Koonilised ja paralleelsed kahe kruviga ekstruuderid: mida me võrdleme?
Mis on kooniline kahe kruviga ekstruuder?
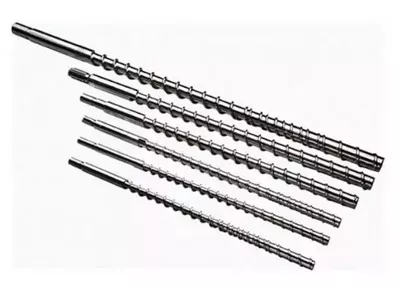
Koonilisel kahe kruviga ekstruuderil on kruvid, mille välisläbimõõt muutub töötlemise pikkuses. Siin käsitletud tavapärase PVC paigutuse korral on etteandeots suurem ja väljalaskeots väiksem. Kirjeldus, nagu "kooniline kruviekstruuder", jätab pöörlemissuuna, põimumise paigutuse ja rakenduse veel kinnitamata.
Mis on paralleelne kahe kruviga ekstruuder?
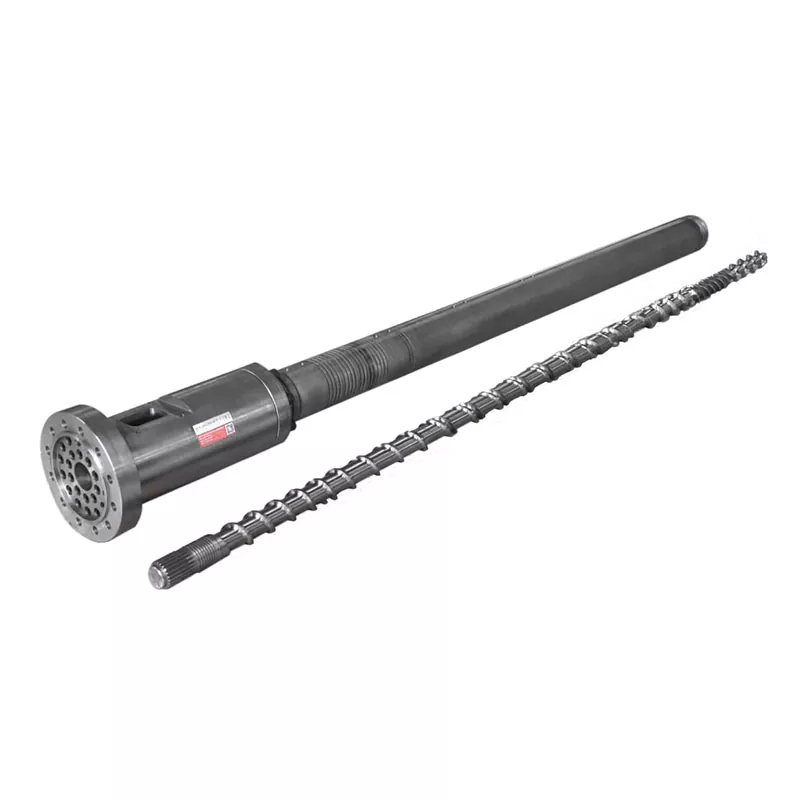
Paralleelsel kahe kruviga ekstruuderil on paralleelsed kruviteljed ja konstantne nominaalne välisläbimõõt piki töötlemissektsiooni. Kanali geomeetria võib endiselt muutuda. Sõna "paralleel" ei ütle teile, kas kruvid pöörlevad koos või vastassuundades või kas masin on mõeldud segamiseks või toote otseseks väljapressimiseks.
Nastaj ja Wilczyński eristavad koos- ja vastupöörlevat kahe kruviga ekstrusiooni.2024. aasta uurimus vastupidiselt pöörleva ekstrusiooni suurendamise kohta. Nende arutelu identifitseerib PVC pulbri töötlemise olulise vastupidiselt pöörleva rakendusena. See protsesside eristamine on mõtteka võrdluse lähtepunkt.
Hoidke ostuülesanne järjepidev
PVC kuivsegu ekstrusiooni puhul võrrelge vastavaid koonusekujulisi ja paralleelseid konfiguratsioone samade tootenõuete alusel. Ärge kandke suure kiirusega koospöörlevat segamisnõuet vastupidiselt pöörlevale torumasinale lihtsalt seetõttu, et mõlemal on paralleelsed kruvid. Kui teie ülesandeks on liittootmine, kasutage meie laiematmaterjali ja ekstrusioonisüsteemi valiku juhendprotsessi kõigepealt paika panema.
Uue liini jaoks peab masina tarnija määratlema kogu töökonfiguratsiooni. Asenduskomponentide puhul alustame paigaldatud masinast ja selle joonistest. Kruvi ja tünniga tsitaat ei saa iseenesest kindlaks teha, kas teistsugune masina arhitektuur sobib.
Kuidas erinevad geomeetria, keskpunkti kaugus ja mudeli suurused
Kasulik geomeetriline eristus on see, kus materjalil on ruumi ja kuhu komplekt peab mahtuma. Tavapärase koonilise paigutuse korral varieerub kruvitelgede läbimõõt ja eraldus piki töötlemispikkust. Paralleelse paigutuse korral jäävad teljed paralleelseks. Kumbki kirjeldus ei täpsusta kanali sügavust, kohalikku kokkusurumist, töövahet ega täielikku survet.
Läbimõõdu paar ei ole võimsuse reiting
Meiekooniline kahe kruviga silindri valikloetleb paarid, sealhulgas Φ65/Φ132 ja Φ80/Φ156. Enne tellimist kontrollige, millised otsad joonisel tuvastatakse ja milline on töötlemise pikkus. Ärge lugege teist numbrit toru läbimõõdu või pikkuse ja läbimõõdu suhtena. L/D on mõõtmeteta; diameeter kannab pikkusühikut.
ThePVC toru paralleelne kruvi silinderleheküljeloendid Φ45 kuni Φ150 mm ja L/D 32 kuni 38 koos kohandamisega. Need on selle toote avaldatud valikud. Need ei määra samaväärset koonusekujulist suurust ega universaalset väljundvahemikku.
Kaasake ajam ja tugikorraldus
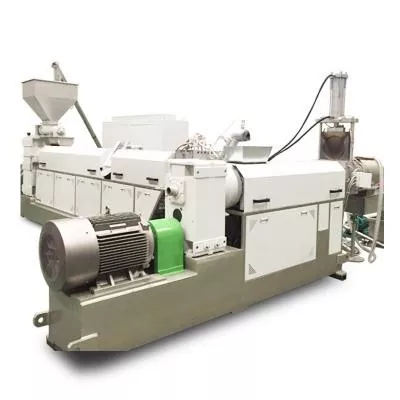
Koos töötlemisüksuse joonisega nõuaksime käigukasti väljundi paigutust, ühenduse üksikasju ja lubatud tööümbrikut. Laagriruum või suurem toiteotsa läbimõõt ei asenda kontrollitud pöördemomendi, kiiruse ja tõukejõu spetsifikatsiooni. Võrrelge täielikke ettepanekuid, selle asemel, et järeldada foto põhjal mehaanilist võimsust.


Kooniline vs paralleelne kahe kruviga ekstruuder: sarnane võrdlus
Mõlemad konfiguratsioonid väärivad hindamist, kui neid pakutakse sama PVC töö jaoks. Nende potentsiaalsed eelised muutuvad kasulikuks alles pärast seda, kui tarnija tuvastab tegeliku kruviprofiili, etteande paigutuse, ajami ja töötingimused. Kasutaksime ettepanekute võrdlemiseks järgmist tabelit, selle asemel, et määrata iga rea jaoks universaalne võitja.
| Otsus | Kooniline konfiguratsioon | Paralleelne konfiguratsioon | Nõuda tõendeid |
|---|---|---|---|
| Materjali omastamine | Kontrollige etteande geomeetriat ja kasutatavat sisselaskeava ettenähtud pulbriseguga. | Kontrollige sama segu etteandeava, kanaliprofiili ja etteandesüsteemi. | Sööda vorm, puistetihedus ja stabiilne etteandekiirus. |
| Termotuuma ja termotuuma ajalugu | Hinnake muutuvat geomeetriat kiiruse, täitmise ja temperatuuri juhtimisega. | Hinnake valitud töötlemise pikkust ja kohaliku kanali geomeetriat. | Määratletud materjal, protsessi aken ja valmistoote tulemused. |
| Ventilatsioon | Kinnitage õhutusava asend ja seal vajalikud protsessitingimused. | Kinnitage õhutusava asend ja allavoolu rõhu suurendamise ülesanne. | Katsevaatlused ja kokkulepitud ventilatsioonisüsteemi tingimused. |
| Rõhk ja ajami koormus | Kasutage tegelikke ajamite ja töötlemisüksuste piiranguid. | Kasutage tegelikke ajamite ja töötlemisüksuste piiranguid. | Tarnija poolt heaks kiidetud tööümbris ja stantsikohustus. |
| Väljundvahemik | Kinnitage nõutud tootesuuruses aktsepteeritud väljund. | Kinnitage aktsepteeritud väljund samadel kvaliteedipiirangutel. | Stabiilsed minimaalsed ja maksimaalsed tootmispunktid. |
| Energia | Mõõtke kandidaadi tööpunkt. | Mõõtke kandidaadi tööpunkt. | kWh vastuvõetud kg kohta koos määratud piiri ja ajavahemikuga. |
| Kulumine ja vahetus | Kontrollige ühendatud osi ja lubatud reguleerimistingimusi. | Kontrollige mõlemat kruvi ja mõlemat tünni ava. | Positsioneeritud kulumiskaart ja asendusulatus. |
| Investeering | Kaasa paigaldus, abiseadmed ja vajalik tootmisvalik. | Kaasake sama projekti ulatus. | Üksikasjalikud hinnapakkumised samaväärsete välistuste ja aktsepteerimistingimustega. |
Tema abstraktseltparalleelse ja koonilise ekstrusiooni võrdlus, S. Seifert hindab konfiguratsiooni, viibimisaega ja nihkejõudu PVC lõppkasutuse suhtes. See toetab protsessipõhist võrdlust; see ei paku uue ostu puhul universaalset torusuuruse piiramist ega energiasäästuprotsenti.
Kuidas teie PVC koostis otsust muudab
Alusta spetsifikatsiooni sellest, mis masinasse siseneb ja mis peab stantsist väljuma. "Jäik PVC" on kahe ettepaneku võrdlemiseks liiga lai. Sooviksime vaigu klassi, täiteaine tüüpi ja laadimist, stabilisaatorit ja määrdesüsteemi, ringlussevõetud sisu, söödavormi ja valmistamismeetodit. Salvestage retsepti redaktsioon, nii et prooviproov ja tsitaat kirjeldavad sama materjali.
Hoidke kompositsiooniühikud selged
Laadimine phr-is tähendab osi saja osa vaigu kohta, mitte kogu ühendi massiprotsenti. Lihtsa koostise näitena sisaldab 100 massiosa vaiku pluss 50 osa täiteainet ilma muude koostisosadeta 50 ÷ 150 = 33,3% täiteainet kogumassist. Teiste koostisosade lisamine muudab seda protsenti. See aritmeetika ei määra kummagi masina jaoks ohutut laadimist.
Küsige, kuidas hinnatakse sööda konsistentsi. Puistetiheduse või sööda valmistamise muutus tuleks pigem registreerida, mitte peita muutumatu polümeeri nimetuse taha. Kui tarnija soovitab teistsugust geomeetriat, nõudke selgitust, mis on seotud tuvastatud materjali seisukorra ja tootmisülesandega.
Määratlege kasulik fusiooni- ja õhutusaken
Nastaj ja Wilczyńskivastassuunas pöörleva ekstrusiooni uuringkäsitleb temperatuuri, sulamise arengut ja läbilaskevõimet seotud skaleerimise eesmärkidena. Samuti kirjeldatakse lekkevooge omavahel põimuvates süsteemides. Seetõttu ei järeldaks me tühja kanali mahu põhjal kogu protsessi ega määraks kruvi kiirust, arvestamata materjali arendamist seadmes.
Leppige kokku, millised rõhu ja materjali temperatuuri näidud võetakse, kus need võetakse ja kuidas tootenäidised nende näitudega seostatakse. Tünni seadeväärtused üksi seda rekordit ei anna. Kasulik tööaken tuvastab tingimused, kus nõutav toode läbib, mitte ainult seda, kus masin töötab.
Kasutage tooteteste nende tegeliku ulatuse piires
ASTM D2152-23käsitleb jäiga PVC toru ja vormitud liitmike sulandumise piisavust atsetooni sukeldamise teel. Selle avaldatud piirangud ütlevad, et see ei suuda eristada termilist lagunemist piisavast sulandumisest ega asenda muid füüsikalisi või keemilisi katseid. See ei ole üldine tootekvaliteedi sertifikaat. Kõik kohaldatavad lahustite testid peavad olema kvalifitseeritud personali ja nõutavate ohutuskontrolli vahenditega.
Asjakohase täisseinaga PVC-U survetoru projekti jaoksISO 1452-2:2009määrab toru omadused ja nendega seotud katseparameetrid. See ei vali kruvi geomeetriat. Enne kui otsustate, mis on aktsepteeritud toodang, leppige kokku kohaldatavate tootestandardite, väljaande ja turunõuetega.
Mõõtke ekstruuder müüdava väljundi ümber
Tootmise sihtmärk peaks tulema toote ajakavast. Küsiksime vajalikku väljundvahemikku, mitte ainult suurimat toru või kõrgeimat katalooginumbrit. Liin, mis vastab ühele suure võimsusega punktile, võib väiksemate toodete, aeglasema töö või erineva koostise jaoks siiski vajada eraldi ülevaatamist.
Tõlgi liini kiirus massivooluks
Pideva toote puhul korrutage tegelik mass meetri kohta liini kiirusega ja teisendage minutid tundideks. Kasutage kindlaksmääratud toote kaalu või kontrollitud mõõtu. Tegeliku ostuvajaduse arvutamisel ärge eeldage üldist tihedust või seina paksust.
Nõutav toote vool (kg/h) = mass meetri kohta (kg/m) × liini kiirus (m/min) × 60
Illustreeriva toru puhul, mis kaalub 2,0 kg/m kiirusel 3,0 m/min, on eesmärk 360 kg/h. 4,0 m/min juures vajab sama toode 480 kg/h. Need on eeldatavad planeerimissisendid, mitte Nanhaiya katsetulemused. Kumbki arvutus ei ütle meile, kas konkreetne kooniline või paralleelne masin vastab kvaliteedinõudele.
Kontrollige ülejäänud rida
Vaadake üle segamine ja sööda ettevalmistamine ülesvoolu, seejärel kalibreerimine, jahutamine, mahavõtmine ja lõikamine allavoolu. Paluge vastutavatel seadmete tarnijatel kavandatud tootmispunktid kinnitada. Kui olemasolev jahutussektsioon toetab ainult praegust toote kiirust, siis suurema ekstruuderi väljundi kinnitamine ei kiida heaks liini suuremat kiirust.
Võrdlusesse kuulub ka survemaks. Toote või matriitsi vahetamine võib muuta masina ülesannet isegi siis, kui soovitud kg/h jääb samaks. Registreerige iga tootmispunktiga tööriistade ja mõõtmiste asukohad, et võimsusnõue oleks tõlgendatav.
Võrrelge tootmisvalikut
Loetleksime konfiguratsiooni, mis suudab näidata vajalikku valikut vastuvõetava tootega, ja seejärel võrdleme selle kulusid. Ärge lisage suvalist ohutusprotsenti ja helistage valitud masinale. Mis tahes reservvõimsus peaks vastama kindlaksmääratud tulevasele toote-, ülesande- või töönõudele, mille tarnija on läbi vaadanud.
Võrrelge energiat, kulumist ja kogu kasutuskulusid
Mootori reiting on võimsuse spetsifikatsioon, mitte mõõdetud energiaarve. Kasulikuks kahe kruviga ekstruuderi energiatarbimise võrdluseks määrake, mida arvesti sisaldab: ajam ja kütteseadmed, kogu ekstruuder või kogu rida. Jätke see piir muutmata ja märkige, kas see hõlmab käivitamist ja tagasilükatud tootmist.
Jagage energia aktsepteeritud tootega
Erienergia (kWh/kg aktsepteeritud) = mõõdetud energia intervalli jooksul ÷ aktsepteeritud toote mass sama intervalli jooksul
Järgnev ühetunnine näide on hüpoteetiline. Mõlemad kandidaadid kasutavad samu toote vastuvõtmise kriteeriume ja energiaarvesti piiri. See näitab, miks bruto läbilaskevõime ja aktsepteeritud väljundi efektiivsus võivad viia erinevate järeldusteni.
| Ühe tunni planeerimise näide | Kandidaat A | Kandidaat B |
|---|---|---|
| Energia määratud piirides | 100 kWh | 120 kWh |
| Toote kogumass | 500 kg | 600 kg |
| Aktsepteeritud toote mass | 480 kg | 540 kg |
| Energiat bruto kg kohta | 0,200 kWh/kg | 0,200 kWh/kg |
| Energiat aktsepteeritud kg kohta | 0,208 kWh/kg | 0,222 kWh/kg |
B edastab rohkem vastuvõetud materjali intervalliga; A kasutab vastuvõetud kilogrammi kohta vähem energiat. See on ostmise kompromiss, mitte tõend, et kumbki geomeetria võidab. Märkige nõutav tootmismäär ja korrake võrdlust tootmisgraafiku jaoks olulistes tööpunktides.
Kulumiskaitse määrake eraldi
MeiePVC-plaadi kooniline tootelehtloetleb 38CrMoAlA ja nitridimis- või bimetallitöötlusvõimalused. Need valikud ei määra kasutusea kordajat. Täpsustaksime tööpinnad, materjalisüsteemi ja kontrollinõuded tegeliku koostise ja kulumiskoha suhtes, selle asemel, et valida ainult sulami märgise järgi.
Kaasake kulude võrdlusesse tagasilükatud materjal, üleminekuaeg, planeeritud hooldus ja asendamise ulatus. Kasutage nende sisendite jaoks tegelikke töödokumente või selgelt määratletud hinnanguid. Madalam ostuhind ei anna vastust, kas pakutav komplekt vastab tootmisvalikule või sobib paigaldatud seadmetele.
Kuidas valida PVC-rakenduse jaoks kahe kruviga ekstruuderit
Meie soovitus on jätta valikusse mõlemad geomeetriad, kui kumbki pole protsessi või mehaaniliste tõenditega veel välistatud. Seejärel eemaldage tegeliku rakenduse abil sobimatud konfiguratsioonid. "Toru", "profiil" ja "tahvel" tähistavad tooteperekondi, mitte täielikke ekstrusiooni spetsifikatsioone.
PVC torude ekstrusioon
Avaldame nii aPVC toru kooniline kruvi silinderja aPVC toru paralleelne kruvi silinder. See on põhjus konfiguratsioonide võrdlemiseks, mitte lubadus, et iga suurus sobib igale torule. Alustage toote mõõtmetest, koostisest, survekoormusest ja nõutavatest stabiilsetest väljundpunktidest.
Koonilise toru leht sisaldab 16 kuni 63 mm, 50 kuni 110 mm ja 90 kuni 160 mm rakendusribasid. Need numbrid kirjeldavad loetletud torurakendusi. Need ei ole kruvide läbimõõdud ega kehtesta kooniliste masinate jaoks universaalset maksimaalset toru suurust.
Profiilid ja lauad
Profiili puhul lisage lõikejoonis, kaal meetri kohta, kalibreerimiskorraldus ja mõõtmete aktsepteerimise nõuded. Plaadi puhul tehke kindlaks, kas see on tahke või vahustatud, ja määrake aktsepteeritud paksus, vajaduse korral tihedus, pinna- ja mõõtmenõuded. Toote konstruktsiooni muudatus väärib uut protsessi ülevaadet.
MeiePVC vahtplaadi kruvide spetsifikatsiooni juhendhõlmab üksikasjalikumalt asendusjuhendit. Me hoiaksime selle rakendusepõhise ülevaate üldisest geomeetria võrdlusest eraldi. PVC-põhised puitkomposiidid vajavad ka oma koostise ülevaatamist; ärge üle kandke järeldust PE- või PP-põhisest komposiidist ainult seetõttu, et mõlemat toodet nimetatakse WPC-ks.
Millal valik uuesti avada
Vaadake spetsifikatsiooni uuesti, kui retsept, sööda vorm, kvaliteedieesmärk või toote ajakava muutub. Olemasoleva protsessi muutmata kujul tuleks enne masina ümberehituse ettepaneku tegemist hinnata õigesti sobitatud asendust. Laiendatud tootmisülesande puhul paluge masina tarnijal kogu seeria üle vaadata, selle asemel, et lubada muudatusi ainult kruvigeomeetria kaudu.
Kui olemasolev koonusliin katab juba vajaliku kvaliteedi ja väljundvahemiku, hindame esmalt sobivat koonusekujulist asendust, mitte ei müüks paralleelkonversiooni automaatse täiendusena. Sama arutluskäik kehtib ka rahuldava paralleelse joone kohta. Uue tootmisülesande jaoks valige demonstreeritud rakenduse sobivusega konfiguratsioon; kõrgem ostuhind või suurem nimiläbimõõt ei ole see näide.
Kas saate olemasoleva kruvi ja silindri asendada või ümber ehitada?
Kooniline kahe kruviga silinder ja paralleelne kaksikkruvi silinder ei ole omavahel vahetatavad koostud. Enne konversiooni arutamist hankige masina täielik ülevaade. Sellesse ülevaatesse kuuluvad käigukasti väljundi paigutus, võlli ühendused, silindri kinnitus ja töötlemisüksuse paigutus koos etteande-, õhutus-, kütte- ja jahutusliidestega.
Enne soovitan teistsugust kruvigeomeetriat
Kui vaatan üle PVC ekstrusiooniprobleemi, on minu esimene küsimus, kas me taastame algse protsessi või palume masinal teha teistsugust tööd. Kulunud komponentide väljavahetamine ja tootmisvõimsuse suurendamine nõuavad erinevaid tõendeid. Ma ei soovitaks vahetada kooniliste ja paralleelsete kruvide vahel lihtsalt sellepärast, et liin on muutunud ebastabiilseks.
Kui toodang kõigub, küsin alustuseks koostise läbivaatamist, söötmistingimusi, tegevusdokumente ja valmistoote kontrollimise tulemusi. Soovin, et rõhk, temperatuur, kruvi kiirus ja aktsepteeritud väljund oleks salvestatud sama perioodi jooksul. Eilse tipptoodangu võrdlemine tänase keskmisega ei ütle mulle vähe, kas materjal või toode on muutunud.
Järgmisena vaatan üle mehaanilise konfiguratsiooni. Joonistuspakett peaks tuvastama pöörlemissuuna, kruvide geomeetria, keskpunkti kauguse, ajami ühendused ja silindri liidesed. Asenduskoostu jaoks vajan ka mõõte, mis on seotud mõlema kruvi ja mõlema silindri ava nimeliste asukohtadega. Mudelinumber on algusviide, mitte tootmisluba.
Seejärel eraldan võimalikud toimingud. Söötmisprobleem vajab toitumise uurimist. Kahtlase kulumise korral on vaja vastavat ülevaatusakti. Muudetud koostis nõuab protsessi ülevaatamist. Kui sihtvõimsus on suurenenud, peavad enne suurema töötlemisüksuse soovitamist arutellu astuma jahutus-, väljatõmbe- ja lõikeseadmed.
Enne tellimuse täitmist leppiksin kokku kahes vastuvõtmise etapis: mehaaniline sobivus ja tootmisvõimsus. Esimene kontrollib, kas koost sobib masinaga; teine kontrollib, kas kokkulepitud materjalist saadakse kindlaksmääratud tingimustel vastuvõetav toode. Nende otsuste eraldi hoidmine annab ostjale selgema tee algsest probleemist kaitstud asendusspetsifikatsioonini.
Ärge käsitlege reguleerimist universaalse kulumisremondina
Iga aksiaalne reguleerimine peab järgima masina tootja lubatud protseduuri ja piire. Ärge liigutage koonusekujulist komplekti enne, kui väljund näib taastuvat. Kontrollimiseks ja kruvide eemaldamiseks kasutage tehase heakskiidetud isoleerimis-, jahutamis- ja tõstmisprotseduure koos kvalifitseeritud personaliga. Meieparalleelne kaksikkruvi kliirens ja kulumisjuhikselgitab, kuidas korraldada sobitatud mõõtmiskirjet.
Mida peaksite saatma pakkumise ja tootmiskatse jaoks?
Miks ma ei kiidaks heaks ainuüksi katalooginumbrite järgi asendamist?
Kui võrdlen Nanhaiya avaldatud koonilise ja paralleelse kruvisilindri valikuid, eraldan esmalt spetsifikatsioonivormingud. Kooniline vahemik hõlmab diameetripaare, nagu Φ65/Φ132 ja Φ80/Φ156. Need kataloogikirjed tuvastavad kandidaatkonfiguratsioonid; need ei taga samaväärset väljundit ega asendatavust teise koostuga.Nanhaiya koonilised spetsifikatsioonid
PVC toru paralleelse kruvisilindri lehel avaldatakse diameetrivahemik Φ45 kuni Φ150 mm ja L/D suhe 32 kuni 38, kusjuures kohandamisvõimalus on saadaval. Need arvud kirjeldavad seda tootepakkumist, mitte iga paralleelset kahe kruviga ekstruuderit.Nanhaiya PVC toru paralleelsed spetsifikatsioonid
Seetõttu ei saa 65 mm paralleelset konfiguratsiooni käsitleda 65/132 koonilise koostu asendusena, kuna mõlemad kirjeldused sisaldavad "65". Samuti ei tõlgendaks ma teist koonusekujulist läbimõõtu L/D suhtena või valmis toru läbimõõduna.
Minu järeldus selle spetsifikatsiooni ülevaate põhjal on, et kataloog võib aidata tooteid valida, kuid ei saa konversiooni heaks kiita. Enne koostu soovitamist nõuaks ma masina konfiguratsiooni, liidese jooniseid, koostist ja tootmise eesmärki. Seejärel eraldaksin mõõtmete ühilduvuse protsessi jõudlusest, mis vajab veel kontrollimist.
See annab ostjale võrdlusest konkreetse tulemuse: kindlaksmääratud joonise-ülevaate ja katse ulatus, mitte aga toetamata lubadus, et kruvi geomeetria muutmine suurendab toodangut või vähendab energiatarbimist.
Valmistage ette ja kinnitage võrreldav spetsifikatsioon
-
Määratlege toode ja koostis
Tuvastage toote joonis, retsepti läbivaatus, sööda vorm ja kohaldatavad kvaliteedinõuded. Registreerige täiteaine laadimine koos selle ühikutega ja lisage kavandatud tootevalik.
-
Kinnitage reapiirangud
Märkige nõutavad aktsepteeritud väljundpunktid ja määrake kindlaks etteande-, ajam-, tööriista-, jahutus-, maha- ja lõikamistingimused, mis neid toetama peavad.
-
Kontrollige masinat ja jooniseid
Esitage masina identifitseerimine, pöörlemiskorraldus, kruvide ja silindri joonised, ajami ühendused, paigaldusliidesed ja asendusosade kulumismõõtmised.
-
Määratlege iga kandidaadi konfiguratsioon
Paluge tarnijal tuvastada geomeetria, materjalid, tööpinnad, asjakohased abiseadmed ja hinnapakkumise välistused. Eraldage komponentide ulatus kõigist täielikest masinamuudatustest.
-
Leppige kokku proovitingimustes ja protokollides
Kinnitage materjal, toode, proovivõtuperiood ja energiapiir. Salvestage kiirus, rõhud ja temperatuurid nimetatud kohtades, kogu- ja aktsepteeritud väljund, praak, õhutustingimused ja toote testimise tulemused.
-
Aktsepteerige mehaaniline sobivus ja tootmine eraldi
Kontrollige kaasasolevat komplekti kinnitatud joonise alusel, seejärel hinnake tootmist kokkulepitud kvaliteedi- ja väljundkriteeriumide alusel. Hoidke kaks vastuvõtukirjet testitud konfiguratsiooniga seotud.
Saatke Nanhaiyale PVC kruvi ja tünniga juhend
Kooniliste või paralleelsete komponentide puhul saatke masina teave, koostis, tootejoonis ja jooksvad tootmisdokumendid. Märkige, kas peate taastama olemasoleva protsessi või hindama muudetud kohustust, et komponendi ettepanek käsitleks õiget ülesannet.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-post:info@nhyscrew.com
Asukoht: Dinghai piirkond, Zhoushan, Zhejiang, Hiina.
Korduma kippuvad küsimused
Kas paralleelsed kahe kruviga ekstruuderid pöörlevad alati koos?
Nr. Paralleel kirjeldab kruvi telje geomeetriat, samas kui koos- ja vastupöörlemine kirjeldavad liikumist. Seadmete võrdlemisel määrake mõlemad väljad. Selle PVC-valiku ülesande jaoks tuleb enne teist tüüpi kahe kruviga masina võimsuse, segamise või energianõuete kasutamist kindlaks määrata vastav konfiguratsioon ja otsese väljapressimise kohustus.
Kas kooniline kahe kruviga ekstruuder on PVC jaoks alati parem?
Ei. PVC koostis ja tootenõue ei vali geomeetriat iseenesest. Võrrelge pakutud koonusekujulisi ja paralleelseid konfiguratsioone kokkulepitud söötmis-, kvaliteedi- ja tootmistingimustes. Asenduse puhul piiravad installitud masin ja heakskiidetud liidesed valikut, enne kui protsesside võrdlus võib teistsuguse arhitektuuri kinnitada.
Milline disain kasutab kilogrammi kohta vähem energiat?
Geomeetria silt ei määra vastust. Mõõtke energiat ja toote vastuvõetud massi sama intervalli jooksul, kasutades kindlaksmääratud seadmepiiri. Võrrelge tootmisgraafiku jaoks vajalikke tööpunkte. Masin suudab tarnida rohkem vastuvõetud kg/h, kasutades samal ajal rohkem kWh vastuvõetud kilogrammi kohta.
Kas kooniline kruvi ja tünn võivad asendada paralleelset komplekti?
Need ei ole vahetatavad sõlmed. Ümberehitus nõuab masina arhitektuuri, käigukasti väljundite, võlliühenduste, paigaldus- ja protsessiliideste ülevaatamist. Tavalise asendustellimuse korral määrake paigaldatud masinale sobiv koost. Ärge kinnitage teisendamist kataloogi mudelinumbri või jagatud läbimõõdu väärtuse järgi.
Mida ütleb teile mudelinumber, näiteks 65/132?
Nanhaiya loetleb Φ65/Φ132 koonilise kruvi ja silindri läbimõõduga paarina. Kinnitage mõõtmete asukohad ja täielik geomeetria joonisel. Nimetus üksi ei määra töötlemise pikkust, pöörlemissuunda, väljundit, toru suurust ega vahetatavust. Teine läbimõõt ei ole mõõtmeteta L/D suhe.
Millist teavet on mõlema konfiguratsiooni võrdlemiseks vaja?
Esitage koostise versioon, söödavorm, tootejoonis, kvaliteedinõuded ja nõutav aktsepteeritud väljundvahemik. Kaasake asendustööde jaoks masina konfiguratsioon ja liidesed. Paluge igal tarnijal märkida oma kavandatud seadmete ulatus ja katsetingimused, seejärel võrrelda eraldi otsustena mehaanilist sobivust, toote aktsepteerimist ja kasutuskulusid.