Tünni äärik näeb lihtne välja, kuni uus osa masinani jõuab. Siis võib väike viga registris, poldi ringis, tihenduspinnas või sulamiskanalis paigaldamise peatada. See juhend näitab ostu- ja hooldusmeeskondadele, kuidas muuta vana näidis, masina liides ja tööülesanded kontrollitud ääriku spetsifikatsiooniks.



Kiire vastus
Et osta anekstruuderi tünni äärik, saatke kontrollitud joonis, mis tuvastab ava, välisläbimõõdu, paksuse, asukoharegistri, poldi mustri, tihenduspinna, materjali, pinnatöötluse ja omavahel ühendatud osad. Lisage tegelik temperatuur ja rõhk, ekstruuderi või stantsipea mudel, kogus ja kontrollinõuded.
Ärge tellige kohandatud masinaäärikut ainult sõnadest "ANSI", "DIN", "JIS" või "PN16". Need viited võivad määratleda standardse toruääriku ainult siis, kui on märgitud täielik standardnimetus ja hoolduse alus. Ekstruuderi ühendus vajab tavaliselt oma liidese joonist, isegi kui üks külg järgib tuvastatud ääriku mustrit.
Kõigepealt tehke kindlaks, millist äärikut ostate
Hankevead saavad sageli alguse siis, kui kolme erinevat komponenti nimetatakse äärikuks. Tavaline toruäärik, kohandatud ekstruuderi silindri äärik ja üleminekuadapter võivad fotol välja näha sarnased. Neid ei täpsustata samal viisil.
| Komponent | Mis seda määratleb | Peamine hankerisk |
|---|---|---|
| Standardne toru äärik | Täpne standard, väljaanne, nimimõõt, klass või PN, kattekiht, materjal, ava ja ühenduse tüüp | Lühike silt, näiteks "DIN-äärik", võib viidata rohkem kui ühele mõõtme- ja reitingusüsteemile |
| Kohandatud ekstruuderi tünni äärik | Kontrollitud masina tõmbamine, paaritussilind või adapter, register, poldi muster, sulatusava, tihendusfunktsioon ja hoolduskohustus | Toru-ääriku tabeli kasutamine masinaliidese jaoks, millel on kohandatud asukoha määramise ja voolu funktsioonid |
| Survepea adapteri äärik | Kaks liidest pluss sisemine sulamisüleminek, orientatsioon, tugi ja anduri või ekraanipaketi nõuded | Mõlemad otsad sobivad eraldi, kuid kokkupandud voolutee, keskjoon või poldi suund ei sobi |
Nanhaiya vooltünni ääriku ulatuskatab ümmargused terasäärikud, millel on äärikühendused ja kohandatavad pordisuurused. Saadaval on ANSI, DIN ja JIS mustrid koos täielikult kohandatud mõõtmetega plastide, kemikaalide, granuleerimise ja masinate jaoks.
Meie tehase vaade:standardnimi alustab tehnilist vestlust; see ei lõpeta joonist. Kõigepealt küsime, kus see osa asub, mis selle asukoha määrab, mis seda tihendab ja mis seda läbib. Kui need funktsioonid on selged, on õigeid mõõtmeid palju lihtsam juhtida.


Mõõtmed, mis otsustavad, kas äärik sobib
Kasulik joonis eraldab suuruse funktsioonist. Poldiaugud loovad kinnitusjõu, register tuvastab osad, esikülg kannab tihendit ja auk kannab sula- või töötlemiskeskkonda. Kui palute ühel funktsioonil kompenseerida teist, tekib keeruline kokkupanek ja ebakindel tihendus.
| Joonistamise funktsioon | Miks see on oluline | Mida ostja peaks märkima |
|---|---|---|
| Välisläbimõõt | Reguleerib ümbrist, tööriista juurdepääsu ja ruumi küttekehade, piirete või tugede läheduses | Nominaalsuurus, tolerants ja mis tahes piiratud sektor |
| Keskne puur või sulatuskäik | Reguleerib voolu järjepidevust ja ühenduskoha sisemist sammu | Läbimõõt, tolerants, ülemineku kuju, suund ja pinnanõue |
| Üldine ja lokaalne paksus | Mõjutab poltide haardumist, jäikust, joondamist ja kokkupandud pikkust | Tugipinnad, paksused, vastuaugud ja rummu pikkus |
| Registri või pistiku asukoha määramine | Loob kontsentrilise koostu, selle asemel, et tugineda poldiaugu kliirensile | Meeste või naiste tunnus, läbimõõt, sügavus, sobivus ja sisseviimine |
| Poldi muster | Tagab kinnitusühenduse ja fikseerib nurga orientatsiooni | Kogus, sammu-ringi läbimõõt, augu suurus, keere, sügavus ja nurga nullpunkt |
| Tihenduspind | Loob ettenähtud kontakti tihendi, rõnga, soone või metallpinnaga | Pinnase tüüp, mõõtmed, viimistlus, tihendi spetsifikatsioon ja lubatud kahjustused |
| Geomeetrilised juhtnupud | Hoidke puuraugu, registrit ja tihenduspind õigesti seotuna | Numbripunktid pluss nõutav tasasus, perpendikulaarsus, asend, koaksiaalsus või väljavool |
| Orienteerumise omadused | Joondage küttekehad, andurite pordid, võtmeavad, kaitsed või asümmeetrilised vastasosad | Kellanurk ühest üheselt mõistetavast nullpunktist |
ISO 286-1 pakub rahvusvahelist süsteemi lineaarsete suuruste tolerantside ja sobivuste jaoks, sealhulgas silindri omadused ning põhiava ja põhivõlli kontseptsioonid. ISO 1101 pakub sümbolite keelt vormi, orientatsiooni, asukoha ja läbilaske juhtelementide jaoks. Need standardid aitavad nõuet väljendada, kuid projekteerija peab siiski valima funktsionaalsed lähtepunktid ja lubatud väärtused.
Poldiaugu kliirens ei ole asukoha määramise süsteem.Kui ühendatud matriitsipea või adapter peab olema silindri avaga kontsentriline, määrake register või muu juhitud asukoha määramise funktsioon. Poltide pingutamine, kui surute kokku kaks valesti joondatud ava, võib kahjustada nägu, tihendit või kinnitusvahendeid ning jätta endast kahjuliku sisemise astme.

ANSI, DIN, JIS ja PN ei ole täielikud ostukirjeldused
Nanhaiya pakub ANSI, DIN ja JIS valikuid või kohandatud standardit. See vahemik on kasulik, kui äärik liitub rajatud tehase torustikuga või peab vastama olemasolevale piirkondlikule mustrile. Hinnapakkumine vajab endiselt täpset dokumenti, väljaannet, nominaalsuurust, hinnangut, nägu, materjali ja kõiki projekti muudatusi.
Näiteks ASME B16.5 on mõeldud toruäärikute ja äärikuliitmike jaoks NPS 1/2 kuni NPS 24. Selle ulatus hõlmab rõhu ja temperatuuri hinnanguid, materjale, mõõtmeid, tolerantse, märgistamist ja katsetamist. See on tugev raamistik selle kohaldamisalasse kuuluvate komponentide jaoks, kuid selle pealkiri ei muuda iga ekstruuderi ühendust B16.5 äärikuks.
Praktiline erinevus:kui äärik on osa survetorustiku piirdest, kasutage kehtivaid torustiku eeskirju ja kvalifitseeritud inseneriülevaatust. Kui see on kohandatud masina liides, kontrollige seda kinnitatud seadme joonise ja tööülesandega. Kui see täidab mõlemat rolli, peab ostupakett vastama mõlemale nõuete kogumile.
Standardne muster
Märkige standardnumber, aasta või väljaanne, suurus, klass või PN, kattekiht, materjalirühm ja paarituskomponent. Loetlege kõik kõrvalekalded selgesõnaliselt.
Kohandatud muster
Tehke allkirjastatud joonis volituseks. Viide standardile võib siiski määratleda valitud lõime, sobivusi, sümboleid või katsemeetodeid.
Segatud liides
Näidake, milline nägu järgib standardit ja milline nägu on kohandatud. Määratlege sisemine üleminek ja nurksuhe mõlema otsa vahel.
Meie tehase vaade:"sama nagu vana äärik" on kasulik kontekst, kuid see ei ole kontrollitav nõue. Täpse liidese paneme joonisele ja palume ostjal selle kinnitada. See annab tootmis-, kontrolli- ja paigaldusmeeskondadele sama vastuse, kui mõõtmistulemus on küsitav.
Rõhuklassi ei saa temperatuurist ja materjalist eraldada
Nanhaiya tünniääriku lehel on loetletud PN6, PN10, PN16, PN25, PN40 ja PN63 valikud. Käsitlege neid saadaolevate spetsifikatsioonide kategooriatena, mitte ühe universaalse töörõhu avaldusena. Kasutatav reiting sõltub kehtivast standardist, materjalist, temperatuurist, geomeetriast, poltidest, tihendist ja süsteemi konstruktsioonist.
Polümeeri töötlemine lisab tingimusi, mida lühikese ääriku etiketiga ei saa kirjeldada. Ühendus võib näha kuumsulatus-, kütte- ja jahutustsükleid, masina vibratsiooni, stantsipea kaalu, montaažikoormust ja puhastamist. Märkige tava- ja maksimumtingimused, kuid hoidke projekteerimistingimused rutiinsetest protsessisätetest eraldi.
| Töökohustuste sisend | Miks tootja seda vajab | Tõendid lisada |
|---|---|---|
| Normaalne ja maksimaalne temperatuur | Mõjutab materjali käitumist, tihendi valikut, termilist liikumist ja reitingualust | Protsessi leht, küttekeha seadistused ja mõõdetud tööpiirkond |
| Normaalne ja maksimaalne rõhk | Määratleb mehaanilise ja tihenduskohustuse kohaldatava projekteerimismeetodi alusel | Mõõteriistade valik, tööandmed ja konstruktsiooninõuded |
| Rõhu keskmine | Sulanud polümeeri-, gaasi-, vedeliku- või taimetorustikud võivad vajada erinevat konstruktsiooni ja puhastuskontrolli | Materjali nimetus, valem, ohutusandmed ja protsessiskeem |
| Väline koormus | Raske stantsipea või toetamata torustik võib äärikule suurendada paindekoormust | Montaaži kaal, raskuskese, toed ja paigaldusjoonis |
| Termilised tsüklid | Korduv paisumine ja kokkutõmbumine võib mõjutada eelkoormust, joondamist ja tihendamist | Käivitus- ja seiskamissagedus pluss kütte- ja jahutusjärjestus |
| Kohaldatav kood või kliendireegel | Määrab kindlaks arvutused, materjaliarvestuse, märgistamise, katsetamise ja kinnitamise vastutuse | Täpne dokument, väljaanne ja projekti spetsifikatsioon |
Ärge valige lekke iseseisva ravivahendina kõrgemat PN-numbrit.Leke võib tuleneda näo kahjustusest, valest tihendist, moonutusest, saastumisest, halvast joondusest, sobimatust poltidest või termilisest liikumisest. Enne klassi või pingutusmeetodi muutmist leidke rikkemehhanism.


Valige reaalse keskkonna jaoks materjal ja pinnatöötlus
Nanhaiya toodab süsinikterasest, roostevabast terasest ja legeerterasest tünniäärikuid. Saadaolevad pinnatöötlused hõlmavad liivapritsi, tsinkimist ja nikeldamist ning muud töötlused on saadaval vastavalt kliendi soovile. Heakskiidetud joonisel peaks olema märgitud täpne klass ja töötlemise ulatus, mitte ainult lai materjalipere.
| Võimalus | Miks ostja võib seda kaaluda | Küsimused, mis tuleb enne kinnitamist lahendada |
|---|---|---|
| Süsinikteras | Masinate üldine tugevus ja ökonoomne tootmine, kus keskkonda kontrollitakse | Täpne klass, korrosioonikaitse, keevitatavus, temperatuuripõhi ja avatud pinnad |
| Roostevaba teras | Korrosioonikindlus või puhtam pind kindlaksmääratud protsessikeskkonna jaoks | Täpne klass, keemiline kokkupuude, lööbeoht, paaritumismaterjalid ja valmistamisviis |
| Legeerteras | Mehaaniline või termiline töö, mis nõuab kindlat sulamist ja töötlemisviisi | Hinne, kuumtöötlus, kõvadus, sitkus, töödeldavus ja ülevaatusandmed |
| Liivapritsiga pind | Pinna ettevalmistus või määratud välisviimistlus | Milliseid külgi töödeldakse ja milliseid täppis- või tihenduspindu tuleb kaitsta |
| Tsingitud või nikeldatud pind | Täiendav pinnakaitse kokkulepitud keskkonna jaoks | Kattematerjal, paksuse kriteerium, maskeeritud alad, mõõtmete ülejääk ja parandusmeetod |
Pinnakate ei paranda sobimatut alusmaterjali, nõrka geomeetriat ega kahjustatud tihenduspinda. See võib muuta ka tihedalt liibuvat registrit, kui joonisel ei ole määratletud maskeeritud pindu ja lõplikke mõõtmeid. Otsustage, kas tolerants kehtib enne töötlemist või kokkupanemiseks valmis valmisosale.
Meie tehase vaade:eraldame tööpinnad kaitstud välispindadest. Tihendi maa, asukoha läbimõõt või tihe auk ei tohiks kogemata katet saada. Töötlemispiiride märkimine joonisele on palju turvalisem kui nende lahendamine pärast valmisosade saabumist.



Kuidas mõõta asendustünni äärikut
Vana osa pakub väärtuslikku füüsilist tõendit, kuid see ei pruugi enam kujutada kavandatud geomeetriat. Register võib kuluda, nägu võib remondi ajal koorida ja kuumus võib plaati moonutada. Algne masin või koostejoonis jääb parimaks lähtealuseks, kui see on saadaval.
- Pildistage paigaldatud koostu.Enne lahtivõtmist registreerige voolu suund, komponentide järjekord, keskjoon, toed, küttekehad, andurid ja juurdepääs.
- Tuvastage mõlemad paarituvad komponendid.Pange tähele tünni, adapterit, ekraanivahetajat, liitumissüdamikku, käigukastipoolset konstruktsiooni või stantsipead, mis on ühendatud iga küljega.
- Puhastage ilma tõendeid muutmata.Eemaldage polümeer ja lahtine mustus ilma servi ümardamata või kulumisjälgi poleerimata, mis tõrget selgitavad.
- Määra nullpunktid.Valige enne mõõtmete salvestamist esmane tihendus- või paigalduspind, ava või registritelg ja üks nurgafunktsioon.
- Mõõtke iga liidest.Salvestage ava, välisläbimõõt, paksus, iga samm ja sügavus, poldi muster, keermed, vastuaugud, näo omadused ja suund.
- Mõõtke paarituvad osad.Kopeeritud kulunud äärik võib taastoota vana vea. Kontrollige tegelikke isas- ja naisregistreid, poldi kinnitust ja tihendi asukohta.
- Lahendage konfliktid uuel joonisel.Võrrelge näidist, originaaljoonist ja paaritusmõõtmisi, seejärel kinnitage mõõde, mis taastab kavandatud funktsiooni.
Minimaalne fotokomplekt:üks paigaldatud ülevaade, mõlemad äärikupinnad, külgvaade, silindri või stantsipea andmesilt, iga märk või osa number, tihend ja kahjustuste lähivaated. Asetage orienteerumiseks detaili kõrvale skaala, kuid ärge kunagi arvutage perspektiivfotode põhjal kriitilisi mõõtmeid.
Kahe kruviga või mitme komponendiga projektide puhul kontrollige hoolikalt nurga orientatsiooni. Poldi muster võib olla sümmeetriline, samas kui sulatusava, küttekeha klemm, anduriport või tugi ei ole. Koostu saab poltidega kokku keerata ja seda siiski kasutuskõlbmatusse asendisse pöörata.
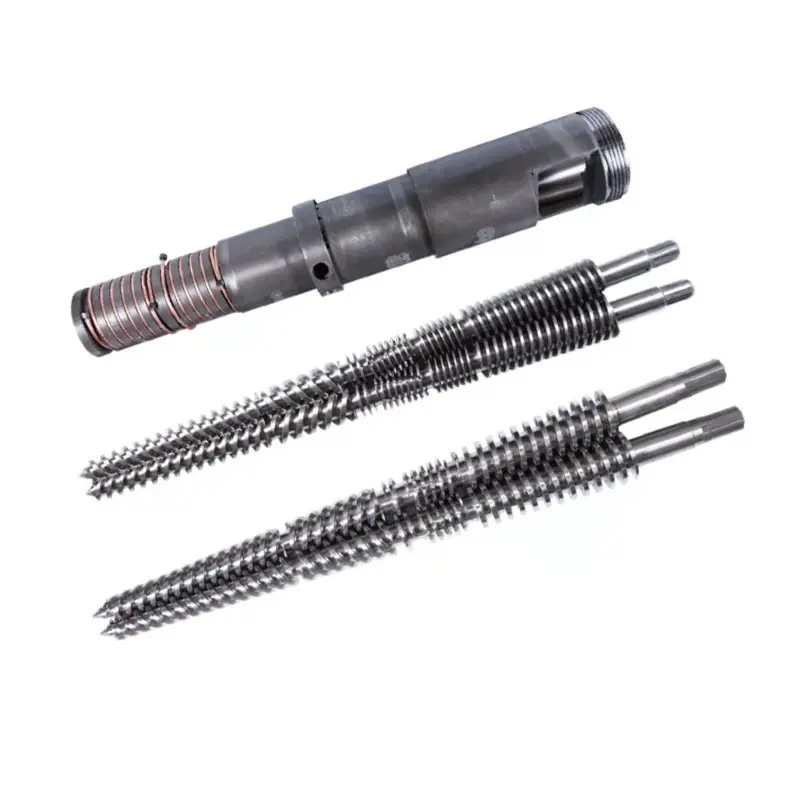
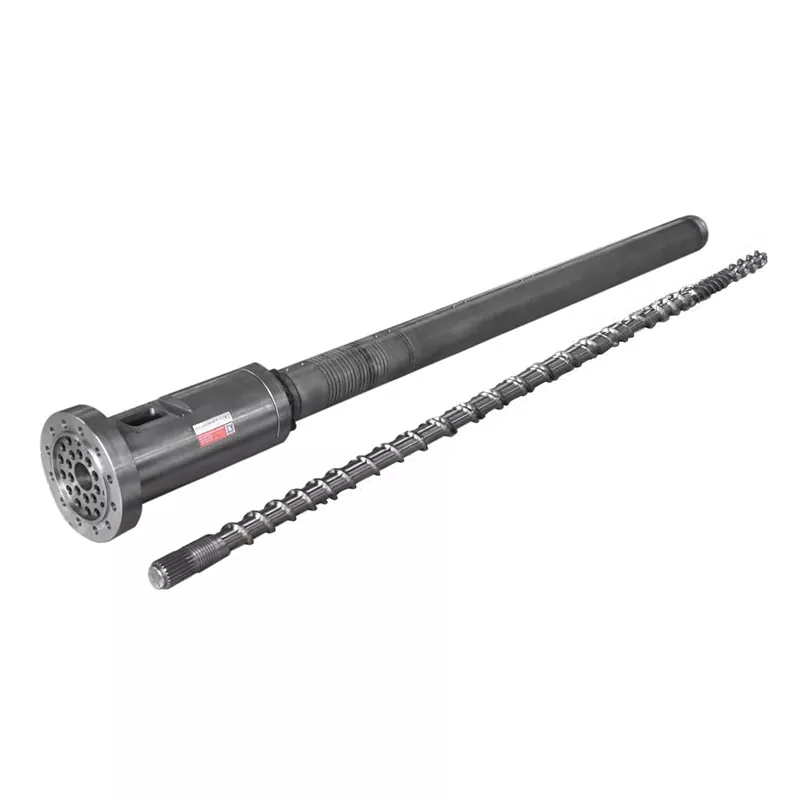
Jagage seotud tooteperekonda, et tarnija süsteemist aru saaks. Nanhaiya toetabüks kruvi, paralleelne kaksikkruvijakooniline kahe kruviga silinderrakendused, plussekstruuderi liitumissüdamikudja kohandatud die liidesed.
Töötlemisvõimalus toetab joonist, kuid ei asenda seda
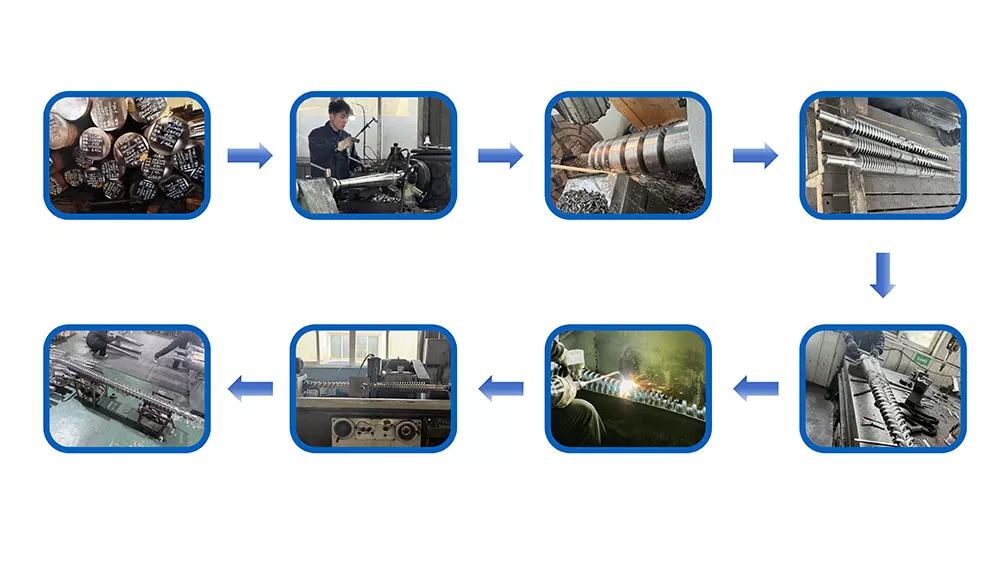
Nanhaiya omatootmisseadmedlehel on loetletud CNC puurimise ja freesimise positsioneerimise täpsus 0,02 mm. Samuti tuvastab see viieteljelise töötluse ebakorrapäraste kruvide lendude ja spetsiaalsete äärikkonstruktsioonide jaoks. Need võimalused on olulised keeruliste aukude mustrite ja äärikuomaduste jaoks.
Masina avaldatud positsioneerimisvõime ei ole automaatselt iga viimistletud ääriku tolerants. Tegelik aktsepteerimine tuleneb joonisest, protsessi marsruudist, kinnitusest, materjali seisundist, kuumtöötlemise või katmise järjestusest ja kokkulepitud kontrollimeetodist.
| Tootmise etapp | Kontrollküsimus | Kasulik ostja rekord |
|---|---|---|
| Materjali kättesaamine | Kas materjal vastab täpselt tellimusel märgitud hindele ja vormile? | Materjali sertifikaat, kui see on lepingus ette nähtud |
| Nullpunkti töötlemine | Milline nägu ja telg juhivad hilisemaid funktsioone? | Heakskiidetud joonis selge nullpunkti skeemiga |
| Puur- ja registritöötlemine | Kas paaritusdiameetrid, sügavused ja sobivused on toodetud õiges järjestuses? | Kriitiliste liidese funktsioonide mõõtmete aruanne |
| Aukude tootmine | Kas sammuring, nurga orientatsioon, keerme ja sügavus on õigesti viidatud? | Mustri kontrollimise tulemused ja keerme kontrollimine |
| Näo viimistlus | Kas tihendi geomeetria, tasasuse ja pinna nõuded on kaitstud? | Täpsustatud näokontroll ja pinnakontroll |
| Kuum- või pinnatöötlus | Kas töötlemine muudab suurust, tasasust, kõvadust või kaitsealasid? | Vajadusel töötlemistunnistus ja lõplik mõõtude kontroll |
| Lõplik märgistus ja pakkimine | Kas taim suudab tuvastada revisjoni, orientatsiooni ja paarituskoostu? | Osade märgistus, kontrolli vabastamine ja kaitstud pakend |



Meie tehase vaade:tolerantsil peaks olema põhjus ja kontrollimeetod. Pingutame asukoha määramise, tihendamise ja joondamise funktsioone, kus koost vajab kontrolli. Väikseima võimaliku tolerantsi rakendamine igale mõõtmele ainult lisab kulusid ja võib tähelepanu kõrvale juhtida funktsioonidelt, mis tegelikult sobivad.
Mida tavalised äärikuprobleemid teile räägivad
Ühendusprobleemi diagnoositakse harva ühe foto põhjal. Registreerige, millal sümptom ilmneb, kas see muutub temperatuuri või rõhu mõjul, ja täpselt, kust leke, liikumine või kahjustus algab. Muutke korraga ühte juhitavat muutujat.
| Täheldatud probleem | Võimalikud põhjused uurimiseks | Hanketund |
|---|---|---|
| Uus äärik ei lähe registrisse | Vale läbimõõt või sobivus, kate asukohapinnal, jäme, mustus, termiline seisund või vastasosa moonutus | Märkige lõplikud töödeldud mõõtmed, sobivus, sisenemis- ja kontrollitemperatuur |
| Poldiaugud ei joondu | Vale sammuring, aukude arv, nurga nullpunkt, käelisus, keerme või joonise läbivaatamine | Mõõtke kogu muster nähtava orientatsiooni funktsiooni järgi |
| Kuumutamise ajal ilmneb leke | Termiline liikumine, sobimatu tihend, näo moonutamine, eelkoormuse või temperatuuri kadumine väljaspool lubatud alust | Kaasake süsteemi ülevaatesse termotsükkel, tihendi spetsifikatsioon ja poltidega kinnitamise meetod |
| Leke püsib ühes sektoris | Kohalikud näokahjustused, saastumine, ebaühtlane tasapinnalisus, nihe või väline paindekoormus | Määrake näo juhtelemendid ja toetage lisatud koostu |
| Polümeer laguneb ühenduskohas | Sisemine aste, surnud tasku, töötlemata kahjustus, lekketee või liigne asukoht liidese lähedal | Kontrollige kokkupandud sulamiskanalit, mitte ainult välisääriku mõõtmeid |
| Kinnitusdetailid lõdvenevad või ebaõnnestuvad korduvalt | Vale kinnitusdetailide spetsifikatsioon, ebaühtlane kokkupanek, termiline tsükkel, vibratsioon, ülekoormus või moonutatud pinnad | Laske vastutaval inseneril määrata kogu ühenduskoha poldid ja pingutamine |
| Korrosioon algab ühendusest | Sobimatu materjal, kahjustatud kate, kinni jäänud saaste, kokkusobimatu keskkond või galvaaniline seisund | Enne materjali ja töötluse valimist kirjeldage tegelikku keemilist ja puhastuskeskkonda |
Suurem pöördemoment ei ole diagnoos.Liigne pingutamine võib kahjustada keermeid, polte, pindu, tihendeid või ühendatud seadmeid. Eraldage ja muutke masin ohutuks, seejärel laske kvalifitseeritud personalil kogu liigend üle vaadata ja järgige kinnitatud montaažiprotseduuri.
Kui äärik ühendub atoru ekstrusiooni stantsipea, kontrollige tuge ja keskjoont ning liigendit. Kui see ühendub a lähedalplastikust ekstruuderi käigukastvõi silindri toe, veenduge, et masina struktuur ei sunni liidest joonduma.
Ekstruuderi silindri ääriku RFQ kontroll-loend
Täielik pakkumine võimaldab tarnijal tsiteerida sama osa, mida ostja eeldab paigaldamist. Võimalusel lisage kontrollitud joonis ja märkige kõik üksused, mis vajavad veel inseneri kinnitust.
- Ääriku funktsioon ja täpne paigaldusasend
- Masina tootja, mudel ja seeriakontekst
- Mõlemad komponendi joonised või osa numbrid
- Välisläbimõõt ja kõik kohalikud ümbrikupiirangud
- Keskpuur ja sisemine ülemineku geomeetria
- Üldpaksus, rummud, astmed ja süvendid
- Registreerige läbimõõdud, sügavused, sobivused ja sisseviigud
- Poltide kogus, sammu ring ja nurga nullpunkt
- Kliirensava, kontraava või keermedetailid
- Tihenduspinna, soone, tihendi või tihendi spetsifikatsioon
- Nõutav vorm, orientatsioon ja asend
- Täpne materjali klass ja kuumtöötlus
- Pinnatöötlus, maskeerimine ja lõppmõõtmed
- Tava- ja disainitemperatuuri teave
- Teave normaal- ja disainirõhu kohta
- Keskmine, polümeervalem ja puhastav kokkupuude
- Välised koormused, tugi- ja termotsüklid
- Kohaldatavad standardi-, väljaande- ja projektireeglid
- Kogus, varuosade strateegia ja märgistus
- Materjali-, töötlemis- ja ülevaatusdokumendid
- Nõutav sobivuse kontroll või kokkulepitud süsteemi test
- Fotod ja seisukord vahetuste kohta
Meie tehase vaade:fotod ütlevad meile, kust otsida, näidised näitavad meile, mis praegu olemas on, ja joonised näitavad, mida valmistada. Tugev asendustellimus kasutab võimaluse korral kõiki kolme. Kui nad pole nõus, peatume kõige mugavama mõõtmise valimise asemel heakskiidu tegemisel.
Looge vastuvõtt paaritusliidese ümber
Ülevaatus peaks järgima joonise läbivaatamise käigus tuvastatud riske. Lihtne lame äärik võib vajada lühikest mõõtmete aruannet. Rõhupiirdekomponent, spetsiaalne adapter või tihedalt sobiv asendus võib nõuda rohkem dokumente, tunnistajaga ülevaatust või süsteemi testimist vastutustundliku inseneriprotseduuri raames.
| Vastuvõtmise värav | Tõendid | Vabastamise küsimus |
|---|---|---|
| Joonise kinnitamine | Allkirjastatud redaktsioon nullpunktide, mõõtmete, tolerantside, materjali, töötluse ja märkustega | Kas joonis kirjeldab kavandatud paarituskoostu ilma eeldustele tuginemata? |
| Materjal ja töötlemine | Nõutavad sertifikaadid, mis on seotud osa või tootmispartiiga | Kas andmed vastavad tellimusel märgitud hindele ja ravile? |
| Mõõtmete ülevaatus | Tulemused ava, registri, paksuse, poldi mustri, tihendi geomeetria ja määratud geomeetriliste juhtelementide kohta | Kas funktsionaalsed omadused jäävad pärast kogu töötlemist lubatud piiridesse? |
| Visuaalne seisund | Tahkude, keermete, katte, servade ja märgistuse fotod ja kontroll | Kas tihendus- ja asukohapinnad on puhtad, kaitstud ja vastuvõetamatute kahjustusteta? |
| Paaritumise kontroll | Paigaldage ostja tarnitud vastasosade, mõõturitega või kokkulepitud kontrollseadmega | Kas koost leiab, suunab ja kinnitub ettenähtud viisil ilma sundimiseta? |
| Süsteemi või rõhu test | Kokkulepitud protseduur, vastutustundlik heakskiit ja vajadusel salvestatud tulemus | Kas ääriku tegeliku ulatuse ja reguleerivate reeglite jaoks tehti õige test? |
| Tarne vabastamine | Osade identifitseerimine, kaitse, pakkimisnimekiri ja dokumendipakk | Kas vastuvõttev tehas suudab õige redaktsiooni tuvastada, säilitada ja installida? |
Paigaldustoe või hoolduse planeerimise jaoks vaadake üle Nanhaiya'stehniline teenindus. Tarnija valik võib hõlmata kaettevõtte profiil, tootmisseadmedja praegunetunnistused.
Korduma kippuvad küsimused
Millist teavet on vaja ekstruuderi tünni ääriku tsiteerimiseks?
Saatke kontrollitud joonis või selged mõõtmed välisläbimõõdu, ava, paksuse, asukoharegistri, poldi koguse, poldi augu või keerme suuruse, sammu ringi läbimõõdu, ava orientatsiooni, tihenduspinna ja ühenduskomponendi kohta. Lisage ekstruuderi mudel, materjal, töötemperatuur ja -rõhu alus, pinnatöötlus, kogus ja nõutavad kontrollidokumendid.
Kas silindriääriku täpsustamiseks piisab ANSI-st, DIN-ist või JIS-ist?
Ei. Standardse toruääriku jaoks on vaja täpset standardnumbrit, väljaannet, suurust, hinnangut, pealispinda, materjali ja vastaskomponenti. Kohandatud ekstruuder või stantspea äärik võib nõuda ka kontrollitud masina joonist, kuna selle register, sulamiskäik, poldi suund ja üldine geomeetria võivad toruääriku standardist välja jääda.
Mida tähendavad PN6, PN10, PN16, PN25, PN40 ja PN63 Nanhaiya ääriku lehel?
Need on Nanhaiya tünni äärikute jaoks loetletud surveklassi valikud. Need ei ole universaalne töörõhu garantii iga materjali ja temperatuuri jaoks. Ostu spetsifikatsioon peab ühendama valitud PN-klassi täpse standardi, mõõtmete, materjali, temperatuurialuse, poltide, tihendi ja kehtivate süsteemi projekteerimisreeglitega.
Millist materjali peaksin valima tünniääriku jaoks?
Nanhaiya pakub süsinikterase, roostevaba terase ja legeerterase valikuid. Valiku tegemisel tuleks arvesse võtta koormust, temperatuuri, korrosiooniga kokkupuudet, kokkupuudet polümeeri või lisanditega, keevitusnõudeid, osa materjali, pinnatöötlust ja kehtivaid projekteerimisreegleid. Märkige täpne hinne kinnitatud joonisel, mitte ei telli ainult materjaliperekonna kaupa.
Kuidas mõõta asendusekstruuderi äärikut?
Mõõtke ava, välisläbimõõt, üldpaksus, registri läbimõõdud ja sügavused, poldi kogus, ava või keerme suurus, sammu-ringi läbimõõt, nurga orientatsioon ja tihendusomadused. Registreerige paaritusosa, voolu suund ja montaažiasend. Võrrelge mõõte masina originaaljoonisega, sest eemaldatud osa võib olla kulunud, moonutatud või varem parandatud.
Miks ekstruuderi äärik pärast paigaldamist lekib?
Võimalikud põhjused on kahjustatud või sobimatu tihenduspind, vale tihend või tihend, ääriku pinna moonutus, halb registri joondamine, saastumine, ebaühtlane poltidega kinnitamine, sobimatud kinnitusdetailid, termiline liikumine või kinnitatud konstruktsioonist väljapoole jääv surve- ja temperatuuriolukord. Enne suurema pingutusjõu rakendamist leidke põhjus.
Kas tarnija võib kulunud tünni ääriku proovist kopeerida?
Füüsiline näidis on kasulik, kuid see ei tohiks olla ainus autoriteet. Kulumine, korrosioon, ümbertöötlemine, remont ja termilised moonutused võivad muuta kriitilisi mõõtmeid. Kasutage originaaljoonist, kui see on saadaval, mõõtke omavahel ühendatud komponendid ja leppige kokku, millised mõõtmed taastatakse enne asendusjoonise kinnitamist.
Kuidas tuleks kohandatud tünniäärikut aktsepteerida?
Esmalt kinnitage joonis, seejärel kontrollige tellimuses nõutud materjali- ja töötlemisdokumente. Kontrollige ava, registrit, paksust, poldi mustrit, tihendi geomeetriat ja kindlaksmääratud kuju või asendi juhtelemente, võrreldes joonisega. Kui see on praktiline, kinnitage sobivus vastasosadega ja tehke ainult kokkulepitud süsteemi või survetesti vastavalt kehtivale tehnilisele protseduurile.
Tehnilised viited
- Nanhaiya tünni äärik: esimese osapoole materjalid, standardid, pinnatöötlused, PN-valikud, rakendused ja tootepildid.
- Nanhaiya tootmisseadmed: esimese osapoole töötlemisvõimalused ja avaldatud seadmete positsioneerimisandmed.
- ASME B16.5-2020 ülevaade: ametlik ASME ulatus ja sisu toruäärikute ja äärikuliitmike jaoks.
- ISO 286-1:2010: lineaarsete suuruste ja sobivuste tolerantside koodisüsteemi ametlik ISO kirjeldus.
- ISO 1101:2017: ametlik ISO kirjeldus geomeetrilise tolerantsi keele vormi, orientatsiooni, asukoha ja läbilöögi kohta.
Standardid tuleb osta või neile juurde pääseda nende volitatud väljaandjate kaudu, kui on vaja nende kõiki nõudeid. Vastutav insener peaks enne tootmist või katsetamist kinnitama kohaldatava väljaande, jurisdiktsiooni ja projektireeglid.
Toimetuse märkus: see juhend eraldab Nanhaiya praegused tootevalikud rakendusespetsiifilistest tehnilistest otsustest. Lõpliku surve konstruktsioon, poldid, tihendid, materjali klass, tolerantsid ja vastuvõtunõuded peavad olema kinnitatud kinnitatud ostuspetsifikatsioonis.