Kruvi ots on piisavalt väike, et seda käsitleda nagu varuosa, kuid samas piisavalt täpne, et otsustada, kas iga lask algab sama mahuga sulamist. Ostke see sobitatud voolu- ja tihendussõlmena, mitte keermestatud metallotsakuna.


Kiire vastus
Valige survevalu kruviotsik nelja asja järgi: tagasilöögiklapi konstruktsioon, täpne kruvi ja silindri liides, töödeldud vaik ja täiteaine ning olemasoleva koostu kulumismuster. Masina mudelist üksi ei piisa, kui võivad olemas olla versioonid, varasemad remonditööd või mittestandardsed kruvid.
Asendustellimuse jaoks saatke originaaljoonis, kui see on saadaval, seejärel kontrollige keerme, õla, otsa pikkust, rõnga liikumist, istet, välisläbimõõtu ja sulatuskäike tegeliku masina suhtes. Hea tsitaat algab geomeetriast. Järgmisena tulevad materjali- ja pinnatöötlus.
Kruvi ots juhib voolu mõlemas suunas
Kruvi taastamise ajal avaneb tagasilöögiklapp ja laseb sula polümeeril liikuda kruvi esiosa poole. Süstimise alguses see sulgub, nii et kruvi liikumine ja surve mõjutavad haavlit, selle asemel et lükata sulat mööda kruvi tagasi.
Seetõttu kuuluvad kruvi ots, kontrollrõngas ja pesa protsessi, mitte ainult hoolduse juurde.ENGELi tagasilöögiklapi õpetuskirjeldab samu kahte tööolekut ja seob sulgemiskäitumise otse süstimise korratavusega.
Meie tehase vaade:kõige kallim kruviotsa viga on harva kahe materjaliklassi erinevus. See on osa, mis keerdub kruvi külge, kuid ei liigu, ei tihenda ega joondu õigesti. Edukas sobivuse test on väärtuslikum kui pikk müügiomadussõnade loetelu.
Valige vormimistöö ümber olev koost
Õige konstruktsioon peab taastumise ajal vabalt avanema, süstimise ajal etteaimatavalt sulguma ja vältima sulatee liigset piiramist. Samuti peab see taluma vaigu abrasiivset, kleepuvat ja söövitavat koormust, kahjustamata selle ühenduspindu.
| Ostu küsimus | Miks see kruvi otsikut muudab | Mida tarnijale saata |
|---|---|---|
| Millist vaiku vormitakse? | Viskoossus, määrimine, lagunemistundlikkus ja korrosioonikindlus mõjutavad voolukäike, materjali ja pinnatöötlust. | Täpne vaigu klass, värvisüsteem, leegiaeglustaja ja tavaline töötlemisvahemik. |
| Kas vaik on tugevdatud või täidetud? | Klaaskiud, mineraalne täiteaine ja taaskasutatud saaste võivad kiirendada abrasiivset kulumist rõnga, istme ja sulatuskanalite juures. | Täiteaine tüüp, kaaluprotsent ja kas see muutub tooteti. |
| Kui täpne peab lask olema? | Õhukese seinaga, mitme õõnsusega ja tiheda kaaluga osad paljastavad väikesed muutused klapi sulgumises ja lekkes. | Osade kaal, õõnsuste arv, löögi kaalu tolerants ja hiljutised trendiandmed. |
| Mis on praegune ventiili stiil? | Liugrõngas, pallikontroll ja muud konstruktsioonid on erineva vooluala, liikumis- ja sulgemiskäitumisega. | Originaalosa number, joonis, fotod ja kogu eemaldatud komplekt. |
| Kas kruvi on varem vahetatud? | Masina mudel ei pruugi enam tuvastada paigaldatud keerme, otsa pikkust ega istme geomeetriat. | Praegune kruvijoonis ja otsesed mõõtmised, mitte ainult masina nimesilt. |
| Miks osa vahetatakse? | Katkine niit, erodeeritud voolutee ja lekkiv rõngas ei viita samadele parandusmeetmetele. | Kulumisfotod, protsessi sümptomid, hooldusajalugu ja ebaõnnestunud mõõtmed. |
Nanhaiya pakub standardseid ja kohandatud keermemustreid ning spetsiaalsete polümeeride jaoks vastupidise vooluga otsiku valikuid. Valitud osa saab sobitada koossurvevalu kruvivõi tarnitakse osana laiemastsurvevalu ja ekstrusioonvaruosade valik.


Enne sõlme eemaldamist lugege protsessi signaale
Muutuv polsterdus, triiviv kaal või halb ülekande korratavus võivad viidata klapi lekkele, kuid ükski neist ei tõenda seda üksi. Vaigu muutused, etteande ebastabiilsus, temperatuuri reguleerimine, tünni kulumine, õhk sulatis, rõhu seadistused ja hallituse tingimused võivad tekitada sarnaseid sümptomeid.
ENGEL soovitab kontrollida tagasilöögiklappi, kruvi ja plastifitseerimissilindritkui sulamispadi kõigub. Sama tõrkeotsingu juhis ühendab polstri ja haavli kaalu muutused protsessi sätete ja komponentide kulumisega.
| Täheldatud signaal | Võimalik kruviotsikuga ühendus | Kontrolli enne tellimist |
|---|---|---|
| Padja asend on võtteti erinev | Rõngas võib pärast istumist teises kohas sulguda või lekkida. | Trendi tegelikku asendit, rõhku ja löögi kaalu stabiilse protsessi käigus. |
| Osa kaal triivib, samas kui seaded jäävad fikseerituks | Tagasivool võib vähendada vormile tarnitavat efektiivset mahtu. | Välistage sööda, temperatuuri, materjali ja hallituse põhjused. |
| Lühikesed kaadrid ilmuvad katkendlikult | Ventiil ei pruugi korduvalt tihendada, eriti pärast taastumist. | Võrrelge ülekandereaktsiooni ja käivitage masinatootja heakskiidetud klapitest. |
| Taastamine muutub piiratuks | Kahjustatud rõngas, sade või alamõõduline voolutee võib takistada sulandi edasivoolu. | Kontrollige vaba liikumist, ladestumist, ummistumist ja läbipääsu takistusi. |
| Mustad täpid järgivad materjali muutust | Surnud kohad või kahjustatud pinnad võivad säilitada ja vabastada lagunenud polümeeri. | Kontrollige kogu sulamisteed, düüsi, kruvi esiosa ja puhastusprotseduuri. |
| Metalliline müra või rõnga kramp | Võib esineda määrdumist, deformatsioone, kõrvalekaldeid või võõrkehi. | Peatage ja kontrollige masina valmistaja ohutu hooldusprotseduuri järgi. |
Kui koost on eemaldatud, kontrollige kontrollrõnga välisläbimõõtu, mõlemat otspinda, istmepinda, otsiku korpust, sulatuskäike ja keerme. AnARBURG tehniline artikkelidentifitseerib kulumismehhanismidena hõõrdumise, adhesiooni ja korrosiooni ning näitab, et rõnga läbimõõdu, otsapinna ja tihenduspesa kulumine võib muuta rõnga liikumist ja polstri stabiilsust.
Ärge diagnoosige kontrollrõngast hoidesurvet lisades, kuni osa on täitunud.Seadistuse muutmine võib varjata lekke ilma seda parandamata. Jäädvustage stabiilne lähtejoon, järgige masinatootja heakskiidetud katsemeetodit ja kontrollige riistvara enne asendusspetsifikatsiooni muutmist.
Vahetage üks osa välja alles siis, kui vastasosad on veel korras
Kontrollrõnga saab ise välja vahetada, kui selle ühendusots ja pesa jäävad lubatud mõõtudesse, tihenduspinnad on terved ja uus rõngas saab kogu liikumistee jooksul vabalt liikuda. See on odavam remont, kuid ainult siis, kui ülevaatus seda toetab.
Vahetage sobitatud ots, rõngas ja pesa, kui mitmel pinnal on näha kulumist, rõngas on kinni jäänud või mõne teise komponendi vastu kinni löönud, vanad osad on masinate vahel segunenud või kui usaldusväärsed originaalmõõtmed pole säilinud. Ühe uue tihendusosa kombineerimine kahe kulunud osaga võib tekitada uue lekketee.
Meie tehase vaade:kulunud näidis on asitõend, mitte meisterjoonis. Kui kopeerime kulunud istme, lühenenud rõnga või kahjustatud keerme täpselt, võib uus osa puhtama pinnaga vana probleemi taastoota. Rekonstrueerime kavandatud seose joonise, ühilduvate komponentide ja kulumata võrdluspunktide põhjal.


Nanhaiya survevalu kruvi otsiku andmed
TheNanhaiya survevalu kruvi otson ehitatud liidesena kruvi ja düüsipoolse sulatustee vahel. See on saadaval erinevate kruvide läbimõõtude ja sissepritsemasinate kaubamärkide jaoks koos kohandatud keermete ja komponentide geomeetriaga asendustöödeks.
| Spetsifikatsioon | Nanhaiya tooteandmed | Ostu asjakohasus |
|---|---|---|
| Alusmaterjal | D2 | Märkige tegelik materjal hinnapakkumise ja kontrolli dokumentidele. |
| Kõvadus | HRC45-62 | Valitud väärtus peab vastama kuumtöötlusele, kulumiskindlusele ja paaritusmaterjalidele. |
| Sirgus | 0,02 mm/m | Geomeetria ja joondus on kruvi eesmise liideses olulised. |
| Soomustatud nägu | Bimetall | Pakub kulumiskindlat võimalust avatud tööpindadele. |
| Klaaskiust konfiguratsioonid | 30% / 60% | Märkige RFQ-s tegelik klaaskiu protsent ja vaigu klass. |
| Osa kaal | 1 kg | Tootelehe viiteväärtus; lõppkaal järgib kinnitatud geomeetriat. |
| Tootmise marsruut | CNC töötlemine, kuumtöötlus ja täppispoleerimine | Need toimingud kontrollivad vormi, pinna seisukorda ja viimistletud sobivust. |
| Standardrakendused | PE, PP, ABS ja PVC termoplastist vormimine | Saatke ka lisandeid, värvaineid, taaskasutatud sisu ja täiteaineid. |
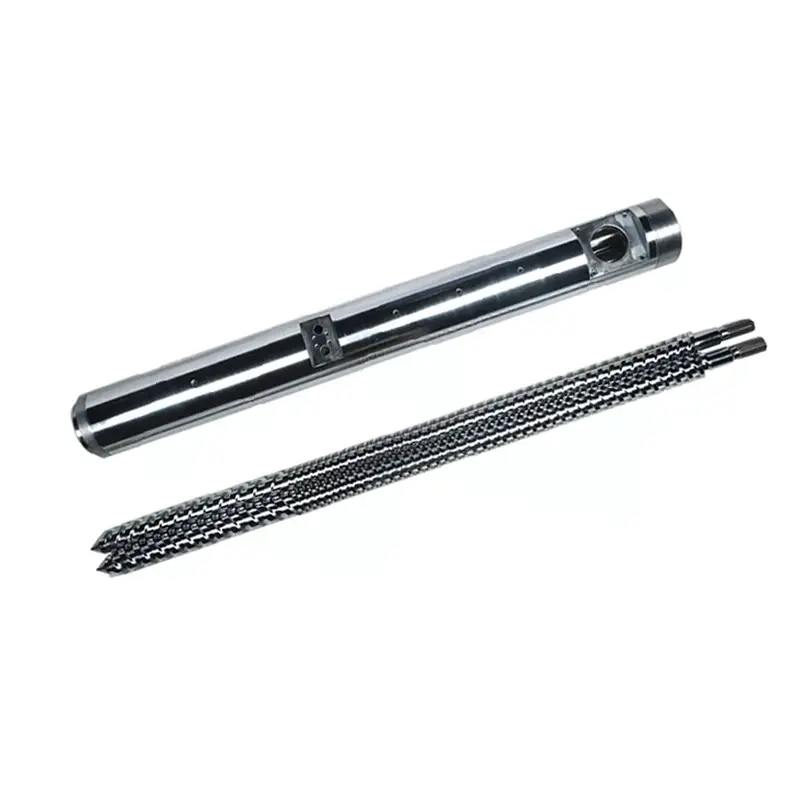
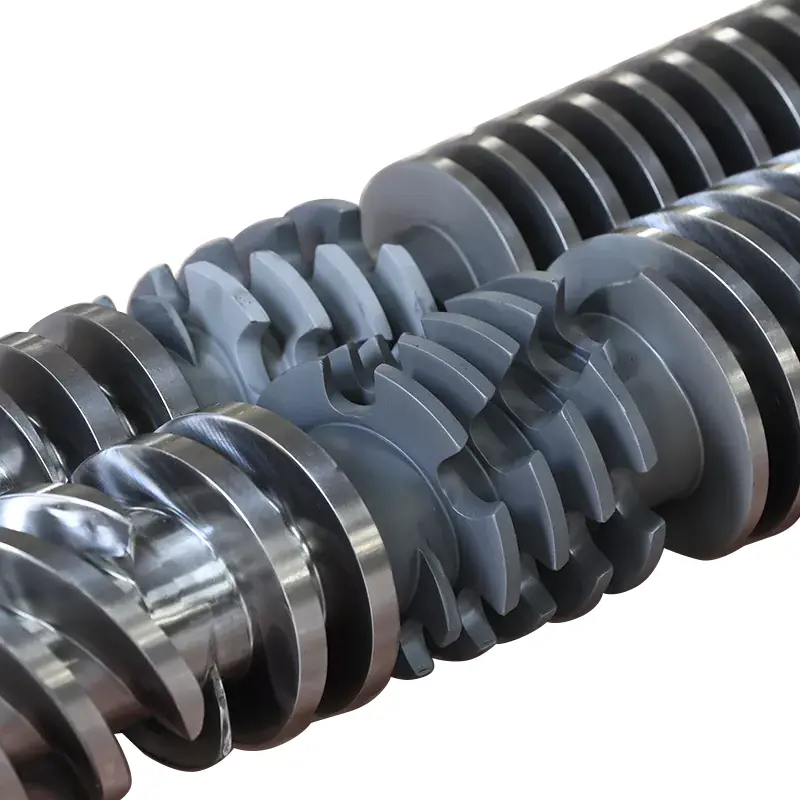
Täieliku plastifitseerimisüksuse jaoks toodab ka Nanhaiyamutantsed survevalukruvid, järkjärgulise survevalu kruvidja vastavad asendustünnid. Kõrvalolevadsüstimisotsiksaab üle vaadata samal ajal, kui lekke-, joondus- või sulamisprobleemid ulatuvad kruvi otsast kaugemale.
Mõõdud, mis määravad, kas osa sobib
Masina valmistaja ja mudel võivad otsingut kitsendada, kuid see ei saa asendada joonist. Mudelipered võivad kasutada mitut suurust sissepritseühikut ja masinal võib juba olla asenduskruvi, mis erineb selle algsest ehitusest.
- Tuvastage paigaldatud kruvi.Salvestage masina valmistaja, mudel, sissepritseüksuse tähistus, kruvi läbimõõt, seeriateave ja mis tahes eelnev kruvivahetus.
- Määrake niit täielikult.Kaasake suur ja väike läbimõõt, samm, keerme suund, keerme pikkus, algusasend, reljeef ja õla asukoht.
- Mõõtke aksiaalne virn.Salvestage otsa üldine pikkus, rõnga pikkus, istme pikkus, rõnga käik ja iga õlg, mis kontrollib sulgemisasendit.
- Mõõtke radiaalseid liideseid.Registreerige otsiku korpuse läbimõõt, rõnga välis- ja siseläbimõõt, istme läbimõõt, tünni ava viide ja nõutav töövahe.
- Kaardistage sulamistee.Näita flöötide arvu, läbipääsu laiust, läbipääsu sügavust, ninaprofiili ja mis tahes raadiust, mis mõjutab voolu või puhastamist.
- Märkige tihendus- ja kulumispinnad.Tehke kindlaks, millised küljed puutuvad kokku sulgemise ajal ja millised mõõtmed mõõdetakse kulumata viidete järgi.
Ärge varjake ebakindlust tolerantsi sisse.Kui vana pind on kulunud, märkige mõõdetud väärtus tegeliku kulumismõõtmena. Hoidke kavandatud valmis mõõt eraldi. See eristus võimaldab inseneritööl seda osa parandada, selle asemel et kinnitada kahjustuse täpset koopiat.
Kontrollige asendust enne tootmist
Sissetulev kontroll peaks kontrollima identiteeti, mõõtmeid ja liikumist enne, kui koost puutub kokku kuumuse ja rõhuga. Hoidke kinnitatud joonist, materjali arvestust ja kontrollitulemust sama osanumbri all.
- Osa number ja joonise versioon vastavad ostutellimusele
- Materjali ja kuumtöötluse kirjed vastavad pakkumisele
- Kriitilised läbimõõdud ja aksiaalsed pikkused jäävad tõmbetolerantsi piiresse
- Keermemõõturid või ühenduskontrollid kinnitavad ühendust
- Kontrollrõngas liigub vabalt ilma nähtava õõtsumise või krampemiseta
- Rõngas ja pesa puutuvad kokku ettenähtud tihenduspindadega
- Sulamiskanalid on puhtad, siledad ja rästideta
- Poleeritud pindadel ei ole käsitsemiskahjustusi ega kattevigu
- Koostamise suund ja komponentide järjekord on dokumenteeritud
- Pärast paigaldamist registreeritakse algtaseme kaal ja padi
Pärast paigaldamist kasutage heakskiidetud käivitusprotseduuri ja võrrelge protsessi säilinud lähtetasemega. Uus otsik võib muuta taastumist, dekompressioonireaktsiooni või klapi sulgemiskäitumist, seega ärge eeldage, et kõik vanad seadistused peavad jääma puutumata.
Mida tehas peab kontrollima
Kruviotsiku kvaliteet tuleneb osade omavahelisest suhtest. Keerme kontsentrilisus, õla asend, rõnga käik, tihenduspinna geomeetria, voolutee viimistlus ja kuumtöötlemise seisund peavad toimima koos. Üks muljetavaldav kõvadusarv ei suuda kompenseerida virna vale pikkust ega kareda tihenduspinda.
Nanhaiya omatootmisseadmedsisaldab CNC-saage, mille etteandeviga on 0,1 mm või alla selle, CNC treipinke kuni 6 m toorikute jaoks ning puurimis- ja freesimisseadmeid 0,02 mm positsioneerimistäpsusega. Viieteljelist töötlemist kasutatakse ebakorrapäraste lendude ja spetsiaalsete äärikukonstruktsioonide jaoks.

Ostjate jaoks ei ole praktiline küsimus, kas tarnija omab tööpinki. Küsige, kuidas joonist vaadatakse, milliseid mõõtmeid kontrollitakse, kuidas jälgitakse materjali ja kuumtöötlust ning kuidas kontrollitakse valmis rõnga liikumist. Nanhaiya pakub oma kaudu müügieelset jooniste ülevaadet ja tehnilist tugeteenindusmeeskond.
RFQ kontrollnimekiri asenduskruvi otsiku jaoks
Osaliste sõnumite seeria asemel saatke üks selge pakett. Järgmine teave võimaldab tarnijal otsustada, kas töö on standardne asendus, pöördprojekteeritud komponent või ümberkujundamine.
- Masina valmistaja, mudel, seerianumber ja sissepritseüksuse suurus
- Paigaldatud kruvi läbimõõt ja kruvi joonis
- Originaal kruviotsiku osanumber ja joonise versioon
- Täielik vana koost korras hoitud osadega
- Fotod esi-, külje-, keerme- ja tihenduskülgedelt
- Keerme, õla, rõnga, istme ja läbipääsu mõõtmed
- Vaigu klass, täiteaine tüüp ja täiteaine protsent
- Värvaine, taaskasutatud sisu ja söövitavad lisandid
- Tavaline sulamistemperatuur ja lasu suurus
- Osa kaal, õõnsuste arv ja aktsepteeritud variatsioon
- Polsterdus, ülekandmine ja taastumise trend enne eemaldamist
- Täheldatud kulumine, rikkerežiim ja nõutav kogus
Kui joonis on puudu, märkige iga mõõdetud pind ja pildistage mõõtmise seadistus. Ärge saatke ühtki välisläbimõõtu ja paluge tehasel sellest keerme, istme ja reisi järeldada.
Korduma kippuvad küsimused
Mida teeb survevalu kruvi ots?
Kruviotsiku koost kannab tagasilöögiklappi. See avaneb kruvi taastumise ajal, nii et sulam võib liikuda kruvi ette, seejärel sulgub süstimise ajal, et piirata tagasivoolu ja survet vormi.
Millised on kulunud kontrollrõnga või kruviotsiku tunnused?
Levinud protsessisignaalid hõlmavad muutuvat sulamispatja, ebaühtlast löögi kaalu, halba rõhu korratavust, lühikesi lööke pärast muude põhjuste välistamist ja pikemat või vähem stabiilset ülekandereaktsiooni. Kinnitage kulumist kontrollitud lekketesti ja mõõtmete kontrolliga.
Kas asenduskruviotsiku saab tellida ainult masina mudeli järgi?
Masina valmistaja ja mudel on kasulikud lähtekohad, kuid usaldusväärne asendustellimus peaks sisaldama ka kruvi läbimõõtu, keerme ja õla mõõtmeid, otsa pikkust, kontrollrõnga ja istme mõõtmeid, vooluteed, vaiku, täiteaine sisu, joonist ja selgeid fotosid.
Kas ma peaksin asendama ainult kontrollrõnga või kogu kruviotsiku komplekti?
Vahetage välja ainult kulunud osa, kui ühendusotsak, pesa ja niit jäävad lubatud mõõtmete ja pinnaseisundi piiridesse. Asendage sobitatud koost, kui mitu tihenduspinda on kulunud, mõõtmed on ebakindlad või kui vanad ja uued osad ei suuda tagada usaldusväärset liikumist ja tihendamist.
Millist materjali kasutab Nanhaiya survevalu kruviotste valmistamiseks?
Nanhaiya pakub D2 survevalukruvi otsikuid avaldatud kõvadusvahemikuga HRC45-62, 0,02 mm/m sirgjoonega ja bimetallist soomuspinnaga. Lõplik konfiguratsioon on sobitatud vaigu, täiteaine, masina liidese ja kulumiskindlusega.
Kas kõvem kruvi ots peab alati kauem vastu?
Ei. Kõvadus on vaid üks osa kulumisvõimest. Kasutusaega mõjutavad sulamikeemia, kuumtöötlus, korrosioonikindlus, sobitusmaterjalid, pinnaviimistlus, joondus, kliirens ja töödeldud vaik.
Mida peaksin saatma Nanhaiya kruviotsiku hinnapakkumise saamiseks?
Saatke masina valmistaja ja mudel, kruvi läbimõõt, vaigu ja täiteaine protsent, originaalosa number või joonis, täielikud paaritusmõõtmed, fotod mitme nurga alt, kulumisnähud, haavli kaalu trend ja vajalik kogus.
Kaubanduslik avalikustamine: Nanhaiya toodab selles juhendis lingitud survevalu kruviotsikuid ja nendega seotud komponente. Tehnilisi soovitusi tuleks rakendada koos masina valmistaja ohutusprotseduuride ja kinnitatud projekti joonisega.