Toru stantsipea peab mahtuma rohkem kui nimiläbimõõt. See peab vastama polümeerile, koostisele, torustandardile, väljundile, ekstruuderi ühendusele, kalibreerimissüsteemile ja sellele, kuidas teie operaatorid suurust muudavad. See juhend muudab need sisendid PVC-, PE-, CPVC-, PP- ja PPR-torude tootmise ostuspetsifikatsioonideks.


Et osta atoru ekstrusiooni stantsipea, saatke tarnijale viis sobitatud andmekogumit: materjal ja koostis; toru standard, läbimõõt ja seinavahemik; väljund ja liini kiirus; ekstruuderi äärik ja sulami sisselaskeava liides; ja allavoolu kalibraator, vaakum, jahutus ja väljatõmbekorraldus. Taotlus, mis annab ainult "PVC toru, 110 mm", ei ole projekteerimiseks valmis.
Lepingu kõige olulisem punkt on vastuvõtmise tingimus. Nimetage tegelik tootmismaterjal, toru suurus, stabiilne väljund, liini kiirus, kütte ja anduri seadistus, seina lubatud kõikumine, välisläbimõõt, ovaalsus, pinna seisukord ja nõutavad tootekatsed. Matriitpea kujundab kuumsulami, kuid see ei saa iseenesest tagada lõplikku jahutatud toru.
Esimene otsus ei ole matriitsi läbimõõt
Esimene otsus on tootmisümbrik. Üks pea võib juhtida lähedalasuvate suuruste rühma koos vahetatavate stantside ja tornidega. Väga lai suuruste valik võib tekitada kompromisse voolu, viibimisaja, reguleerimise, pearõhu ja ümberlülitustööde osas. Õige vahemik sõltub materjalist ja kiirusest, mitte ainult sellest, millised sisetükid mahuvad füüsiliselt kehasse.
Jagame iga päringu kolmeks piiriks. Tootepiir hõlmab toru materjali, standardit, läbimõõtu ja seina. Protsessi piir hõlmab väljundit, kiirust, temperatuuri ja rõhku. Mehaaniline piirjoon hõlmab äärikut, keskjoont, küttekehasid, andureid, tõste- ja allavooluasendit.
| Ostja sisend | Miks see muudab stantsipead | Tõendid saata |
|---|---|---|
| Polümeer ja täielik valem | Muudab viskoossust, kuumatundlikkust, libisemist, kulumist, korrosiooniriski, viibimisaja piirangut ja puhastusmeetodit | Vaigu klassi andmeleht, koostise protsendid ja proov |
| Toru standard ja rakendus | Määratleb valmistoote, mida liin peab tootma ja testima | Täpne standardnumber, väljaanne, turg ja sisejoonis |
| OD, sein, SDR või ajakava vahemik | Määrab rõngakujulise vooluala, tööriistapere ja praktilise vahetusosa ulatuse | Suuruste tabel miinimum-, tava- ja maksimumtoodetega |
| Netoväljund ja liini kiirus | Muudab voolukiirust, rõhku, küttekoormust, viibimisaega ja allavoolu jahutusvajadust | Stabiilne müüdav kg/h iga kriitilise suuruse kohta |
| Ekstruuderi ja adapteri liides | Määrab sisselaske geomeetria, poldi mustri, registri, tihendi, keskkoha kõrguse ja toe | Kontrollitud joonistus pluss mõõdetud fotod olemasolevast masinast |
| Kalibreerimine ja jahutussüsteem | Mõjutab väljatõmbamist, lõplikku OD-d, ovaalsust, seina jaotust ja käivituskäitumist | Kalibraatori joonised, vaakumpaagi andmed, jahutuspikkus ja väljatõmbeasend |
| Vahetusplaan | Määrab, millised osad on eemaldatavad, kuidas need on tsentreeritud ja kui ohutult operaatorid neid käsitsevad | Muutke sagedust, puhastusmeetodit, kraana võimsust ja seatud seisakuid |
Meie tehase vaade:me ei pea toru nimiläbimõõtu piisavaks stantsipea spetsifikatsiooniks. Kui ostja annab meile ainult vaigu nime ja OD, küsime enne voolutee fikseerimist seina seeriat, valemit, väljundit, ekstruuderi liidest ja suuruse määramise meetodit. Puuduvatel sisenditel põhinev kiire tsitaat viib vastuseta küsimused tavaliselt kasutuselevõttu.



Alustage valmis torustandardiga
Matriitpea on tootmistööriist. See ei ole toru sertifikaat. Ostja peab tuvastama täpse tootestandardi ja väljaande, samal ajal kui tarnija peab muutma toruümbrise vooluteeks, tööriistakomplektiks ja reguleerimismeetodiks. Valmis toru lõplikku vastavust tõendavad selle turu ja rakenduse jaoks vajalikud katsed.
Tavaliste veetorude projektide jaoks on kolm kasulikku ametlikku viidetISO 1452-2:2009 PVC-U torudele, ISO 4427-2:2019 PE-torude jaoksjaISO 15874-2:2013 kuuma- ja külmaveeseadmetes kasutatavate PP-torude jaoks. Lepingu koostamisel vaadake kehtivat väljaannet, muudatusi ja riiklikku vastuvõtmist.
| Torude perekond | Ametlik stardiviide | Teave, mida die-head RFQ endiselt vajab |
|---|---|---|
| PVC-U survetoru | ISO 1452-2 või nõutav siseriiklik ekvivalent | PVC kuivsegu valem, torude seeria, nominaalne OD, seinalaud, pistikupesa varu, väljund, liini kiirus ja pinnanõuded |
| PE survetoru | ISO 4427-2 või nõutav siseriiklik ekvivalent | Täpne PE-segu, SDR-vahemik, OD-vahemik, tahke või koekstrudeeritud konstruktsioon, triibu või kihi paigutus, väljund- ja jahutussüsteem |
| PP või PPR kuuma ja külma vee toru | ISO 15874-2 või nõutav siseriiklik ekvivalent | Täpne PP klass, toru mõõtmete klass, hooldusrakendus, kihi ehitus, läbimõõt ja seinavahemik, väljund ja kalibreerimismeetod |
| Elektrijuhtmed või tööstuslikud torud | Ostja kohaldatav riiklik, tööstusharu või kliendi spetsifikatsioon | Materjali valem, jäikus või funktsionaalne sihtmärk, geomeetria, värv, trükk või triip, katseplaan ja lubatud pinnadefektid |
Ärge kirjutage pakkumisküsimisse "vastavalt rahvusvahelisele standardile".Nimetage dokument, osa, väljaanne ja kohalik vastuvõtmine. Seejärel lisage valmis torujoonis ja ülevaatusplaan. Sarnastel nimisuurustel võivad olla erinevad seinavahemikud, katsetingimused ja identifitseerimisnõuded.
Veel üks lahus on oluline. Joogivee heakskiit kehtib torustiku valmistoote ja selle niisutatud materjalide kohta. Nanhaiyast stantsipea tellimine ei anna ostja torule joogivee luba. Vaigu heakskiit, segude kontroll, tootmisdokumendid ja kolmanda osapoole sertifitseerimine jäävad torutootja vastavussüsteemi osaks.
Määrake tegelik valem, mitte ainult PVC või PE
Nanhaiya omatoru ekstrusiooni stantsipeapakutakse PVC-le koos lisanditega, PE, CPVC ja PP. Need nimed määratlevad materiaalsed perekonnad. Need ei näita meile sulandi viskoossust, täiteaine laadimist, stabilisaatorisüsteemi, ringlussevõetud sisu, töötlemisakent ega kalduvust plaatimiseks.
PVC puhul saatke täielik kuivsegu retsept kaalu ja segamistingimuste järgi. Kaltsiumkarbonaadi tase ja osakeste töötlemine, määrdeaine tasakaal, stabilisaatorsüsteem, löögi modifikaatorid, abiaine, pigment ja ümbertöötlemise protsent võivad kõik muuta seina välimust, pea survet ja sadestumise käitumist.
PE või PPR puhul saatke täpne segu klass ja praegune tarnija andmeleht. Lisage selle klassi kohta avaldatud sulamismassi voolu või viskoossuse teave, tihedus, lisandid, süsimusta või värvisüsteem, jahvatuspiir ja see, kas identifitseerimisribad või funktsionaalsed kihid on koekstrudeeritud.
PVC ja CPVC
Tähelepanu väärivad soojusajalugu ja viibimisaeg. Voolutee peaks vältima tarbetut kinnijäämist ning kütteplaan peab toetama kontrollitud käivitamist ja puhastamist. Valemi muudatused tuleks avalikustada enne valmistamist.
PE
Klass, sulamistugevus, väljund ja jahutusvõime toimivad koos. Suure võimsusega PE-pea vajab stabiilset ringvoolu ja sobivat mõõtmissüsteemi, mitte lihtsalt suuremat rõngakujulist vahet.
PP ja PPR
Märkige täpne vaik ja hooldustoode. Kuuma ja külma vee torud, tööstuslikud torud ja mitmekihilised konstruktsioonid võivad nõuda erinevaid tööriistu, jahutus- ja vastuvõtutingimusi.
Meie tehase vaade:kui tootmismeeskond muudab pärast tööriista kinnitamist täiteainet, vaigu klassi või ringlussevõetud protsenti, ei ole matriit järsku ebatäpseks muutunud. Protsessi sisend on muutunud. Registreerime võrdlusvormi tehnilisele lepingule, nii et tulevane tõrkeotsing algab teadaolevast olukorrast.

Matriitsi ava ei ole toru lõplik suurus
Kuum rõngakujuline sulam ei lahku stantsist ja jääb geomeetriliselt fikseerituks. See võib väljalaskeava juures paisuda, mahatõmbamise ajal alla tõmmata, puutuda kokku kalibraatoriga, jahtumise ajal kokku tõmbuda ja temperatuuri ühtlustudes muutuda. Seetõttu ei kasuta nominaalsuurusega 110 mm toru automaatselt 110 mm stantsi ava.
Lõpptulemus pärineb süsteemist: ekstruuderi väljund, sulamistemperatuur ja rõhk, stantsi ja torni geomeetria, ümbermõõdu soojusbilanss, tsentreerimine, õhutee, kalibraator, vaakum, jahutus ja väljatõmbekiirus. Kui need osad ostetakse erinevatelt tarnijatelt, peaks ostja määrama ühe kontrollitud liidese joonise ja ühe vastuvõtuvastutuse maatriksi.
| Juhtelement | Mida see otseselt mõjutab | Mida see üksi tõestada ei suuda |
|---|---|---|
| Surve ja torni voolutee | Rõngakujuline sulamisjaotus, rõhukadu, viibimiskäitumine ja toru esialgne kuju | Lõplik külm OD, seina, ovaalsuse või rõhu jõudlus |
| Torni tsentreerimise reguleerimine | Esialgne ümbermõõdu vahe ja seina jaotuse korrigeerimine | Stabiilne tulemus, kui temperatuur, vool või allavoolu joondamine pidevalt triivib |
| Küttetsooni paigutus | Termokontroll ümber ja mööda pead | Tegelik sulamistemperatuur ilma määratletud mõõtmismeetodita |
| Kalibraator ja vaakumpaak | Väline suurus, varajane jahutamine ja kuju tugi | Ühtlane sein, kui sissetulev sulatustoru on ebastabiilne |
| Jahutussüsteem | Tahkumiskiirus, mõõtmete stabiilsus ja jääksoojuse eemaldamine | Hea geomeetria, kui vee temperatuur või vool on kontrollimatu |
| Väljavedu | Liinikiirus, mahatõmme ja ühtlane transport | Õiged mõõtmed, kui tõmmits on valesti joondatud või kiirus kõigub |
Kasulik suuruse määramise reegel:määrake väikseim ja suurim toru, kuid tehke raskete töönurkade ümber. Need on sageli suurim suure võimsusega toru, suure liinikiirusega kõige õhem sein, madala väljundvõimsusega väike suurus, mis pikendab viibimisaega, ja toode, mille seina- või pinnavajadus on kõige tihedam.


Nanhaiya pakub oma torude stantsipeade valikus reguleeritavaid südamikke, jahutuskanalite valikuid ja vahetatavaid vooderdusi. Kasutage neid valikuid kindlaksmääratud põhjusel. Reguleerimine on kasulik, kui operaatoritel on korratav tsentreerimismeetod. Vahetatavad kulumiskomponendid on kasulikud, kui nende ulatus, varukogus ja asendusprotseduur on selged.
Enne töötlemise alustamist lukustage ekstruuderi liides
Toru stantsil võib olla suurepärane sisemine voolutee ja seda ei saa ikkagi paigaldada, kuna eeldati sisselaskeava, registri, poldi mustri, tihendi või keskkoha kõrgust. Asendusprojektid on eriti haavatavad, kuna masina joonised võivad olla vanad, muudetud või kättesaamatud.
Eelistame kolme tõendivormi: algne kontrollitud joonis, värsked mõõtmised ja selged fotod koos mõõtkava viitega. Kui need kolm ei nõustu, lahendage konflikt enne tootmisjoonise avaldamist.
- Ekstruuderi mark, mudel ja kruvi konfiguratsioon
- Kruvi läbimõõt ja nimivõimsusvahemik
- Tühjendus- või adapterääriku joonis
- Registreerige läbimõõt, sügavus ja tolerants
- Poltide kogus, keerme, sammu ring ja suund
- Tihenduspinna geomeetria ja tihendi meetod
- Sulamise sisselaskeava läbimõõt ja ülemineku pikkus
- Vajalik kaitselüliti plaat või ekraani liides
- Rõhuanduri pordi suurus ja asukoht
- Sulamistemperatuuri anduri tüüp ja sisestus
- Küttekeha pinge, sagedus, võimsus ja pistikud
- Termopaari tüübi ja kontrolleri ühilduvus
- Disepea keskpunkti kõrgus ja voolu suund
- Tugiraam, rattad, siinid või tõstepunktid
- Saadaval paigaldus- ja hooldusvabadus
- Kaugus kalibraatorist ja joonduse viitest
Nanhaiya toodab kohandatavattünni äärikudja stantspeaga komponendid, nii et adapterit saab paigaldusüllatuseks jätmise asemel arutada peaga. Täieliku liiniprojekti jaoks joondage stantsi liides valitud vastavagaplastist ekstruudermasin, juhtseadised ja allavoolu seadmed.
Meie tehase vaade:ääriku telefonifoto aitab meil paigutust mõista, kuid see ei määratle poldi ringi ega registreeri sobivust. Küsimuste leidmiseks kasutame fotot. Metalli lõikamiseks kasutame signeeritud joonist. See eristus hoiab ära väikese liidese vea kogu installi edasilükkamise.


Valige materjali ja puhastuskohustuse ümber konstruktsioon
Nanhaiya spetsiaalses toruvormimispeas on kasutatud karastatud pindadega ülitugevat legeerterast ning see on toodetud täppis-CNC-töötluse ja kuumtöötluse teel. Selle üldineekstruuderi stantsipealehel on loetletud 38CrMoAl, nitrid ja pinna kõvadus HV950 kuni HV1000.
Need väärtused on kasulikud lähteandmed, kuid heakskiidetud spetsifikatsioonis tuleks siiski määratleda täpne komponendi materjal, töötlemise ulatus, valmis kõvaduse kriteerium, voolav pinnaviimistlus, mõõtmete kontroll ja kõik korrosiooninõuded. Ühe komponendi kõvaduse väärtust ei tohiks kopeerida igale kinnitusele, küttekeha kattele või konstruktsiooniosale.
| Teeninduse seisukord | Hanke mure | Mida tsitaadis määratleda |
|---|---|---|
| Täidetud PVC | Abrasiivne mineraalne täiteaine, ladestused ja puhastussagedus | Valem, täiteaine tase, niisutatud komponendi materjal ja töötlus, vahetatav kulumisulatus ja puhastusmeetod |
| CPVC või kuumustundlik ühend | Soojuslugu, kinnipidamine ja materjali lagunemine | Töötlemisaken, voolutee kontseptsioon, küttetsoonid, anduripunktid, käivitamise ja seiskamise protseduur |
| Süsimusta PE | Stabiilne jaotus, pinna kvaliteet ja pikad jooksud | Segu klass, väljundvahemik, rõhuaken, küttekeha paigutus ja juurdepääs puhastamisele |
| Taaskasutatud sisu | Saastumine, viskoossuse kõikumine ja abrasiivsed osakesed | Allikas, maksimaalne protsent, filtreerimisplaan, proov, eeldatav varieeruvus ja aktsepteerimispiirid |
| Sagedased värvimuutused | Hoidmine, juurdepääs, osade vahetamine ja jäägid | Värvijärjestus, puhastusmaterjal, lubatud vahetusaeg, puhastusprotseduur ja eemaldatavad osad |
Raskem ei ole täielik materiaalne strateegia.Pinna kõvadus, korpuse sügavus, substraadi sitkus, korrosioonikäitumine, viimistlus ja parandusmeetod peavad sobima komponendi ja protsessiga. Paluge tarnijal loetleda, mida koheldakse, kuidas seda kontrollitakse ja milline kontrollimine on tellimusega kaasas.


Arvustage Nanhaiya'stootmisseadmed, tunnistusedjatehniline teenindustarnija kvalifitseerimise ajal. Paigaldusjuhised ja pikaajalise hoolduse nõuanded võivad sisalduda kokkulepitud toe ulatuses.
Muutke suuruse muutmine ostuarvestuse osaks
Madalam tööriistahind võib olla kulukas, kui iga muudatus seob kraana, kahjustab kütteseadmeid või nõuab korduvat katse-eksituse meetodil tsentreerimist. Küsige, kuidas eemaldatakse stants ja südamik, kuhu asetatakse kuumad osad, milliseid kinnitusi käsitletakse, kuidas taastatakse joondus ja millised tihendid või kulumaterjalid asendatakse.
| Vahetusküsimus | Miks peaks ostja hoolima | Lepingu väljund |
|---|---|---|
| Millistel suurustel on üks keha? | Näitab peade ja muude osade komplektide tegelikku arvu | Ühilduvusmaatriks toru läbimõõdu, seinavahemiku ja materjali järgi |
| Mis peab enne eemaldamist jahtuma? | Mõjutab seisakuid ja käsitsemisohutust | Kirjalik temperatuur ja käsitsemisprotseduur |
| Kuidas on stants ja südamik tsentreeritud? | Mõjutab käivitusjääke ja seinaparandust | Reguleerimisskeem, võrdlusasendid ja treening |
| Milliseid tööriistu ja tõsteseadmeid on vaja? | Hoiab ära ebaturvalise improviseeritud käsitsemise | Tööriistade loetelu, osade raskused, tõstepunktid ja kinnitusjoonised |
| Millised osad on tavapärased varuosad? | Vähendab seisakuid pärast keerme, tihendi, küttekeha või anduri kahjustamist | Kahe aasta soovitatav varunimekiri kaupade kaupa |
| Kuidas vooluteed puhastatakse? | Muudab tööjõudu, pinnariski ja värvimuutuse jääke | Heakskiidetud puhastusvahendid, materjalid ja lahtivõtmise etapid |
Segatoodete ajakava puhul arvutage üleminekukulud tundide, tööjõu ja käivitusjääkide kaupa. Kui tehas vahetub mitu korda nädalas kahe erineva toru suuruse vahel, võivad kaks komplektset pead kaitsta rohkem tootmisaega kui üks paljude sisestustega korpus. Kui muutused on harvad ja ulatus on kompaktne, võib jagatud korpus olla mõistlik.
Meie tehase vaade:küsime, kes vahetab tööriistu ja millised tõsteseadmed on olemas. Disain, mis töötab puhtal koostepingil, võib kuuma ekstruuderi ja vaakumpaagi kõrval olla ebamugav. Operaatori juurdepääs on tehniline sisend, mitte müügijärgne detail.

Vastutava protsessitsooni leidmiseks kasutage torude defekte
Kui toru jookseb spetsifikatsioonist välja, reguleerivad operaatorid sageli kõigepealt matriitsi, kuna selle tsentreerimispoldid on nähtavad. See võib ajutiselt parandada üht näitu, varjates samal ajal temperatuuri, ekstruuderi või allavoolu probleemi. Enne mitme muudatuse korraga tegemist registreerige defekt ümbermõõtu ja piki toru pikkust.
| Täheldatud defekt | Survepea kontrollid | Üles- ja allavoolu kontrollid | Ostu õpetus |
|---|---|---|---|
| Üks külg pidevalt paksem | Torni tsentreerimine, voolutee sadestused, kahjustused, küttekeha tasakaal ja koostu joondamine | Ekstruuderi lainetamine, kalibraatori joondamine, vaakumi jaotus, jahutus ja väljatõmbe joondamine | Nõuab ligipääsetavat tsentreerimist, temperatuuritsoone ja joondusviidet |
| Sein muutub toru ümber ja piki | Lahtine reguleerimine, termiline tsükkel, ebastabiilne rõhk või ebaühtlane vool | Söötmine, kruviväljund, liini kiiruse juhtimine, vaakum ja veetemperatuuri stabiilsus | Nõustuge stabiilse tööaknaga, mitte ühe lühikese mõõtmiskomplektiga |
| Pikad pinnajooned | Saastumine, ladestumine, kriimustus või kahjustatud huule pind | Sulamata osakesed, filtreerimine, kalibraatori kahjustused ja käsitsemisjäljed | Määratlege puhastusvahendid, filtriplaan, pinnakontroll ja varutööriistad |
| Kollased, pruunid või mustad triibud | Surnud tsoonid, ladestused, liigne lokaalne kuumus ja pikk viibimisaeg | Saastunud sööt, tünni ladestused, kruvide kulumine ja seiskamispraktika | Enne vana geomeetria kopeerimist vaadake üle kogu sulamistee ja puhastusrutiin |
| Kõrge pearõhk | Piiratud rõngakujuline vahe, madal temperatuur, ummistus või sobimatu voolutee | Ekraani piirang, materjali viskoossus, väljundvajadus ja anduri seisund | Märkige spetsifikatsioonis rõhu mõõtmise punkt ja tööpiirang |
| Toru ovaalsus | Ebaühtlane väljavooluvool või toru esialgne asend | Kalibraatori kulumine, vaakum, jahutusbilanss, tugi ja väljatõmbe joondamine | Lõplik ovaalsus kuulub täieliku liini vastuvõtutesti |
| Kare sisepind | Torni viimistlus, setted, temperatuur ja voolu käitumine | Materjali niiskus, dispersioon, lagunemine ja väljundi stabiilsus | Kaasake proovikinnitusse nii sise- kui ka välispinna kriteeriumid |
Ühe muudatuse reegel:registreerige lähtejoon, muutke üht juhitavat muutujat, oodake, kuni materjal liigub läbi liini, märkige mõjutatud toru ja mõõtke uuesti. Temperatuuride juhuslik reguleerimine, tsentreerimine, vaakum ja väljatõmbamine samal ajal hävitab põhjuse tuvastamiseks vajalikud tõendid.
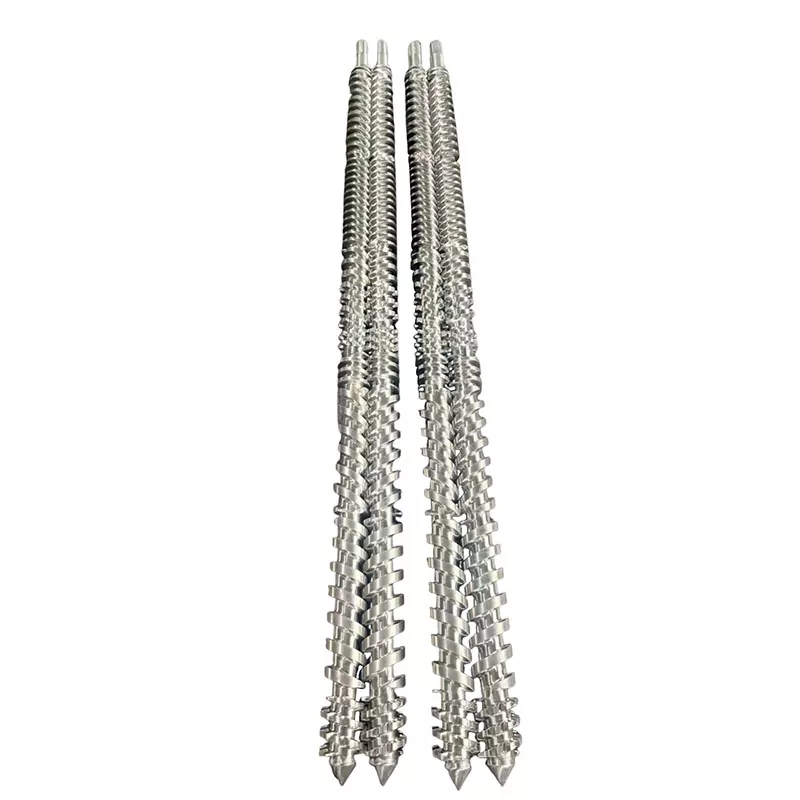
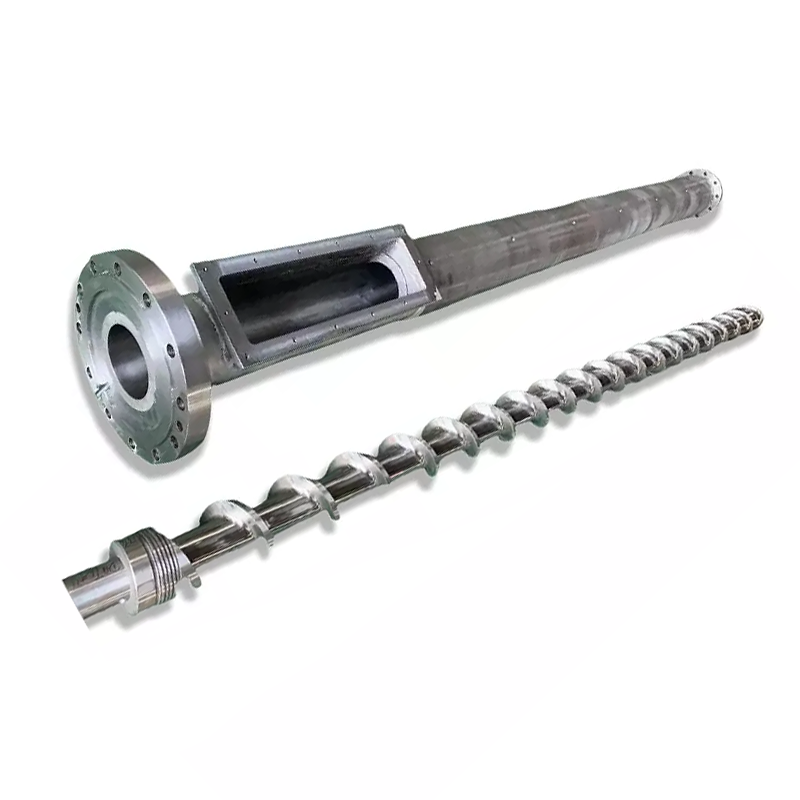
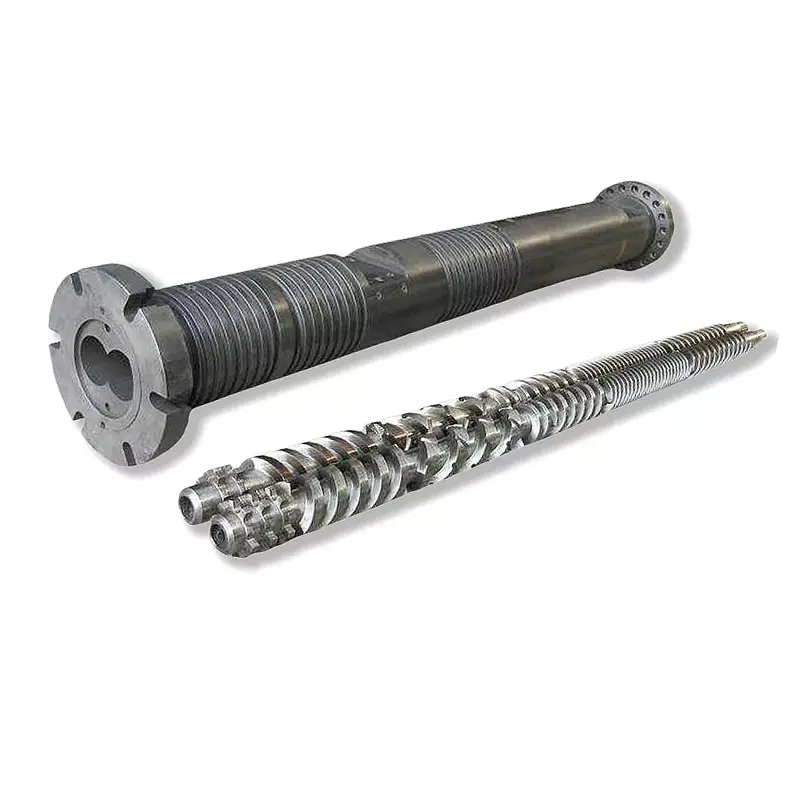
Kui väljund- või sulamisrõhk on enne pead ebastabiilne, kontrollige ka kruvi ja silindrit. Nanhaiya tarvikudPVC toru ühekordsed kruvid, PVC toru paralleelsed kruvitünnidjaPVC toru koonilised kahe kruviga tünnid. Matriitsi ei tohiks ümber kujundada, et kompenseerida kulunud või sobimatut plastifitseerivat osa.

Toru väljapressimise stantsipea RFQ kontroll-loend
Täielik pakkumine võimaldab ostjal võrrelda inseneri ulatust, selle asemel et võrrelda madalat baashinda kaasava pakkumisega. Pange järgmised üksused ühte versiooni kontrollitud paketti.
- Tuvastage tooted.Loetlege iga toru läbimõõt, seinavahemik, SDR või ajakava, kihi ehitus, värv ja rakendus. Märkige tavaline toode ja kõige raskem suurus.
- Nimetage standard.Esitage täpne standard, osa, väljaanne, riiklik kasutuselevõtt ja sisemine joonis. Lisage valmis torude ülevaatuse plaan.
- Avaldage materjal.Esitage täielik PVC valem või täpne PE, PP või PPR klass, lisandid, täiteaine, pigment, ringlussevõetud sisu ja tarnija andmelehed.
- Määrake määr.Andke igale kriitilisele tootele müüdav netoväljund ja liinikiirus, lisaks saadaolev jahutusvõimsus ja tavaline töögraafik.
- Kirjeldage ekstruuderit.Seadke üksik-, paralleelne kaksik- või kooniline kaksikkruvi; kruvi läbimõõt; mootori võimsus; normaalne sulamisrõhk ja temperatuur; adapteri paigutus; ja praegused protsessipiirangud.
- Juhtige liidest.Kinnitage äärik, register, poldi ring, tihenduspind, sulami sisselaskeava, keskkoha kõrgus, anduri port ja tugijoonised.
- Täpsustage elektrilised üksikasjad.Loetlege kütteseadme pinge ja sagedus, termopaari tüüp, pistiku standard, kontrolleri ühilduvus, kaabli pikkus ja ohtliku piirkonna nõuded, kui see on kohaldatav.
- Näita allavoolu joont.Lisage kalibraatori mõõtmed, vaakumpaak, jahutuspikkus, pihustus- või sukeldusseade, väljatõmbe tüüp, keskjoon ja kaugus matriitsi väljapääsust.
- Valige ülemineku ulatus.Loetlege osade vahetuskomplektid, varuküttekehad ja -andurid, tihendid, kinnitusvahendid, käsitsemisvahendid, hoiuriiulid ja soovitud suuruse muutmise protseduur.
- Määratlege dokumendid.Taotlege kooste- ja osajooniseid, materjalide arve, materjalide ja kuumtöötluse protokolle, mõõtmete ülevaatust, elektrilist loendit, kasutusjuhendit ja varuosade nimekirja.
- Kirjutage vastuvõtutest.Nimetage vaik, valem, toru suurus, töö kestus, väljund, liini kiirus, protsessikirjed, mõõtmete proovivõtt ja läbimise/ebaõnnestumise kriteeriumid.
- Täpsustage tugi.Leppige kokku paigaldusjuhiste, kasutuselevõtu vastutuse, operaatori koolituse, kaugabi ning stantsipea ja kogu liini jõudluse vahelise piiri osas.
Asendushoiatus:kulunud matriit ei pruugi enam säilitada oma esialgseid mõõtmeid. Mõõtke masina liides ja hästi hoitud toru, leidke kõik originaaljoonised ja selgitage, miks vana pea välja vahetatakse. Iga kulunud mõõtme kopeerimine võib taasesitada sama voolu- või joondusprobleemi.
Kruvi konfiguratsioon peab vastama ka materjali kohustusele. Sirvige Nanhaiya'süksikud kruvid, paralleelsed kaksikkruvidjakoonilised kahe kruviga tünnidkui päring hõlmab kogu plastifitseerimise sektsiooni. Lisatarvikute ja ühendatud tööriistade jaoks kasutageekstrusioonivaruosade valik.
Nõustuge tootmistingimustega, mida kavatsete müüa
Mõõtmete ülevaatus tõestab, et valmistatud komponendid vastavad joonisele. See ei tõesta, kuidas konkreetne ühend voolab läbi kogu liini. Usaldusväärsel vastuvõtuplaanil on kaks osa: komponentide kontrollimine ja tootmisprotsess.
| Vastuvõtmise etapp | Mida kontrollida | Salvestus säilitamiseks |
|---|---|---|
| Dokumendi läbivaatamine | Heakskiidetud joonise redaktsioon, materjaliarvestus, osade vahetamise maatriks, küttekeha ja andurite loend, juhendid ja varu ulatus | Allkirjastatud dokumendiregister |
| Komponentide kontroll | Kriitilised liidesed, kontsentrilised omadused, tihenduspinnad, kinnitusdetailid, pordid, materjal, töötlus ja nähtava voolupinna seisund | Tellimuses märgitud mõõtmete ja materjali või töötluse kirjed |
| Montaaži kontroll | Sobivus, orientatsioon, küttekeha paigaldamine, anduri sisestamine, tsentreerimise liikumine, tugi, tõstmine ja juurdepääs | Montaaži kontrollnimekiri koos fotodega |
| Soojenemise kontroll | Tsooni identifitseerimine, kontrolleri reaktsioon, anduri näit, voolutarve ja termiline stabiilsus | Tsoonikaart ja stabiliseeritud näidud |
| Tootmiskäik | Kokkulepitud materjal, toru suurus, väljund, liini kiirus, temperatuur, sulamisrõhk, mootori koormus, vaakum ja jahutustingimused | Ajapõhine protsessileht ja säilitatud proovid |
| Torude ülevaatus | OD, sein mitmes kellaasendis, ovaalsus, mass pikkuse kohta, sise- ja välispind, sirgus ja nõutavad standardkatsed | Kontrollaruanne, mis on seotud proovi asukoha ja tootmisajaga |
| Rutiinne operatsioon | Käivitamine, tsentreerimise korrigeerimine, tavaline seiskamine, ohutu lahtivõtmine või üks kokkulepitud suuruse muutmine | Operaatori väljalogimine ja avatud üksuste loend |
Kui see on praktiline, kasutage ostja tavapärast koostist. Kui on vaja asendusmaterjali, registreerige erinevus ja piirake seda, mida test tõestab. Edukas PE jooks ei kinnita PVC valemit ja paksuseinaline aeglane toode ei tõesta õhukese seinaga kiiret seisundit.
Meie tehase vaade:eelistame stabiilset käitamist koos jälgitavate mõõtmistega lühiajalisele maksimaalse võimsusega kuvamisele. Rõhk peaks langema, seinanäidud peaksid jääma kontrollitavaks, küttekehad ei tohiks ebatavaliselt töötada ja jahutatud toru peaks vastama kokkulepitud kontrollile. See tulemus annab mõlemale poolele kasuliku üleandmispunkti.


Korduma kippuvad küsimused
Millist teavet on vaja toru ekstrusioonivormi pea tsiteerimiseks?
Saatke polümeeri klass ja valem, toru standard, täielik suurus ja seinavahemik, sihtväljund ja liini kiirus, ekstruuderi tüüp, sulami sisselaskeava ja ääriku joonis, küttekeha pinge, anduri nõuded, allavoolu kalibreerimise üksikasjad, eelistatud vahetusosad ja vastuvõtuplaan. Praeguse ühenduse fotod ja mõõdetud joonised on kasulikud ka asendusprojektide jaoks.
Kas ühe torupeaga saab töötada PVC, PE ja PPR?
Jagatud väliskere võib kitsalt piiritletud projektis tehniliselt võimalik olla, kuid PVC, PE ja PPR ei loo samu voolu-, soojus- ega suurustingimusi. Esmalt võrdleme täielikku koostist, väljundit, suurusvahemikku, voolutee nõudeid ja puhastusmeetodit. Eraldi tööriistad või eraldi pea võib olla ohutum tootmisvalik.
Kas toru stantsi läbimõõt võrdub toru lõpliku läbimõõduga?
Tavaliselt ei. Kuum toru muutub pärast matriitsist väljumist, kuna sulam paisub, tõmbab alla, siseneb kalibraatorisse ja jahtub. Nõutavad matriitsi ja südamiku mõõtmed tuleb kavandada vastavalt materjalile, väljundile, liini kiirusele, vaakumsuurusele ja jahutussüsteemile, mitte kopeerida otse toru nimisuurusest.
Kas stantsipea üksi suudab tagada toru seina paksuse ja ovaalsuse?
Ei. Matriitsipea määrab rõngakujulise sulandi jaotuse, kuid lõplik seinapaksus ja ovaalsus sõltuvad ka sulandi stabiilsusest, tsentreerimisest, temperatuuri tasakaalust, kalibraatori seisundist, vaakumist, jahutusest, väljatõmbe joondusest ja liini kiirusest. Vastuvõtmine peaks testima kogu tööliini.
Millist materjali kasutab Nanhaiya pressipeade jaoks?
Nanhaiya üldisel ekstruuderi stantsipea lehel on loetletud 38CrMoAl, mille nitridimine ja pinna kõvadus on HV950 kuni HV1000. Spetsiaalset toru ekstrusioonivormi pead kirjeldatakse kui karastatud pindadega legeerterast. Vaigu, lisandite ja puhastusmeetodi lõppmaterjali, kuumtöötluse ja niisutatud pinna nõuded tuleb kinnitada kinnitatud spetsifikatsioonis.
Kas ma peaksin ostma ühe stantsipea, millel on palju suurusi, või mitu tervet pead?
Kasutage vahetusosi, kui suurusvahemik, väljund ja puhastusrutiin võimaldavad ühel korpusel töö katta ilma liigse reguleerimiseta. Eraldi pead võivad olla mõistlikud, kui tooted erinevad oluliselt läbimõõdu, polümeeri, väljundi, kihi struktuuri või vahetussageduse poolest. Võrrelge kogu üleminekuaega ja tootmisriski, mitte ainult tööriista hinda.
Kuidas tuleks torude ekstrusioonivormi peaga nõustuda?
Alustage joonistamise, materjali, töötluse, küttekeha, anduri, ääriku ja voolutee kontrollimisega. Seejärel käivitage kokkulepitud tootmismaterjal kindlaksmääratud toru suuruse, väljundi ja liini kiirusega. Salvestage temperatuurid, sulamisrõhk, seina näidud ümbermõõdul, välisläbimõõt, ovaalsus, pinna seisund, mass pikkuse kohta ja kõik sihttoru standardis nõutavad testid.
Mis põhjustab ekstrudeeritud toruseina ühe külje paksemaks muutumist?
Võimalike põhjuste hulka kuuluvad matriitsi või südamiku vale tsentreerimine, perimeetri temperatuuri tasakaalustamatus, ebaühtlane sulamivool, ladestused või kahjustused vooluteel, ebastabiilne ekstruuderi väljund, kalibraatori vale joondamine, ebaühtlane vaakum või jahutus ja väljatõmbe ebaühtlane joondamine. Kontrollige trendi enne tsentreerimispoltide kasutamist allavoolu probleemi varjamiseks.
Tehniline sisu on koostatud Nanhaiya praeguse toote, varustuse ja teenuse teabe põhjal, mida toetavad ainult ametlikud ISO torustandardi lehed. Lõpliku stantsi geomeetria, materjal, töötlus, mõõtmed ja vastuvõtukriteeriumid on määratletud kinnitatud projekti spetsifikatsiooniga.