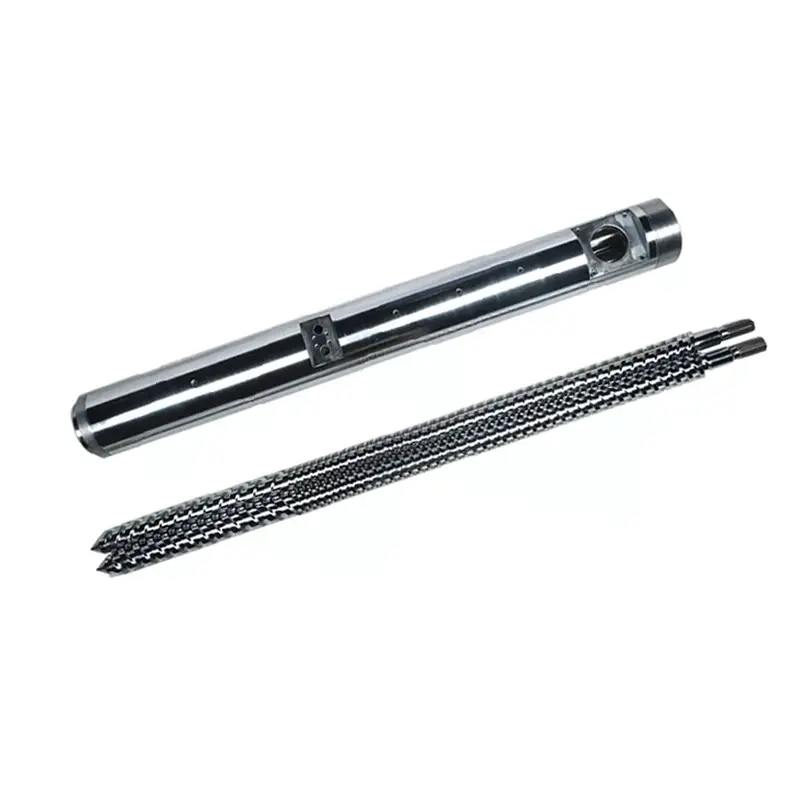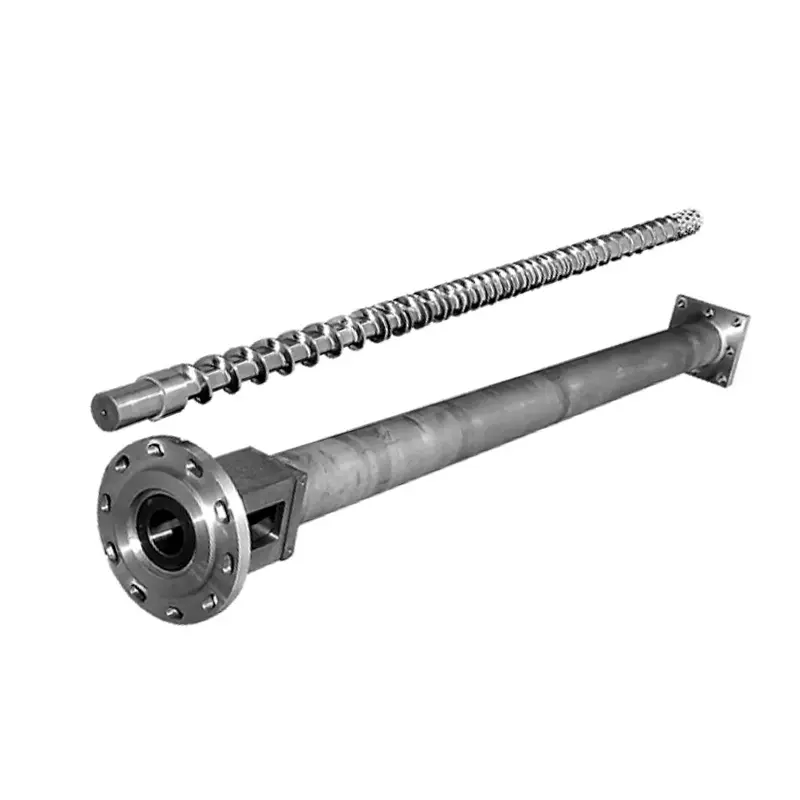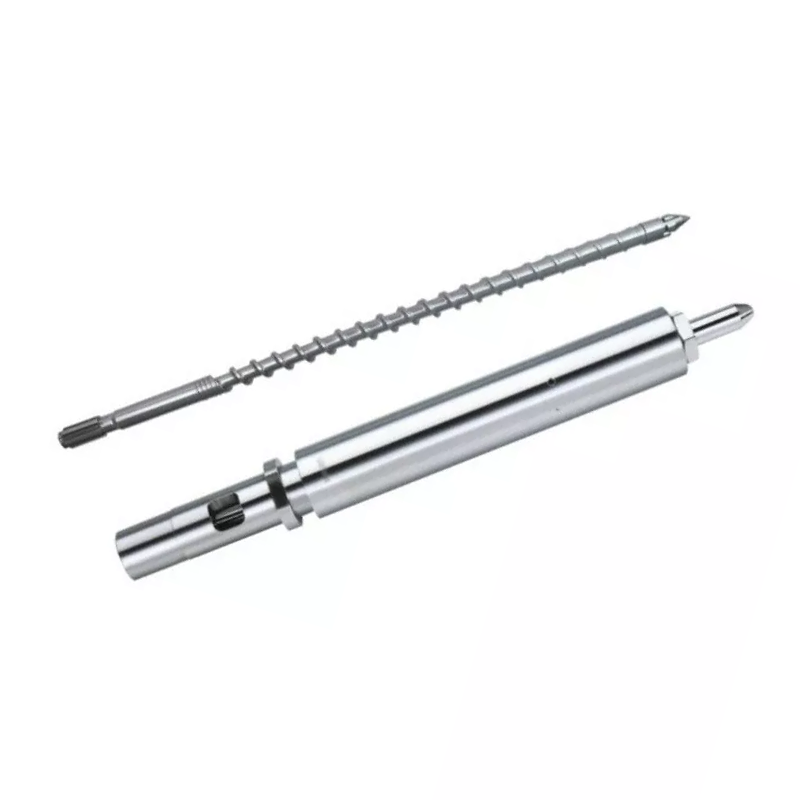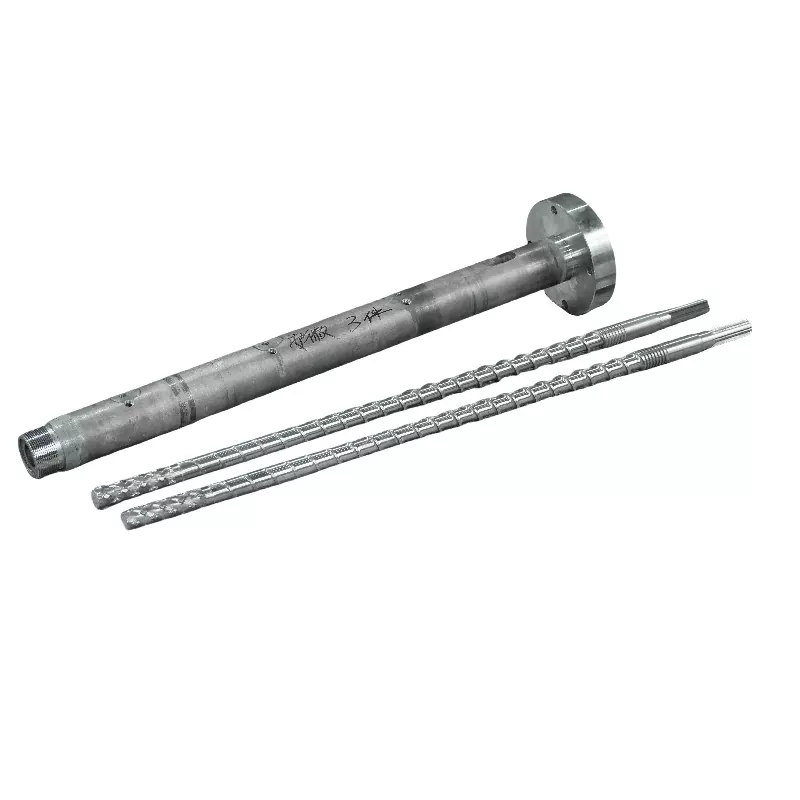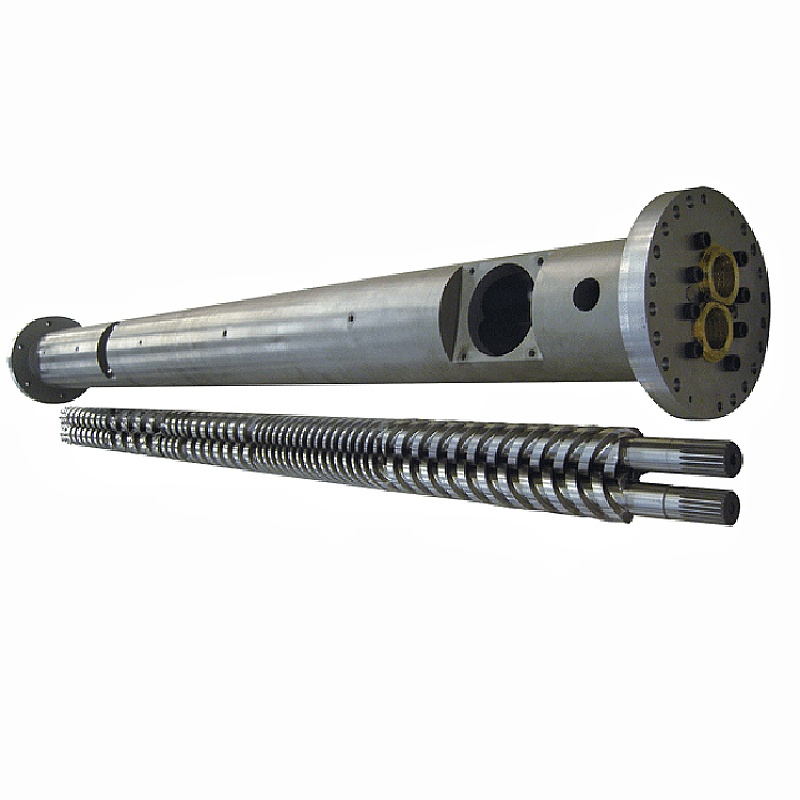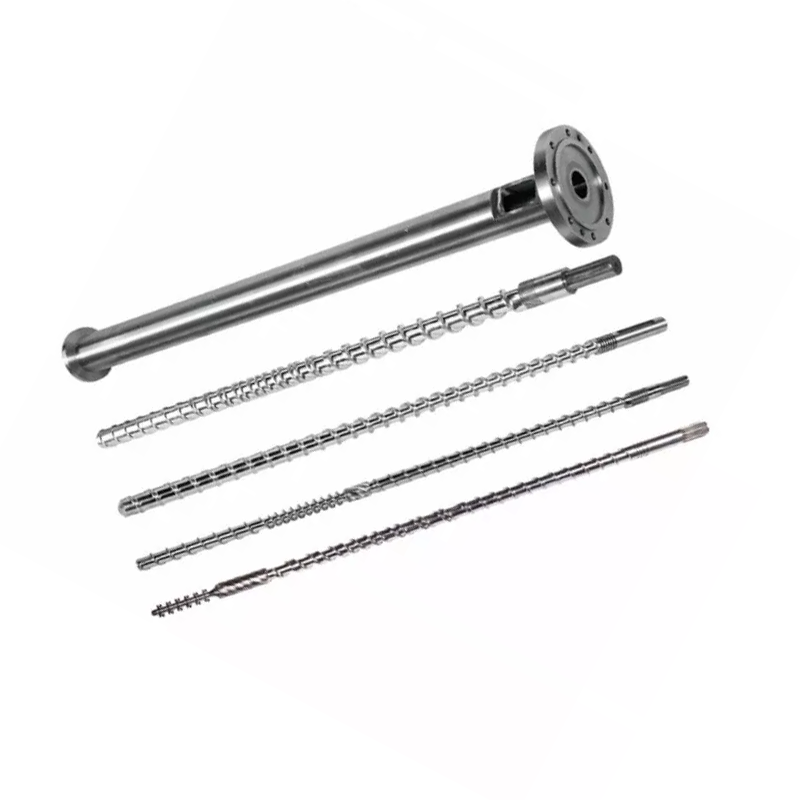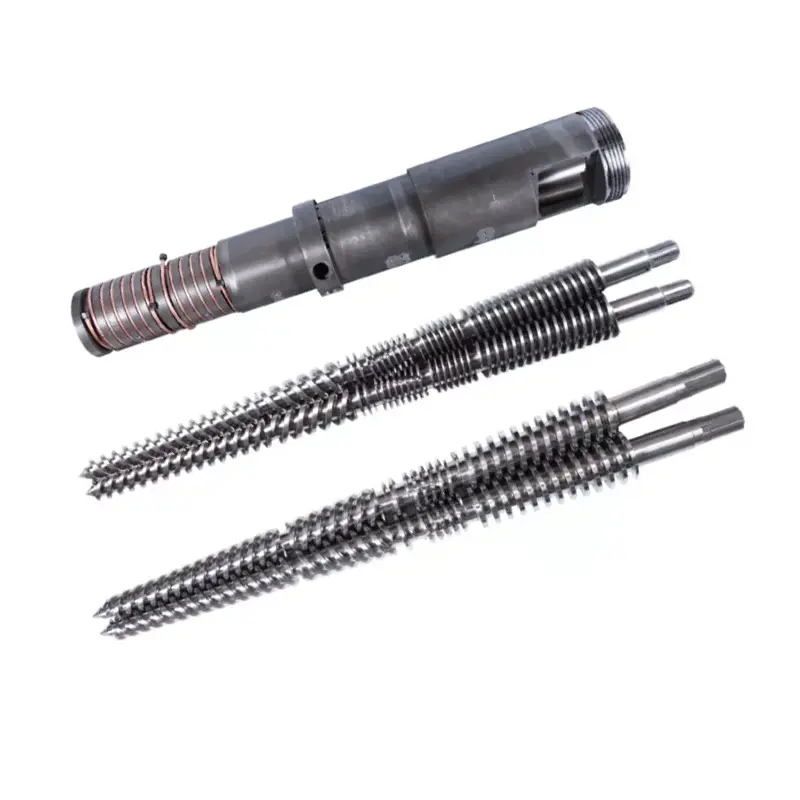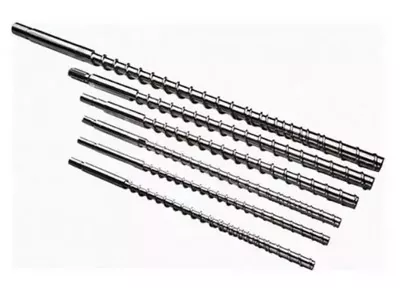
Sissepritsekruvi L/D suheon tööpikkus jagatud kruvi läbimõõduga ja enamik sissepritsekruvisid on 18:1 kuni 25:1. Siin on see, mida ükski tehniline leht teile ei ütle: te ei saa muuta L/D masinas, mis teile juba kuulub. Pikkus on fikseeritud tünniga. Mida saate muuta, onkruvi läbimõõt, ja fikseeritud silindris liigub üks valik L/D, lasu mahtu ja sissepritserõhku koos vastassuundades. Väiksem kruvi annab suurema L/D, väiksema löögi ja suurema surve. Sobitage see kaubandus oma vaigu ja oma osaga ning enamik L/D küsimusi vastavad iseenesest.
Mida tähendab L/D suhe sissepritsekruvil
L/D on kruvi tööpikkus (L) jagatud selle välisläbimõõduga (D). Laiusest 22 korda pikema kruvi L/D on 22:1.
Suhe skaala suuruse järgi. 40 mm kruvi 22:1 tööpikkus on 880 mm. 80 mm kruvi suhtega 22:1 on 1760 mm pikk. Sama suhe, väga erinevad masinad.
See, mida suhe tegelikult kirjeldab, onkui suure raja peab kruvi oma tööd tegema. Söötmine, sulatamine ja mõõtmine toimuvad selle pikkusega. Suurem pikkus tähendab suuremat sulamisvõimet ja rohkem segamist. Väiksem pikkus tähendab vähem mõlemat ja vähem aega, et materjal kuumeneb.
Enamik sissepritsekruvisid maanduvad vahemikus 18:1 kuni 25:1, kusjuures 20:1 kuni 22:1 on üldotstarbeliste masinate ühine alus. Samba juhend katab kogu pildi meiesurvevalu kruvi silindri juhik.
Miks süstimine L/D on lühem kui ekstrusioon L/D?
Ekstruuderid töötavad tavaliselt 25:1 kuni 33:1. Sissepritsekruvid jäävad lühemaks ja põhjuseks on tsükkel, mitte traditsioon.
Ekstruuderi kruvi pöörleb pidevalt. Materjal siseneb ühest otsast, liigub läbi ja lahkub teisest otsast. Midagi ei oota.
Sissepritsekruvi töötab sarivõttena. See pöörleb ühe lasu plastifitseerimiseks, tõmbub sisse ja siis peatub. See süstib ja vorm jahtub. Kõige selle ajal seisab juba tünnis olev sula paigal ja püsib kuum.
See ootamine on kogu erinevus. Pikem tünn mahutab rohkem sulamit ja sissepritsemasinas tähendab rohkem sulamit, mis ootab rohkem materjali rohkemate tsüklite jooksul. Kuumatundliku vaigu puhul ei ole lisapikkus lisamaht. See on ekstra termiline ajalugu.
Nii et sissepritse disain tasakaalustab sulamisvõimsust ja viibimisaega, samas kui ekstrusioon ostab enamasti lihtsalt sulatusvõimsust.
Asi, mida keegi teile ei ütle: te ei saa L/D-d muuta
L/D-teemalised artiklid räägivad nii, nagu peaksite valima numbri. Masina puhul, mis teile juba kuulub, ei ole.
L on kinnitatud tünniga.Tünn on masina raami külge poltidega kinnitatud mehaaniliselt töödeldud surveanum, mille küttetsoonid, toitetoru ja kinnitus on ehitatud ühe pikkusega. Keegi ei tee tünni pikemaks.
Seega on L/D-s ainus muutuja D, kruvi läbimõõt. Muuda läbimõõtu ja suhe muutub koos sellega, sest joone kohal olev pikkus ei liigu kunagi.
Seetõttu loetlevad masinaehitajad ühele masinale kaks või kolm kruvi läbimõõtu. Nad ei paku teile kolme kaadri suurust. Nad pakuvad teile kompromissikõveral kolme punkti ja löögi suurus on vaid üks liikuvatest asjadest.
Kruvi läbimõõt: hoob, mis liigutab kõike
Fikseeritud tünnis liigutab üks valik nelja asja korraga. Mõistke seda tabelit ja mõistate süstimist L/D.
| Kui valite... | Väiksema kruvi läbimõõt | Suurem kruvi läbimõõt |
|---|---|---|
| L/D suhe | Kõrgem(sama L, väiksem D) | Madalam(sama L, suurem D) |
| Laskevõimsus | Väiksem(väiksem maht käigu mm kohta) | Suurem |
| Saadaval sissepritserõhk | Kõrgem(sama jõud väiksemal alal) | Madalam |
| Sulamisvõimsus ühe lasu kohta | Parem(rohkem L/D vähema materjali jaoks) | Vähem helde |
| Teatud osa elamisaeg | Lühem(lask kasutab rohkem väiksemat tünni) | Pikemalt |
| Ülikonnad | Väikesed täppisdetailid, õhukesed seinad, kõrge viskoossusega ja kuumustundlikud vaigud | Suured kaadrid, kaubavaigud, paksud lõigud |
Lugege uuesti surverida, sest see määrab rohkem töökohti, kui inimesed ootavad. Masina hüdrauliline või elektriajam annab kruvi tagaküljele fikseeritud jõu. Rõhk jagatakse jõud pindalaga. Väiksemal kruvil on väiksem pindala, nii et sama jõud tekitab kõrgema sulamisrõhu.
Seetõttu satub õhukeseseinaline ja kõrge viskoossusega töö sageli väikesele kruvile: see võib suruda sulatise tihedasse õõnsusse, mida suur kruvi täita ei suuda. Sellega kaasnev kõrgem L/D on boonus, mitte juhus.
Ja loe elukoha rida ka. See otsustab vaikselt, kas teie arvuti muutub kollaseks.

Kuidas L/D mõjutab võtte suurust
Rangelt ei määra L/D võtte suurust. Läbimõõt ja käik teevad: löögi maht on kruvi ristlõikepindala korrutatud selle läbisõiduga.
Kuid päris masina puhul ei saa te neid eraldada, sest sama läbimõõt, mis määrab teie löögi, määrab ka teie L/D. Valige väikese täppisosa jaoks väike kruvi ja olete samal hetkel valinud kõrgema L/D.
Praktiline tagajärg on õnnelik. Kruvi, mis annab teile väikese löögi, annab teile ka suurema sulamispikkuse materjali grammi kohta ja suurema sissepritse rõhu. Need kolm kinnisvara sobivad samadele töökohtadele, mistõttu kauplemine toimib sagedamini kui mitte.
Õnnelik olemine lõppeb siis, kui surute osa valele kruvile. Laske suure läbimõõduga kruvil väga väike võte ja saate mõlemast halvima: madala L/D, suure tünni mahu võrreldes löögiga ja materjali, mis tsirkuleerib kuumuses liiga kaua.
Elamisaeg: kvaliteetne tapja, mida saate arvutada
Viideaeg on see, kui kaua püsib antud polümeeritükk tünnis kuumana enne selle süstimist. See on survevalu kõige alahinnatud arv ja saate seda hinnata kolmekümne sekundiga.
Viipeaeg ≈ (tünni laskevõimsus ÷ lasu suurus) × tsükli aeg
Mõlemad võimsused samades ühikutes. Võtke laskmisvõimsus masina hinnangust.
Töötage eeskujuga. Masin, mille kandevõime on 200 g ja mis töötab 20 g detaili 30-sekundilise tsükliga. Suhe on 10, nii et sulatus kestab umbes kümme tsüklit. Viibimise aeg on umbes 300 sekundit ehk viis minutit.
Viis minutit sulamistemperatuuril on PC, POM-i, PET-i või PVC jaoks pikk aeg. Teie seadetes pole midagi valesti. Osa on tünni jaoks lihtsalt liiga väike ja materjal küpseb, kuni see oma järjekorda ootab.
Nüüd liigutage see töö väiksemale kruvile. Laskemaht langeb näiteks 80 g-ni. Seesama 20-grammine osa kasutab nüüd veerandi tünnist, sulatus läbib kümne tsükli asemel neli ja viibimisaeg väheneb ligikaudu kahe minutini.
Te ei muutnud sättepunkti. Muutsite kruvi läbimõõtu ja lagunemisprobleem läks sellega kaasa.
20–80% võttevõimsusega riba
Tavaliselt viidatud tööstusharu juhised on hoida oma löök umbes 20% ja 80% vahel masina nimivõimsusest. Kinnitage rihma vastavust oma masina kasutusjuhendile, kuid selle taga olev loogika kehtib kõikjal.
Bändi all, viibimisaeg on pikk. Materjal teeb liiga palju kuumust läbi ja kuumustundlikud vaigud lagunevad. See on rike, mille ülaltoodud valem tabab.
Bändi kohal, kaks asja lähevad katki. Korraliku polstri hoidmiseks pole tünni jäänud piisavalt, nii et pakkimine läheb haavlisse ebaühtlaselt. Ja kruvil on vähem aega ja pikkust peaaegu täis materjali tünni sulatamiseks, nii et sulamiskvaliteet kannatab täpselt siis, kui sellest kõige rohkem küsida.
Maandutakse bändi keskele ja masinal on tööruumi. Kui teie osa asub sellest väljaspool, on õige kinnitus erinev kruvi läbimõõt või erinev masin, mitte kangelaslik protsessiseadete komplekt.
Kuidas L/D mõjutab sulamise kvaliteeti
Pikkus on sulamisvõime ja sulamisvõime kvaliteet.
Rohkem L/D annab täielikuma sulamise.Tahked graanulid peavad edasi liikuma vastu kuuma tünniseina, nii et vähem neid jääb sulamata kujul ellu. Kõvad täpid ja läätsekujulised lisandid selles osas on sulamistõrked ja pikkus võitleb nendega.
Rohkem L/D annab homogeensema sulandi.Temperatuur ühtlustub, värv ja täiteaine jaotuvad paremini ning kontrollrõngasse saabuv sula on võttest võtteni ühtlasem. See kuvatakse laiema protsessiaknana.
Rohkem L/D annab ka rohkem soojusajalugu.Sama põhjalikult sulav pikkus hoiab ka materjali kauem ning PVC, PC, POM ja PET puhul on see kulu, mitte kasu.
Nii et sulamise kvaliteet ei tähenda, et rohkem on parem. See on tasakaal: piisavalt pikkust, et täielikult sulada, mitte nii palju tünni mahtu, et materjal ootaks liiga kaua kasutamist. Kui sulamisvõime on teie konkreetne piirang, tõstab tõkkekruvi selle ilma millimeetritki tünni lisamata.
L/D ja läbimõõdu valimine vaigu ja osa järgi
Pane tehingud kokku ja valik langeb vaigust ja osast välja.
| Sinu olukord | Kallutage poole | Miks |
|---|---|---|
| Väikesed õhukeseseinalised täppisdetailid | Väiksem kruvi, suurem L/D | Kõrgem sissepritserõhk täidab õhukesed lõigud; hea sulamistemperatuur grammi kohta; lühike elukoht |
| Kuumustundlik vaik (PC, POM, PET, PVC) | Väiksem kruvi haavli jaoks; L/D-riba lühem ots | Elamisaeg on vaenlane. Hoidke lask tünni mahutavuse suhtes suur |
| Kõrge viskoossusega tehniline vaik | Väiksem kruvi, suurem L/D | Vajab täitmiseks survet ja põhjalikuks sulamiseks pikkust |
| Suured kaadrid, kaubavaik (PE, PP, PS) | Suurem kruvi, madalam L/D | Võimsusjuhtmed; need vaigud taluvad vähenenud sulamispikkust |
| Paksuseinalised osad, aeglased tsüklid | Suurem kruvi, kella elukoht | Pikad tsüklid mitmekordistavad viibimisaega. Arvutage enne kohustuse võtmist ümber |
| Klaasiga täidetud või abrasiivne segu | Läbimõõt detaili kohta; muudapinnale | L/D järgib osa. Kulumisvastus on bimetallist ava, mitte erineva pikkusega |
| Lahkub suure võimsusega | sama läbimõõt; tõkkekruvi | Sul on vaja sulatusvõimet, mitte tünni pikkust. Tünn igatahes ei muutu |
Pange tähele kahte viimast rida. Kaks levinumat probleemi, mida vormijad meile toovad, ei ole L/D probleemid ning nende lahendamiseks erineva läbimõõduga kruvi ostmine raiskab raha.
Levinud L/D-vead survevalu puhul
- Ekstrusiooni L/D kopeerimine.Ekstruuderi tabeli 30:1 arv, mis on kantud sissepritsekruvile, eirab survevalu defineerivat viibimisaja probleemi. Need kaks masinat teevad erinevaid töid.
- Eeldusel, et pikem on parem.Mida rohkem pikkust, seda rohkem sulabjarohkem soojusajalugu. Kuumustundlikul vaigul võidab teine ja materjal laguneb.
- Kaadri ja võimsuse suhte ignoreerimine.Kõige tavalisem kvaliteediprobleem, mida me näeme geomeetriast tulenevat, on väikese osa küpsetamine suures tünnis. Keegi ei kontrolli seda, sest seda pole ühelgi seadete ekraanil.
- Uskudes L/D-d saab olemasoleval masinal muuta.See ei saa. Tünni komplekt L. Ainult läbimõõt on teie enda valida.
- L/D süüdistamine sulamisprobleemis.Kui sulamata ained ilmuvad ainult suure võimsusega, on teie sulamisvõime lühike, mitte tünn. Tõkkekruvi kinnitab selle samasse tünni.
- L/D süüdistamine kulumisprobleemis.Sama kruvikiirusel langev väljund on kulunud kliirens, mitte geomeetria. Mõõtke seda enne, kui midagi ümber kujundate.

Kuidas tellida õiget kruvi
Kruvitootja kujundab selle järgi, mida te neile ütlete. Saatke need ning järgneb läbimõõdu ja geomeetria soovitus.
- Masina mark, mudel ja praegune kruvi läbimõõt.Nimesildi foto katab suurema osa sellest ja see annab meile sildi pikkuse, mille sees töötate.
- masina nimilaskevõime,kui sa seda tead, ja oma tegelikku osakaalu.
- Tsükli aeg.Kahe ülaltoodud numbri abil saab elamisaja teie eest välja arvutada.
- Vaik, klass ja täiteaine sisaldus.See mõjutab surveprofiili ja pinnatöötlust sama palju kui läbimõõtu.
- Defekt, mida soovite, oleks kadunud.Kollased punktid elukohas. Sulamispunkt sulamisvõime juures. Lühikesed löögid osutavad survele või kontrollrõngale. Igal neist on erinev vastus.
- Joonis või teie kulunud kruvi.Kumbki võimaldab meil teie masina järgi ehitada. Kulunud osa mõõdetakse CMM-seadmel ±0,01 mm-ni ja geomeetria rekonstrueeritakse.
Miks töötada Nanhaiyaga
Saatke meile osa kaal, tsükli aeg ja masina mudel ning enne kui teile midagi tsiteerime, teeme elamisaja aritmeetika. Mõnikord on vastuseks erinev kruvi läbimõõt. Mõnikord on see tõkkekruvi juba olemasolevas tünnis. Mõnikord juhtub, et teie töökoht kuulub teisele masinale ja me ütleme nii.
Kui uus kruvi on lahendus, on Nanhaiya ehitanudsurvevalu kruvidja tünnid enam kui kakskümmend aastat, 38CrMoAlA, 42CrMo, SKD-61 ja roostevabast terasest, nitrid- või bimetallist 2,5–3 mm volframit sisaldava sulamikihiga kuni 62 HRC, kui sööt seda nõuab.
Ehitame teie joonise, masina mudeli või kulunud näidise järgiasendusedühildub suuremate masinabrändidega, minimaalne ühe komplekti tellimus ja hinnapakkumine 12 tunni jooksul.
Võitlus kollaseks muutumise, sulamise või lühikeste löökide vastu? Saatke oma masina mudel, osa kaal, tsükli aeg ja vaik. Me ütleme teile, kas see on L / D, läbimõõt, sulamisvõime või kulumine, ja pakume 12 tunni jooksul.
Hankige kruvisoovitusKorduma kippuvad küsimused
Mis on survevalukruvi tüüpiline L/D suhe?
Enamik sissepritsekruvisid töötavad vahemikus 18:1 kuni 25:1, üldotstarbeliste masinate puhul on 20:1 kuni 22:1 tavaline. Kuumustundlikud vaigud eelistavad lühemat otsa, kuna materjal kulutab vähem aega kuumaks. Põhjalikku sulatamist vajavad tehnilised plastid eelistavad pikemat otsa.
Kas ma saan oma survevalumasinas L/D suhet muuta?
Otseselt mitte. Pikkuse fikseerib tünn, mis on masinasse töödeldud. Mida saate muuta, on kruvi läbimõõt ja kuna L jääb samaks, annab väiksem läbimõõt automaatselt suurema L/D. See üksainus valik muudab ka teie laskevõimsust ja saadaolevat sissepritserõhku.
Kas L/D suhe mõjutab võtte suurust?
Kaudselt ja lahutamatult. Laske maht tuleneb kruvi läbimõõdust ja käigust, mitte L/D-st. Kuid fikseeritud tünnil määrab teie lasu määrav läbimõõt ka teie L/D. Valige väiksema löögi jaoks väiksem kruvi ja saate samal ajal suurema L/D ja suurema sissepritse rõhu.
Kuidas arvutada survevalus viibimise aega?
Jagage masina nominaalne võttevõimsus oma tegeliku võttesuurusega, seejärel korrutage tsükli ajaga. 200-grammine masin, mis töötab 20-grammise osaga 30-sekundilise tsükliga, annab umbes 300 sekundit ehk viis minutit tööaega. PC, POM, PET või PVC sulamistemperatuuril hoidmine on pikk.
Miks on L/D süstimine lühem kui ekstrusioon L/D?
Sest sissepritsekruvi töötab purunedes. See plastifitseerib haavli, seejärel peatub, kuni masin süstib ja vorm jahtub, ning tünnis olev sulam on kogu aeg kuum. Ekstruuder töötab pidevalt ja miski ei oota. Sissepritsemasina silindri lisapikkus on täiendav termiline ajalugu, mitte ainult sulatusvõimsus, nii et sissepritsekruvid jäävad lühemaks.
Mitu protsenti tünni mahust peaks minu haav kasutama?
Tavaliselt viidatud juhised on ligikaudu 20–80% nominaalsest laskevõimsusest ja teie masina käsiraamat on autoriteetne. Sellest ribast allpool on viibimisaeg pikk ja kuumustundlik materjal laguneb. Selle kohal pole ruumi korralikule padjale ja vähem aega peaaegu täis tünni sulatamiseks.
Kas kõrgem L/D on survevalu jaoks parem?
Mitte automaatselt. Suurem pikkus annab täielikuma sulamise ja ühtlasema sulamise, mis parandab kvaliteeti. Samuti hoiab see rohkem materjali kauem kuumana, mis lagundab kuumustundlikke vaike. Õige L/D sulatab teie materjali täielikult, hoidmata seda kauem kui vaja.
Mu osad kolletuvad. Kas see on L/D probleem?
Tavaliselt on see elamisaja probleem, mis on haavli suuruse ja tünni mahutavuse probleem. Esmalt käivitage elukoha arvutamine. Kui väike osa küpsetab suures tünnis, ei paranda seda ükski temperatuuri seadistus ega kruvigeomeetria. Väiksema kruvi läbimõõduga või väiksema masinaga.