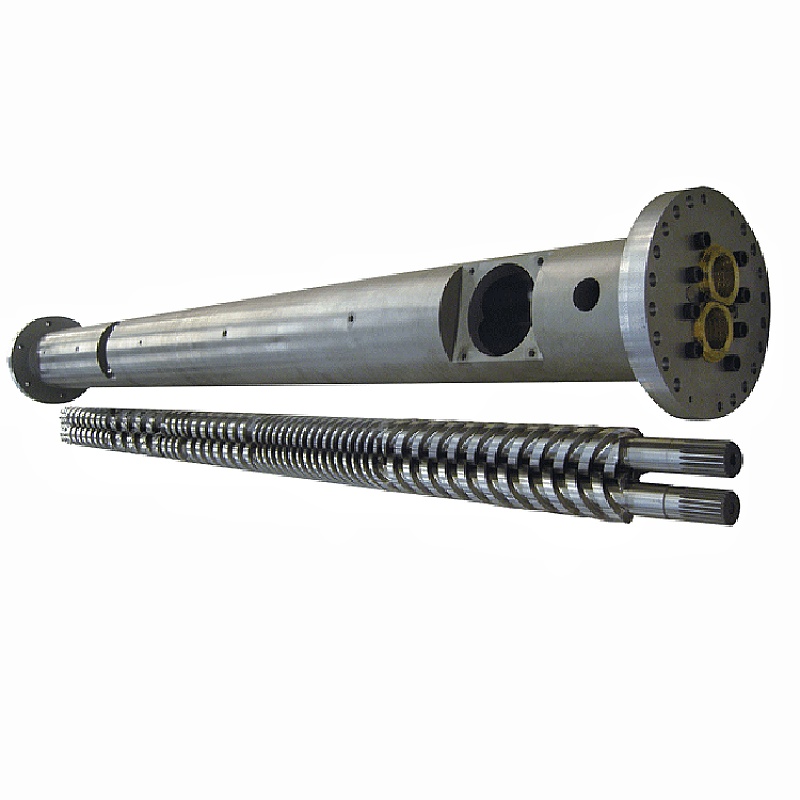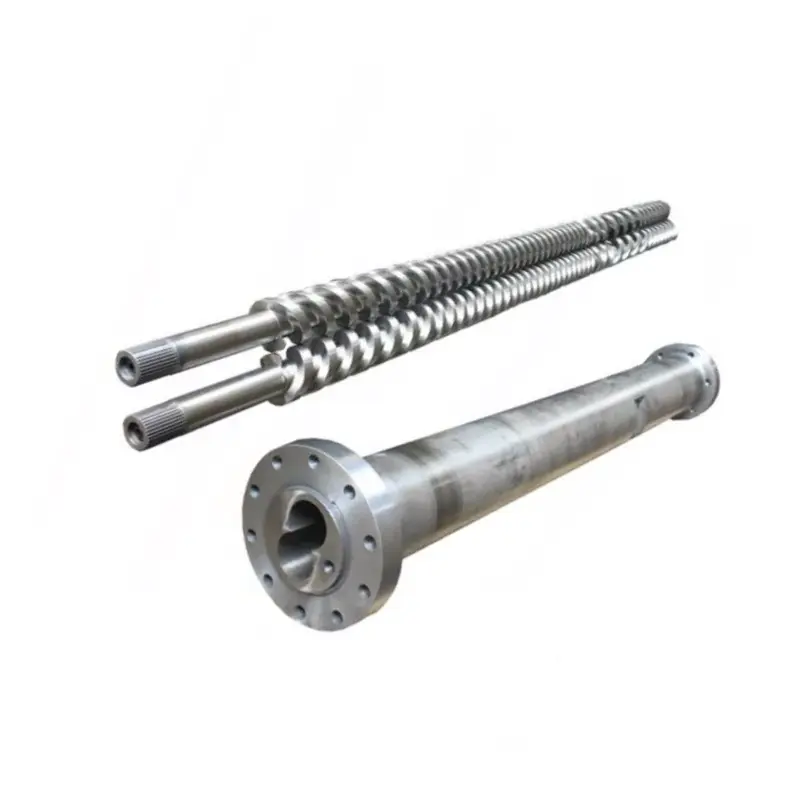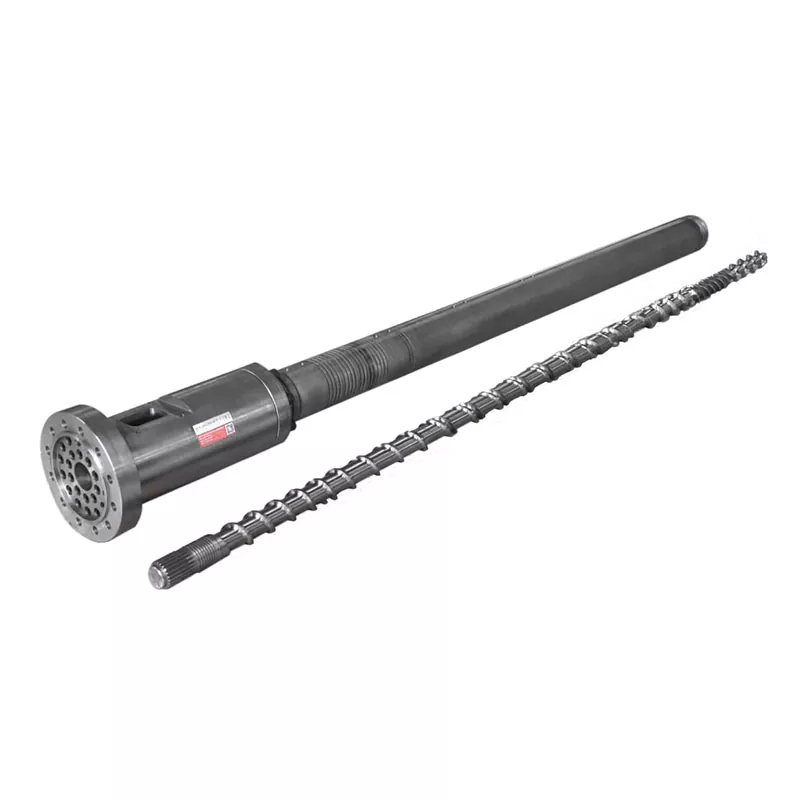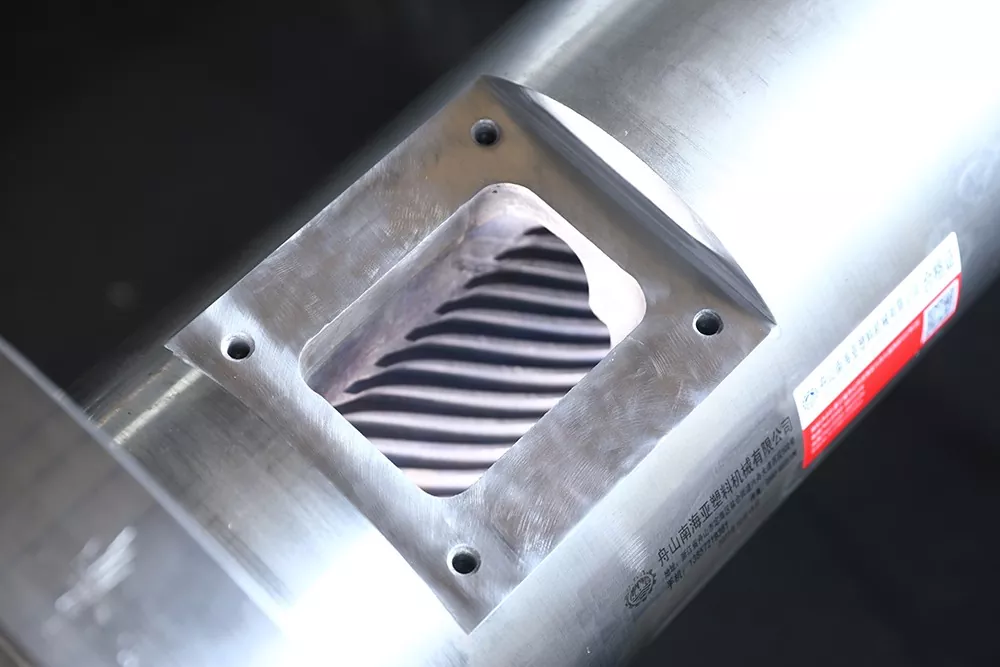

Mida kruvitünn tegelikult teeb
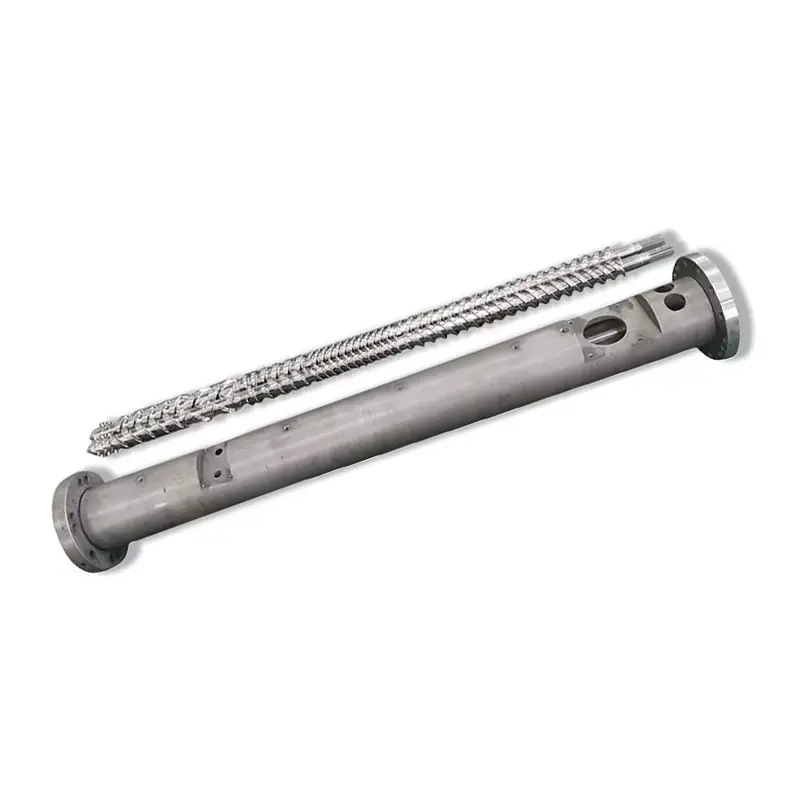
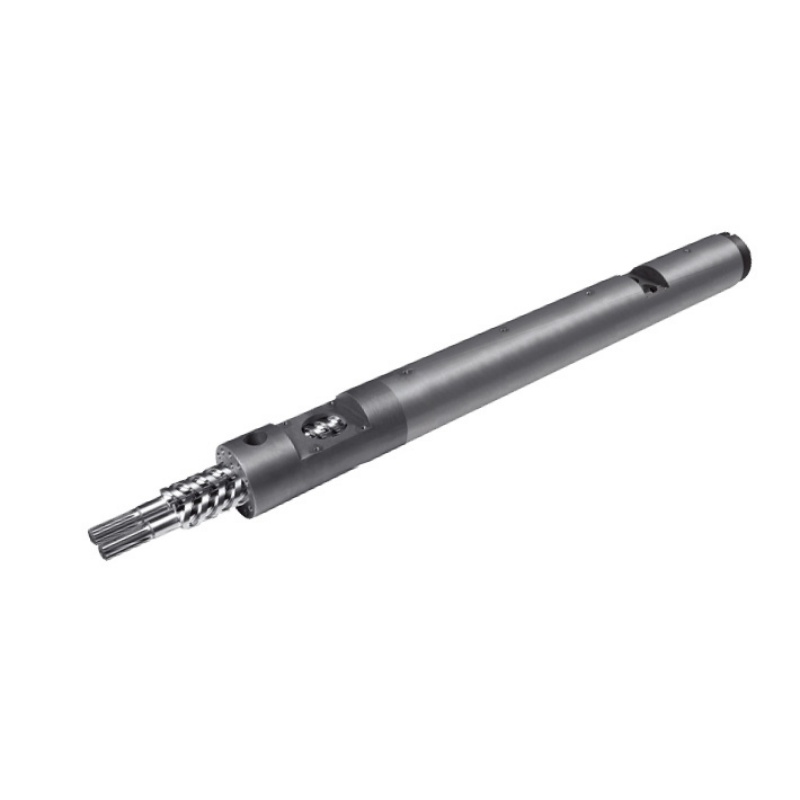
Kruvi ja tünn töötavad sobiva paarina. Iga tsükli järjestus on järgmine:
- Söötmine— Plastgraanulid kukuvad punkrist etteanetsooni.
- Sulamine— Pöörlev kruvi tekitab nihkesoojust. Koos tünnisoojenditega graanulid sulavad ja suruvad kokku.
- Mõõtmine— Enne süstimist muutub sulam temperatuur ja rõhk ühtlaseks.
- Süstimine— Kruvi liigub edasi nagu kolb, surudes sula plastiku vormi.
Iga kujundusmuutuja – geomeetria, tsoonide proportsioonid, pinnatöötlus – mõjutab nende nelja etapi toimimist. Nende mittevastavus ilmneb tootmisprobleemina.
Otsus 1: L/D suhe
L/D suhe (kruvi lennu pikkus jagatud selle läbimõõduga) on spetsifikatsioonilehel kõige olulisem arv. See kontrollib viibimisaega, segamise kvaliteeti ja soojusjaotust.Enamik üldotstarbelisi survevalurakendusi kasutab 20:1.
| Vaik | Soovitatav L/D |
|---|---|
| PP, PE, PS (standard) | 18:1 – 20:1 |
| ABS, arvuti | 20:1 – 24:1 |
| PVC (kuumustundlik) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| Nailon (PA) | 18:1 – 20:1 |
| GF-ga tugevdatud materjalid | 20:1 – 24:1 |
Otsus 2: surveaste
Kompressiooniaste (CR) mõõdab, kui palju kruvikanal etteandustsoonist doseerimistsooni kitseneb. Kõrgem CR surub sula agressiivsemalt kokku – sobib hästi amorfsetele vaikudele, mis pehmenevad järk-järgult. Alumine CR on õrnem, mida vajate kuumustundlike või kiududega täidetud materjalide jaoks.
| Vaik | Tihendussuhe |
|---|---|
| ABS, PC, PMMA (amorfne) | 3,0 – 3,5:1 |
| PP, PE, nailon (poolkristalliline) | 2,5 – 3,0:1 |
| PVC | 2,0 – 2,5:1 |
| PET | 2,3 – 2,6:1 |
| GF-tugevdatud (≥15%) | 2,0 – 2,5:1 |
Otsus 3: tsoonide proportsioonid
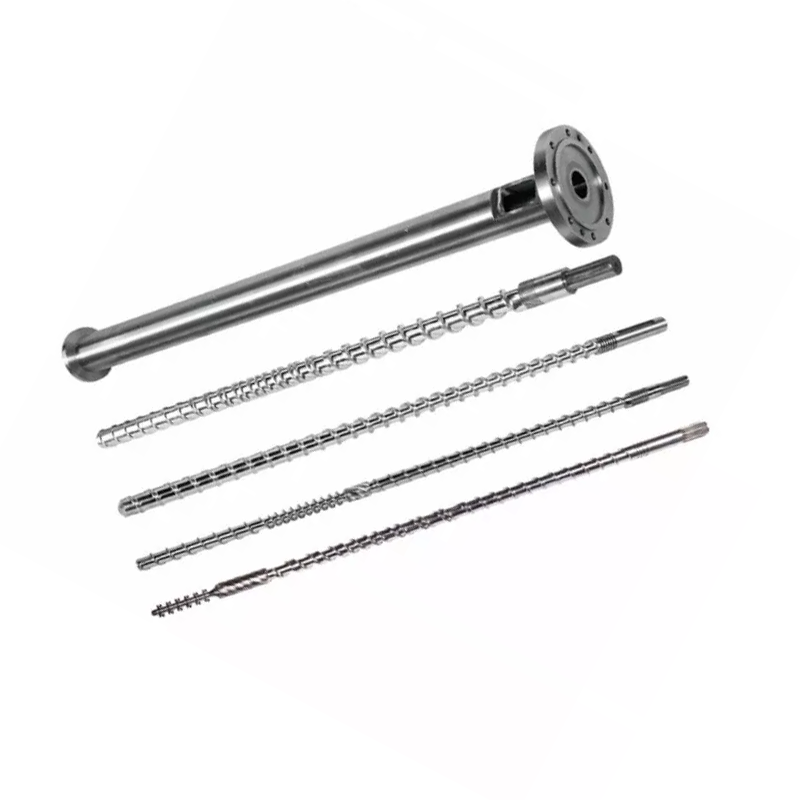
Tavaline sissepritsekruvi jaguneb kolmeks tsooniks. Iga tsooni osakaal on sama oluline kui kogu L/D.
- Söödatsoon (L1):Sügavad kanalid, mis võtavad punkrist vastu tahkeid pelleteid. Pikem = suurem läbilaskevõime.
- Tihendustsoon (L2):Kanali sügavus väheneb järk-järgult. Suurem osa sulamist toimub siin.
- Mõõtmistsoon (L3):Madalad, ühtsed kanalid. Tagab ühtlase sulamistemperatuuri ja rõhu enne süstimist.
| Vaik | Voog (L1) | Kokkusurumine (L2) | Mõõtmine (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| Nailon (PA) | 35–45% | 35–40% | 20–25% |
| PVC | 35% | 50% | 15% |
Otsus 4: kruvitoru materjal
38CrMoALA – standardne baasjoon
Nanhaiya survevalukruvid on valmistatud38CrMoALA legeerteras, kuumtöödeldud ja karastatud. See alusmaterjal talub hästi standardseid termoplaste, nagu PE, PP, PS ja ABS, ning selle kasutusiga on ligikaudu10 000–20 000 tunditavalistes töötingimustes.
Nitreerimine
Gaasnitridimisel temperatuuril 500–560°C moodustub nitreeritud kihtpaksus 0,5-0,8 mmkõvadusega950–1050 HV (~62 HRC). See parandab kulumiskindlust 30–40% võrreldes töötlemata terasega. Standard enamiku survevalurakenduste jaoks, mis kasutavad täitmata või kergelt täidetud materjale.

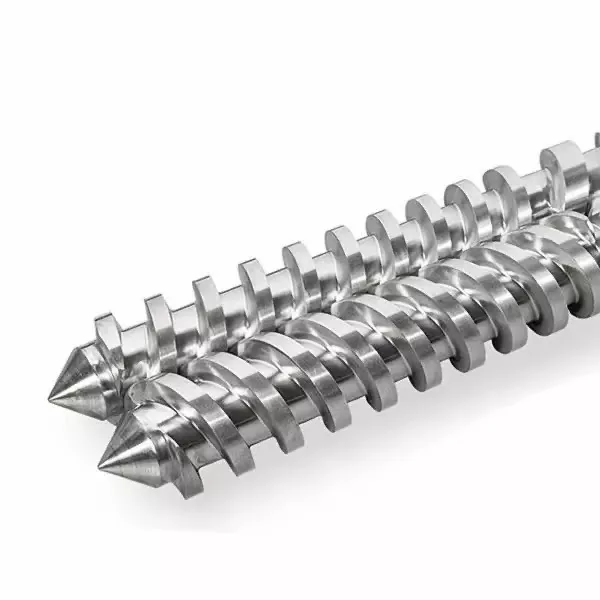
Nanhaiya mutantne (äkiline) survevalukruvi – sobib kristallvaikudele nagu PP, PE ja nailon.
Bimetall – abrasiivseteks rakendusteks
Bimetallist tünnidel on kõrgsulamist kulumiskindel vooder, mis on metallurgiliselt ühendatud tünni avaga. Nanhaiya bimetalliline protsess saavutab ansisemine ava kõvadus 62 HRCläbi kõvasulami pihustuskeevituse tünni sisemuse tugevalt kuluvate piirkondade ümber.
| Rakendus | Kruvi materjal | Tünni ravi |
|---|---|---|
| PE, PP, PS (täitmata) | 38CrMoALA nitreeritud | Standardne nitreeritud |
| ABS, PC, nailon (täitmata) | 38CrMoALA nitreeritud | Standardne nitreeritud |
| PA + GF ≤30% | 38CrMoALA, karastatud + karastatud | Nitreeritud või bimetallist |
| GF sisaldus 15–50% | Bimetall / TC lennuservad | Bimetall |
| PVC / söövitavad vaigud | Korrosioonikindel sulam | Bimetall (CR klass) |
| Süsinikkiuga täidetud | Volframkarbiid | TC-pihustatud ava |
Otsus 5: kruvi läbimõõt ja löögi suurus
Teie tegelik võte peaks jääma vahele35% ja 70%kruvi maksimaalsest läbilaskevõimest. Alla 35%, materjal istub tünnis liiga kaua ja võib laguneda. Üle 70% ei saa kruvi tsükli jooksul piisavalt kiiresti taastuda.
Allpool on Nanhaiya levinumad konfiguratsioonid:
| Süstitav kogus (g) | Kruvi Ø × pikkus (mm) | Tünni Ø × pikkus (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300-2500 | Φ170 × 3415 | Φ317 × 3380 |

Nanhaiya järkjärguline survevalukruvi – parem amorfsete vaikude jaoks, nagu ABS, PC ja PMMA.
Hoiatusmärgid näitavad, et teie praegune kruvi on töö jaoks vale
- Mustad täpid või põletusjäljed— Materjali lagunemine ülemäärase viibimisaja või kuuma koha tõttu. Kontrollige tünni temperatuuritsoone ja kruvide vahekaugust.
- Ebaühtlane lasu kaal— Sageli kulunud tagasilöögiklapp või liigne kruvi ja silindri vahe, mis võimaldab tagasivoolu.
- Pinnal laigumisjäljed— sulatis niiskus või gaas. Võib viidata ebapiisavale eelkuivatamisele või kruvide geomeetriale, mis ei ventileeri korralikult.
- Aeglane taastumine / pikk tsükliaeg— Plastifikatsioonivõime on ebapiisav. Tõenäoliselt tuleb kruvi läbimõõtu suurendada.
- Suur praak värvimuutustel— Kehv segamine mõõtmistsoonis. Tihti lahendab selle kruvile lisatud Maddock või barjäärisegamise element.
Mida öelda oma tootjale, kui küsite hinnapakkumist
- Masina mark ja mudel— või ava läbimõõt ja ääriku mõõtmed mittestandardsete masinate puhul
- Esmane vaik (vaigud)— lisage täiteaine tüüp ja protsent, kui see on asjakohane
- Laske suuruse vahemik— miinimum ja maksimum grammides
- Sihttsükli aeg
- Praegused probleemid, mida proovite lahendada- kui on
Hankige Nanhaiya tehniline soovitus
Vastame 12 tunni jooksul. Meie insenerimeeskond saab määrata teie masinale ja vaigule õige kruvigeomeetria, materjali kvaliteediklassi ja mõõtmed – enne kui pakkumise teete.