Uudised

Kooniline kaksikkruvi silinder: täielik juhend spetsifikatsioonide, rakenduste ja valiku kohta

2026-08-05 0 Jäta mulle sõnum


Kiire vastus

Kooniline topeltkruvi silinder on kitsenev kahe avaga ekstrusioonikomponent, milles kaks koonusekujulist kruvi pöörlevad sobiva koonilise silindri sees. Kitsenev geomeetria tagab lühikese pikkusega tugeva etteande ja tugeva kokkusurumise, mistõttukooniline kaksikkruvi ja tünnon PVC torude, profiilide, lehtede ja WPC ekstrusiooni standardvalik.

Kui kasutate PVC- või puitplastiliini,kooniline kahe kruviga silinderon üks osadest, mis määrab kõige otsesemalt teie väljundi, sulamiskvaliteedi ja jooksvad kulud. Valige vale suurus, materjal või kliirens ja maksate selle eest kulumise, praagi ja seisakute eest. See juhend kirjeldab, kuidas kooniline kruvisilind töötab, millised tehnilised andmed on ostmisel olulised ja kuidas see erinebparalleelne kahe kruviga silinderja kuidas seda valida, paigaldada ja hooldada – see on kirjutatud iga päev neid osi töötleva tehase vaatenurgast.

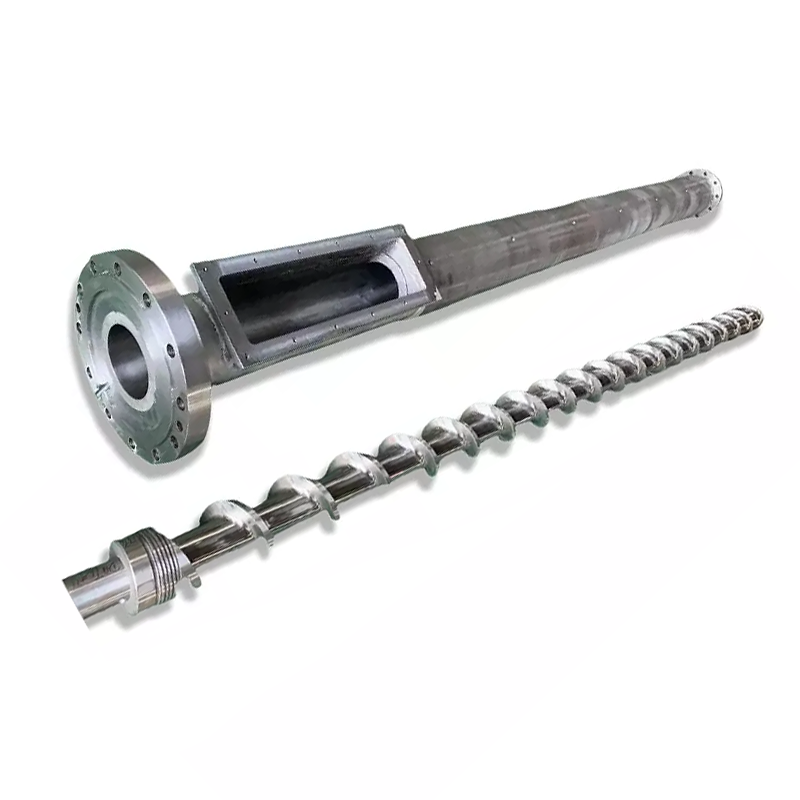
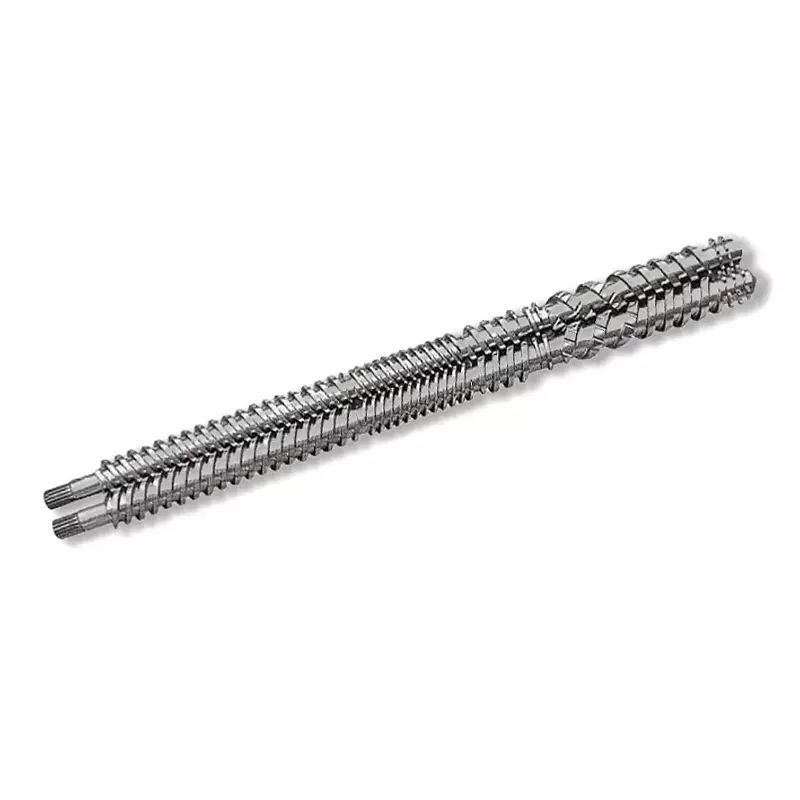
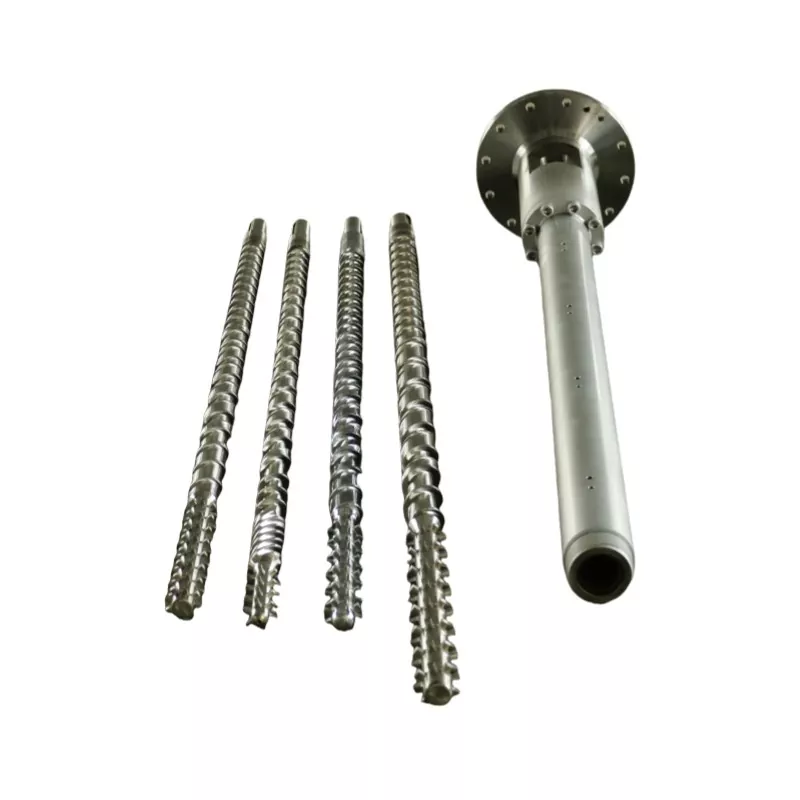
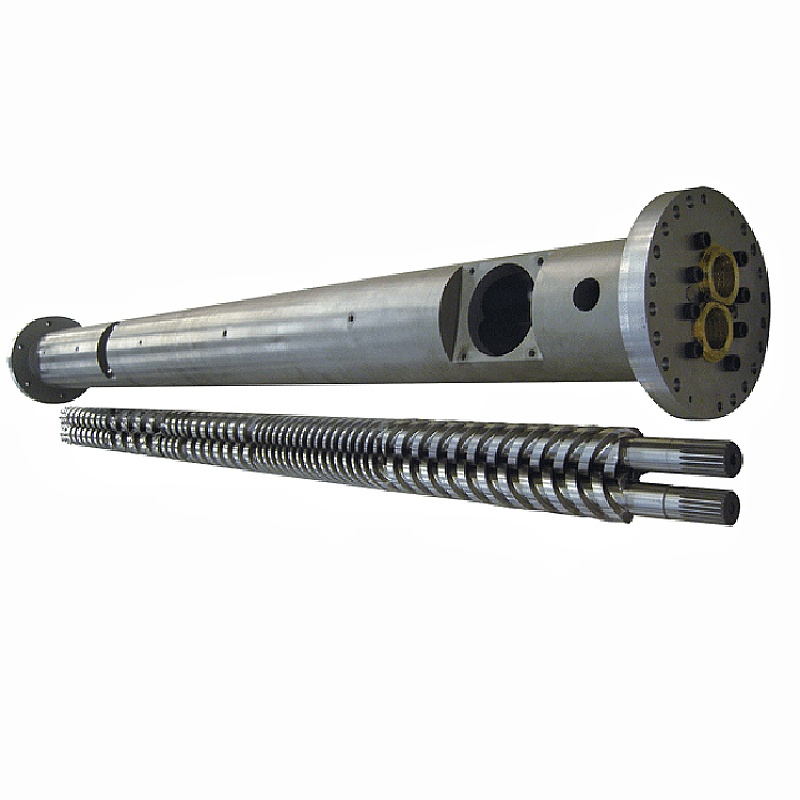
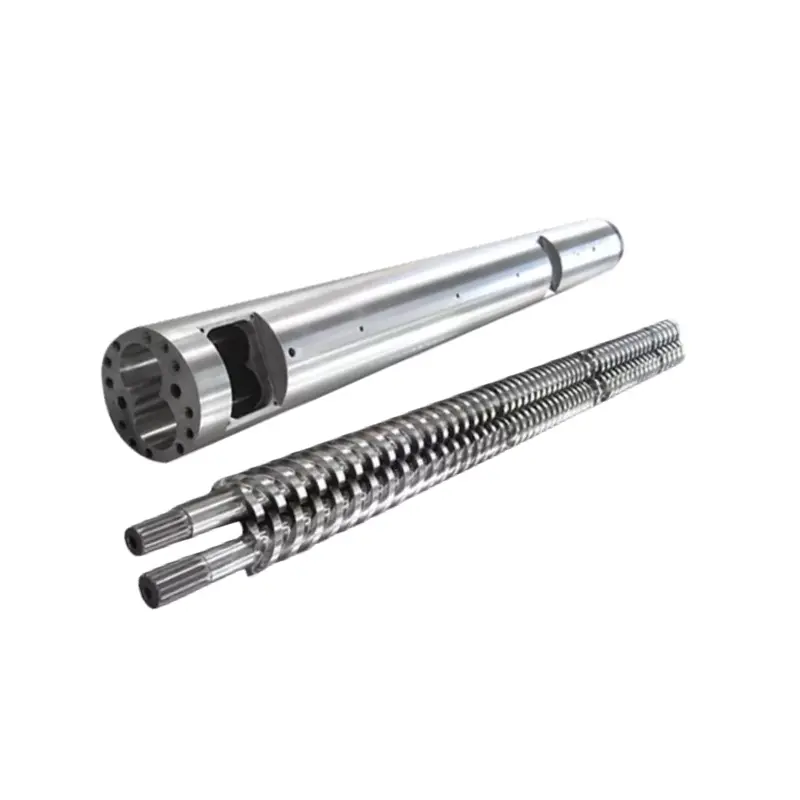
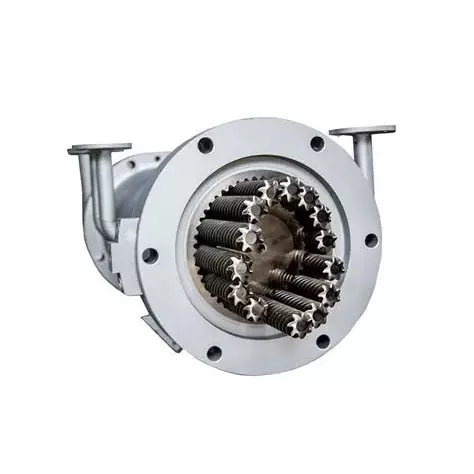
Conical twin screw barrel manufactured by Nanhaiya
Kooniline kaksikkruvi ja silindri komplekt – koonilised avad tagavad lühikese pikkusega kokkusurumise, mis sobib ideaalselt kuumatundliku PVC jaoks.

Kuidas töötab kooniline kahe kruviga silin

Aastal akooniline kahe kruviga ekstruuder, kaks kruvi asetsevad kõrvuti väikese nurga all, etteandeotsas on lai ja stantsi otsas kitsas. Tünni avad kitsenevad vastavalt. Kui toormaterjal liigub suure läbimõõduga etteanetsoonist väikese läbimõõduga doseerimistsooni, surub kahanev maht selle kokku ja plastifikeerib, samal ajal kui põimuvad lennud edastavad ja segunevad. Kuna kaks kruvi pöörlevad vastamisi ja haakuvad täielikult, toimivad kooniline kaksikkruvi ja silinder peaaegu nagu nihkepump – püsiv väljund väikese ja õrna nihkega, mis kaitseb kuumustundlikke polümeere, nagu PVC.

Protsess jaguneb kolmeks etapiks:

  1. Söötmine & edasitoimetamine— suur etteandeotsa läbimõõt annab suure sisselaskekoguse, nii et pulbrisegud ja madala puistetihedusega materjalid (nagu PVC kuivsegu) tõmmatakse sisse usaldusväärselt, ilma sildadeta.
  2. Kompressioon ja plastifitseerimine— koonus vähendab kanali mahtu kogu pikkuses, tihendades materjali, tõrjudes õhku välja ja sulatades selle läbi kombineeritud kuumuse ja mehaanilise töö.
  3. Mõõtmine ja tühjendamine— kitsas doseerimisala loob stabiilse rõhu ja surub ühtlase homogeense sulatise kontrollitud kiirusega läbi matriitsi.

Tünn teeb enamat kui kruvide mahutamine. See kannab kütte- ja jahutustsoone, mis hoiavad iga etappi õigel temperatuuril. Nanhaiya tünnid kasutavad mitmetsoonilist kütte- ja jahutustsooni – tavaliselt etteande-, surve- ja homogeniseerimistsoonid – koos valikulise vaakumventilatsiooniga, et tõmmata sulatisest niiskust ja lenduvaid aineid, mis on täidetud ja hügroskoopsete ühendite puhul olulised.

Peamised spetsifikatsioonid, mida enne ostmist kontrollida

Kaks koonusekujulist tünni võivad välja näha identsed ja toimida väga erinevalt. Need on spetsifikatsioonid, mis määravad sobivuse, väljundi ja kulumisaja – numbrid, mida peaksite iga hinnapakkumise puhul kinnitama.

Spetsiaalne ese Mida see tähendab Miks see on oluline
Läbimõõdu suhe Toiteotsa / stantsi läbimõõt, nt. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Määrab masina klassi ja väljundriba – peab täpselt vastama teie ekstruuderi mudelile
L/D suhe Efektiivne töötlemise pikkus vs läbimõõt Pikem efektiivne pikkus = pikem viibimisaeg täielikuks sulandumiseks ja degaseerimiseks
Materjali klass 38CrMoAlA nitreeritud teras, W6Mo5Cr4V2, HIP pulberteras või bimetall Otseselt juhib kulumiskindlust ja korrosioonikindlust täidetud/PVC ühendite vastu
Pinnatöötlus ja kõvadus Nitridimine, kroomimine, bimetallisulam või volframkarbiidi pihusti Nanhaiya pihustab jõudmiseks volframilisandiga sulamikihti62 HRCtünni sees vs tüüpiline 58 HRC
Sulami kihi sügavus Kulumiskindla sisekihi paksus Nanhaiya bimetallkiht on 2,5–3 mm – sügavam kiht tähendab pikemat kasutusakent
Kruvi/tünni kliirens Vahe lennuotsa ja puurseina vahel Liiga suur = rõhukadu ja madal väljund; tihe ja täpne vahe hoiab tõhususe kõrge
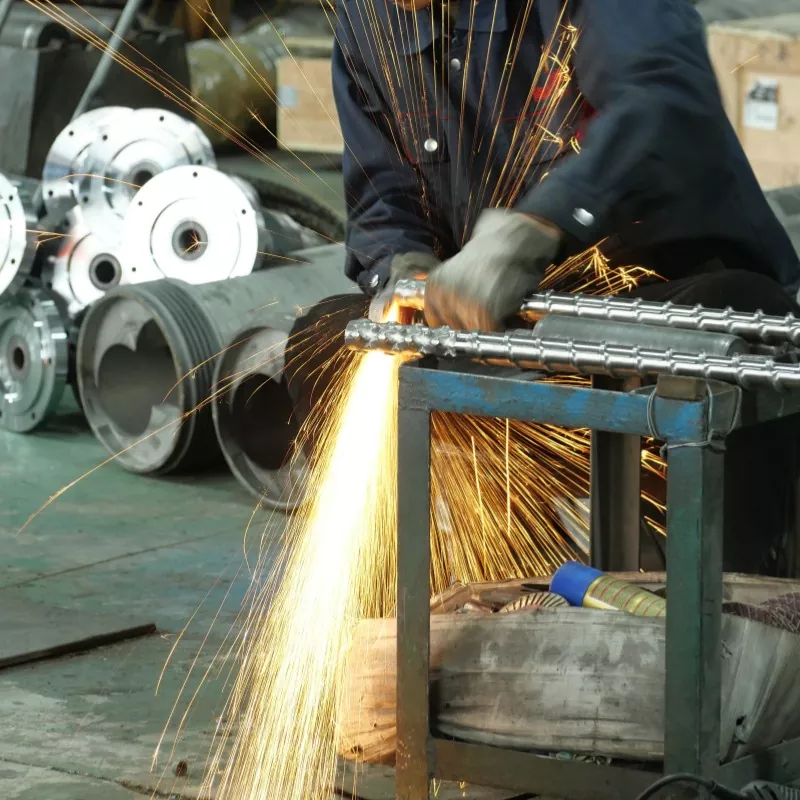
Tolerantsus / sirgus Valmis detaili töötlemise täpsus Nanhaiya hoiab koonusekujulisi topeltsilindreid kuni ±0,0005 mm, et tagada ühtlane ja korratav sobivus
Väljundvõimsus (kg/h) Nimetatud läbilaskevõime suuruse kohta Alumine ostja number – sobitage see oma liini kiiruse ja tootega
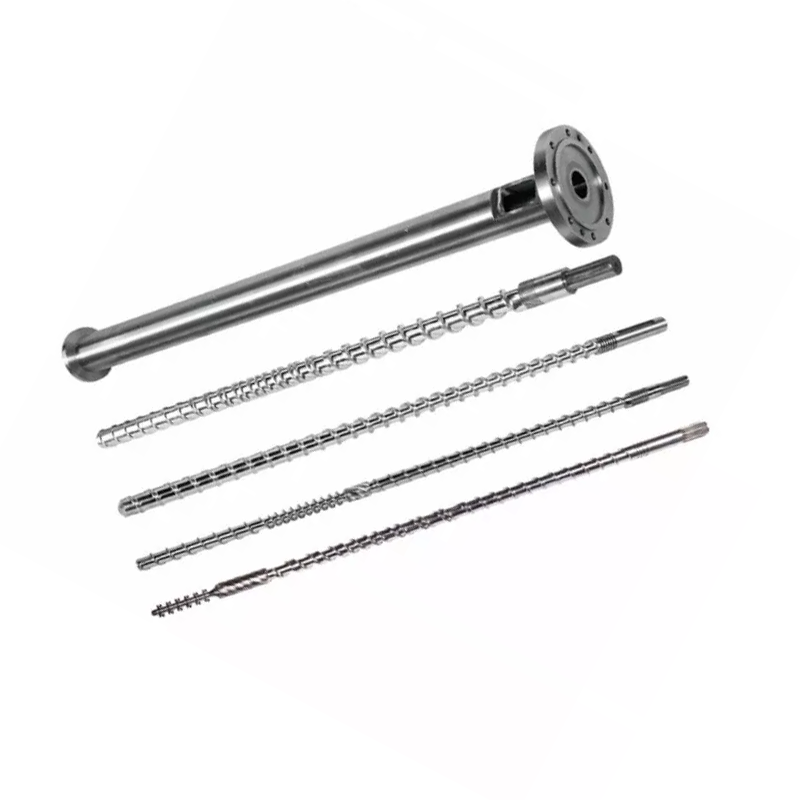
Üldine tööstusharu märkus:SJZ-tüüpi koonilistel masinatel on levinud koonusekujulised suuruse tähised, nagu 45/90 või 65/132 (sööda/stantsi läbimõõt millimeetrites), nii et sellisel viisil määratud tünni saab sageli sobitada olemasoleva ekstruuderiga. Enne tellimist kinnitage alati joonise või näidise vastu. Standardsuurusi näete meie lehelkooniline kahe kruviga silinderlehel.

Kooniline vs paralleelne topeltkruvi silinder

Kõige sagedamini küsivad ostjad, kas nad vajavad koonust või aparalleelne kahe kruviga silinder. Mõlemad on kahe kruviga, mõlemad on omavahel ühendatud, kuid geomeetria sobib erinevatele töödele. Lühidalt: kooniline sobib suurepäraselt torude, profiilide ja plaatide otsese PVC/WPC ekstrusiooniga; Paralleel on tugevam segude, põhisegu ja väga kõrge täiteainesisaldusega koostiste puhul.

tegur Kooniline kahe kruviga silinder Paralleelselt kahe kruviga silinder
Sööda käitumine Suur etteandeava — madala puistetihedusega pulbri parem sissevõtt Ühtlasem söötmine segu- ja pelletisöötadele
Kokkusurumine Kitsenevasse geomeetriasse sisseehitatud kõrge kokkusurumine Pidevam kokkusurumine mööda fikseeritud läbimõõtu
Kuumus/nihke Õrnem, kontrollitud töötlemine – sobib hästi kuumatundlikule PVC-le Suurem nihkejõud – parem intensiivseks segamiseks ja hajutamiseks
Tüüpiline kasutus PVC toru, profiil, leht, WPC, vaikplaat Põhisegu, segamine, kõrge CaCO₃ ja klaasiga täidetud töö
Hooldus Kulumist ja kliirensit tuleb koonuse juures hoolikalt jälgida Sageli lihtsam geomeetria standardimine ja elementide asendamine

Kasulik rusikareegel: kui teie lõpptoodeonekstrudaat (toru või plaat otse matriitsilt), kooniline kaksikkruvi silinder on tavaliselt õige tööriist. Kui valmistate graanuleid või hajutate nõudlikku lisaainepaketti, vaadake paralleelset kahe kruviga silindrit – eriti vastupidiselt pöörlevat tüüpi väga suure karbonaadisisalduse jaoks. Kas pole kindel, milline teie liinile sobib? Meieüks kruvi, koonilised ja paralleelsed vahemikud on kõik näidatudtoodete leht.

Levinud rakendused

Kuna see ühendab tugeva etteande, suure surve ja õrna nihkejõu, on kooniline kaksikkruvi ja silinder jäiga PVC ja puitplasti ekstrusiooni tööhobune. See toimib kõige paremini:

  • PVC toru— veevarustus-, drenaaži- ja kanalisatsioonitoru kuivsegu PVC-st.
  • PVC profiil— akna- ja ukseprofiilid, ääreliistud ja viimistlus.
  • PVC plaat ja leht- vahtplaat, marmorist välimusega leht ja vaba vahtplaat (vt meiePVC-plaadist kooniline kahe kruviga silinder).
  • WPC (puitplasti komposiit)— puitkiududega täidetud segudest tekid, seinapaneelid ja profiilid.
  • PE-põhised ja vaigust valmistatud plaadid— sealhulgas lainepapist vaigust katusekivi ja PE-täidisega profiilid.
  • PVC granuleerimine— PVC kuivsegu muutmine graanuliteks järgnevaks kasutamiseks.
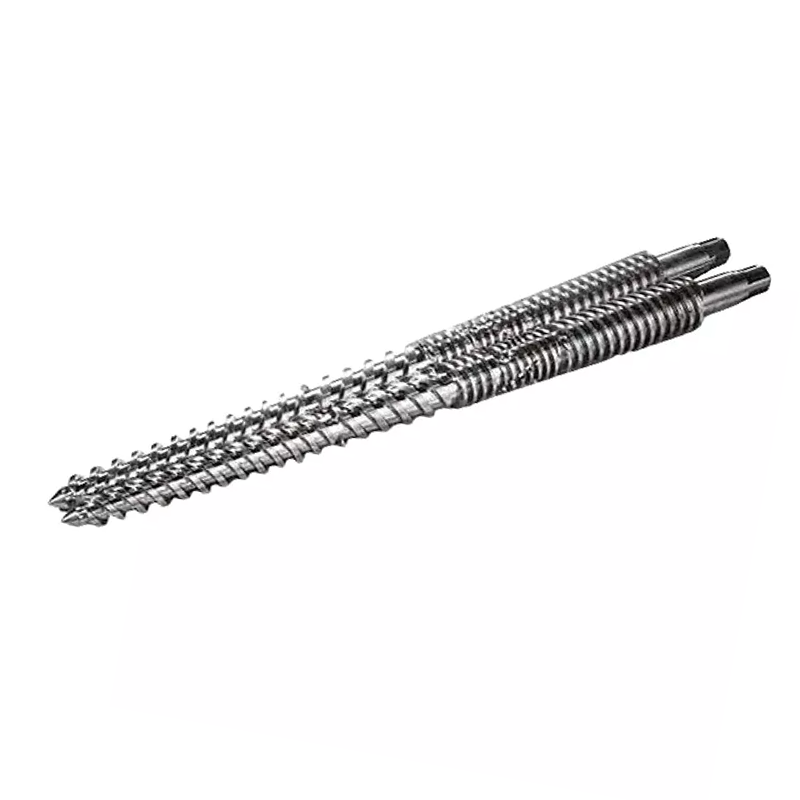
PVC board conical twin screw barrel for foam and marble sheet extrusion
Kooniline topeltkruvi silinder, mis on konfigureeritud PVC-plaadi ja vahtmaterjali ekstrusiooniks.

Kuidas valida õige kooniline kahe kruviga silin

Valik taandub kolmele küsimusele: millist materjali kasutate, millist väljundit vajate ja kui abrasiivne on teie koostis? Kasutage lähtepunktina allolevat maatriksit, seejärel kinnitage oma masina täpne suurus.

Teie materjal/vajadus Soovitatav konfiguratsioon Pinna/materjali valik
Jäik PVC toru ja profiil Standardne kooniline geomeetria vastavalt teie ekstruuderile (nt 55/110, 65/132) Nitreeritud 38CrMoAlA puhta, vähese täiteainesisaldusega PVC jaoks
PVC + kõrge CaCO₃ täiteaine Kooniline tugevdatud kulumistsooniga või aste üles paralleelselt vastupidiselt pöörleva Bimetallist / volframkarbiidist kiht (62 HRC) kulumiseks
WPC / puidukiu segud Kooniline tugeva õhutus- ja kulumiskaitsega Bimetall - puitkiud + täiteained on väga abrasiivsed
PVC vahtplaat / leht Kooniline reguleeritud sulamistemperatuuri ja stabiilse rõhu jaoks Sõltuvalt täiteaine tasemest nitreeritud või bimetall
Suur väljund sama jalajäljega Suurem läbimõõdu suhe ja/või pikem efektiivne pikkus Sobitage kõvadus töötundide ja täiteainekoormusega

Ükskõik milline vastus on, kõige olulisem samm on tünni sobitamine olemasoleva masinaga. Koonilised osad on tegelikult kohandatud ekstruuderile, milles need töötavad, nii et joonis või näidis võtmemõõtmetega (sööda/stantsi läbimõõt, keskpunkti kaugus, kogupikkus ja ääriku detailid) võimaldab meil tsiteerida täpselt sobivat asendust, mitte "piisavalt lähedalt" osa. Kui vajate komponendi asemel tervet rida, siis ehitame katäielikud ekstruudermasinad.

Paigaldamise ja juhtmestiku põhitõed

Täppistünn töötab ainult siis, kui see on paigaldatud nelinurkselt, puhas ja õigesti kuumutatud. Allolevad sammud on üldine ülevaade – järgige alati oma masinatootja juhendit ja lukustusprotseduure.

  1. Lülitage välja ja lülitage välja.Enne vana tünni eemaldamist isoleerige ajam ja kõik küttekehad. Enne alustamist kinnitage nullenergiat.
  2. Puhastage paarituspinnad.Eemaldage äärikutelt ja asukohapindadelt vana hermeetik, süsinik ja jämedad, et uus tünn istuks ilma moonutusteta.
  3. Paigaldage ja joondage.Paigaldage kooniline silinder käigukasti/etteandekorpuse külge, kontrollides kontsentrilisust ja kruvide vaba pöörlemist käsitsi enne toite sisselülitamist.
  4. Ühendage küttetsoonid juhtmetega.Ühendage ribasoojendid ja jahutus uuesti iga tsooni kohta (toide → kokkusurumine → mõõtmine) ja siduge iga termopaar õige kontrolleri kanaliga, et ükski tsoon ei oleks ristjuhtmetega.
  5. Määrake leotusprofiil.Enne kruvide käivitamist soojendage silinder aeglaselt temperatuurini ja laske sellel imbuda, nii et teras ja sulatus ühtlustuvad – külm käivitamine võib kahjustada pöördemomenti.
Küttetsooni näpunäide:hoidke toitetsoon kõige jahedamana ja tõstke temperatuure matriitsi poole. Ebaühtlased või valesti kaardistatud tsoonid on üks levinumaid lainetuse ja mustade triipude põhjuseid – tasub pärast tünni vahetamist veel kord kontrollida.

Veaotsing ja kulumine

Enamik koonusekujulise tünni probleeme annab endast teada kui ebastabiilse väljundi, ülekuumenemise või halvenenud toote. Kasutage seda tabelit, et liikuda kiiresti sümptomist võimaliku kõrvaldamise põhjuseni.

Sümptom Tõenäoline põhjus Parandage
Väljund kõigub / hüppab Sööda ebaühtlus, kulunud lennud või temperatuuri kõikumine Kontrollige etteannet, kontrollige tsoonide temperatuure, mõõtke kruvide/silindrite vahekaugust
Ülekuumenemine Küttekeha tasakaalustamatus, liigne hõõrdumine või blokeeritud jahutus Kontrollige iga tsooni ja jahutusringi; termopaaride uuesti kaardistamine
Kehv plastifitseerimine Kruvi vale asetus või tünni ava kulunud Kontrollige konfiguratsiooni; kontrollige, kas kulumiskaugus ei ole suurenenud
Mustad jooned / triibud Surnud kohad, mis hoiavad lagunenud materjali või täkkeid Puhastage ja puhastage põhjalikult; kontrollige ava ja kruvi pinda
Liigne/kiire kulumine Abrasiivne täiteaine, halb hooldus või nõuetele mittevastav kõvadus Uuendage bimetallist / volframkarbiidist tünnile; hooldust pingutama

Kulumine on normaalne – eesmärk on muuta see aeglaseks ja etteaimatavaks. Abrasiivsed täiteained (CaCO₃, puitkiud, klaas) ründavad kõige kiiremini ava ja lenduvad, mistõttu sügavam ja kõvem sisekiht tasub end ära. 62 HRC volframilisandiga pind peab lihtsalt nende ühenditega vastu kauem kui tavaline 58 HRC viimistlus, mis pikendab ümberehituste vahelist intervalli.

Hoolduse kontrollnimekiri

Lühikesed regulaarsed kontrollid hoiavad ära kallid tõrked. Lisage need oma rutiini:

Intervall Kontrollige Tegevus
Iga vahetus Tsooni temperatuurid ja amprid Loginäidud; uurige mis tahes kõrvalekallet algtasemest
Iganädalane Sulatuse kvaliteet ja pinnaviimistlus Jälgige uusi triipe, geele või väljundi muutusi
Igakuine Puhastamine ja visuaalne ava/kruvi kontroll Puhastage surnud kohad; otsige punkte või värvimuutusi
Kord kvartalon Kruvi/tünni kliirens Mõõtke vahe; kulumiskiiruse jälgimiseks võrrelge spetsifikatsiooniga
Vastavalt vajadusele Küttekeha ja termopaari terviklikkus Asendage rikkis rihmad/andurid enne, kui need põhjustavad toote halvasti

Korduma kippuvad küsimused

Mis on kooniline kahe kruviga silin?

See on kitsenev kahe avaga ekstrusioonikomponent, milles kaks koonusekujulist kruvi pöörlevad sobiva koonilise silindri sees. Koonus pressib ja plastifitseerib materjali lühikese pikkusega, muutes koonilise kruvisilindri ideaalseks PVC torude, profiilide, lehtede ja WPC ekstrusiooni jaoks.

Milliste materjalide jaoks on seda kõige parem kasutada?

Jäik PVC (toru, profiil, plaat ja leht), puit-plastkomposiit, PE-põhised profiilid ja vaikplaat, pluss PVC granuleerimine. Tänu suurele sisselaskeavale saab see eriti hästi hakkama madala puistetihedusega kuivsegupulbritega.

Mille poolest see erineb paralleelsest kahe kruviga silindrist?

Kooniline tünn kitseneb ja tekitab õrna nihkega tugeva kokkusurumise, mis sobib otsese PVC/WPC ekstrusiooniga. Aparalleelne kahe kruviga silinderhoiab konstantset läbimõõtu ja suuremat nihkejõudu, mis sobib segamiseks, põhiseguks ja väga suure täiteainesisaldusega koostistele.

Milline on tüüpiline lõtk kruvi ja silindri vahel?

Kliirens on väike vahe lennuotsa ja ava seina vahel. See on uuele osale tihedalt ja täpselt seatud; kuna see avaneb kulumise, väljundi ja rõhu languse tõttu. Selle perioodiline mõõtmine on kõige selgem viis tünni kulumise jälgimiseks.

Kuidas paigaldada kooniline kahe kruviga silin?

Lülitage toide välja ja lukustage, puhastage ühenduspinnad, kinnitage ja joondage nii, et kruvid pöörleksid vabalt, ühendage iga küttetsoon ja termopaar õigesti, seejärel soojendage silinder aeglaselt temperatuurini ja leotage seda enne kruvide käivitamist.

Mis põhjustab kooniliste kahe kruviga silindri kulumist?

Peamiselt abrasiivsed täiteained, nagu kaltsiumkarbonaat, puitkiud ja klaas, mida halvendab PVC töötlemisest tingitud korrosioon, halb hooldus ja alaspetsiifiline kõvadus. Sügavam bimetallist või volframkarbiidist kiht peab kõigile kolmele palju paremini vastu.

Kui tihti tuleks tünni kontrollida või vahetada?

Tehke visuaalseid ja puhastuskontrolle kord kuus ning mõõtke kliirensit kord kvartalis. Asendamise ajastus sõltub täiteaine koormusest ja töötundidest – rikke ootamise asemel jälgige kulumistrendi ja ehitage uuesti või asendage, kui kliirens ületab spetsifikatsiooni.

Kuidas valida oma ekstrusiooniliini jaoks õige suurus?

Sobitage läbimõõdu suhe ja pikkus oma ekstruuderi mudeli ja sihtväljundiga ning seejärel valige pinnatöötlus vastavalt teie koostise abrasiivsele tasemele. Saatke joonis või näidis võtmemõõtmetega, et tünn oleks täpselt sobiv, mitte ligikaudne.

Kas vajate oma masinale sobivat koonust kaksikkruvi?

Saatke meile oma joonis või näidis võtmemõõtmetega ja meie insenerid määravad teie materjalile sobiva kõvadusega täpselt sobiva koonilise kaksikkruvi ja silindri. Ettevõttesisese nitriidi, bimetalli ja volframkarbiidi töötlemisega valmistame osi, mille ava sees ulatub 62 HRC, et tagada pikk kasutusiga.

Hankige pakkumine 12 tunni jooksul →
Nanhaiya (Zhoushan) Plastic Machinery · 500+ globaalset klienti ·vallaline, kooniline kaksik & paralleelne kaksikkruvitünnid
Seotud uudised
Jäta mulle sõnum
X
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega. Privaatsuspoliitika
KeelduNõustu