Uudised

Kuidas saab kruvi vastata kulumiskindluse ja ülitäpse töötlemise nõuetele?

2026-05-11 0 Jäta mulle sõnum

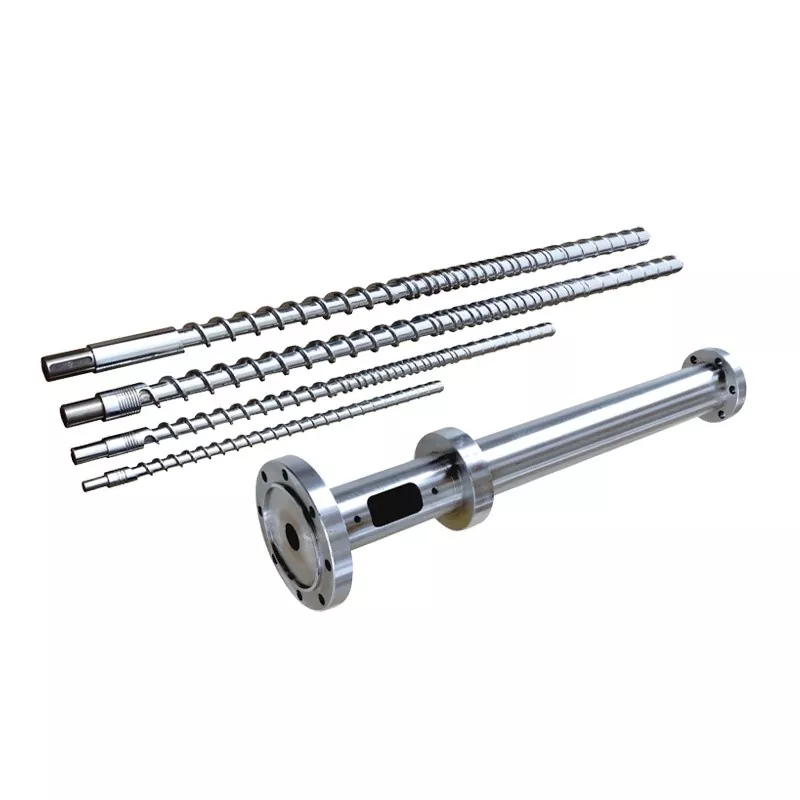
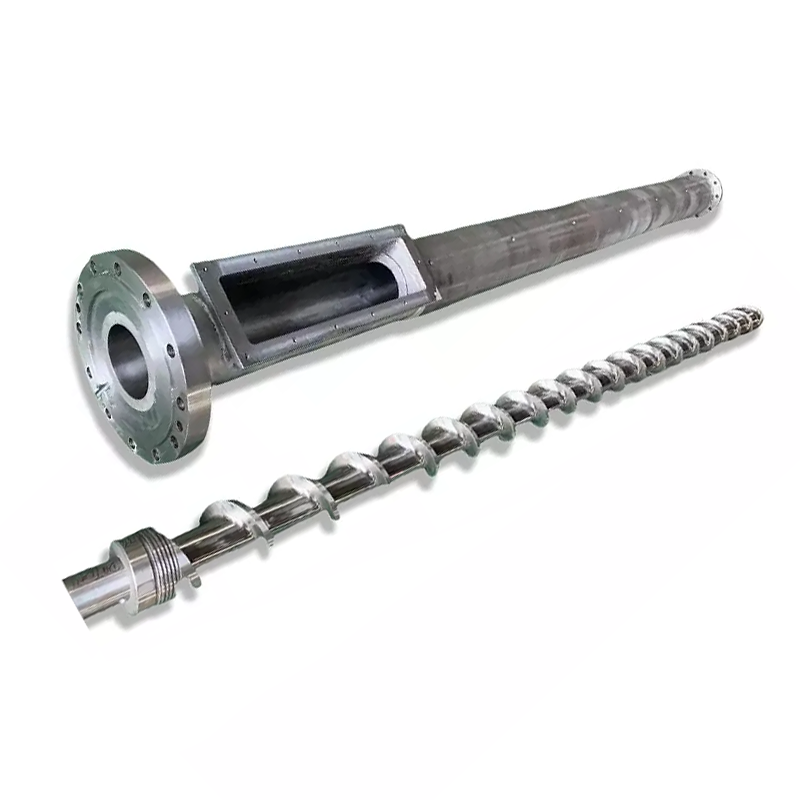
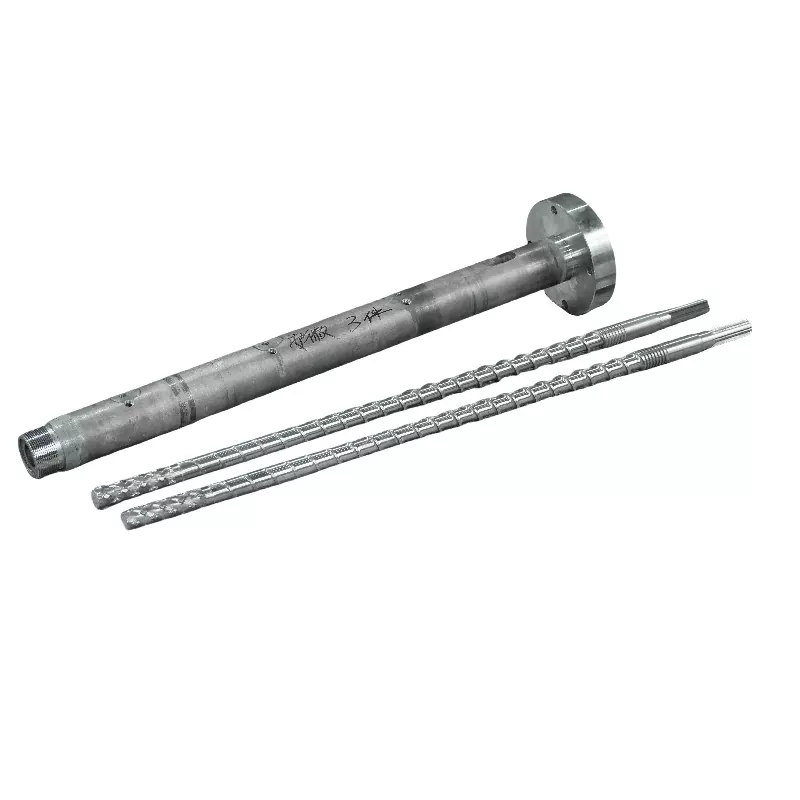
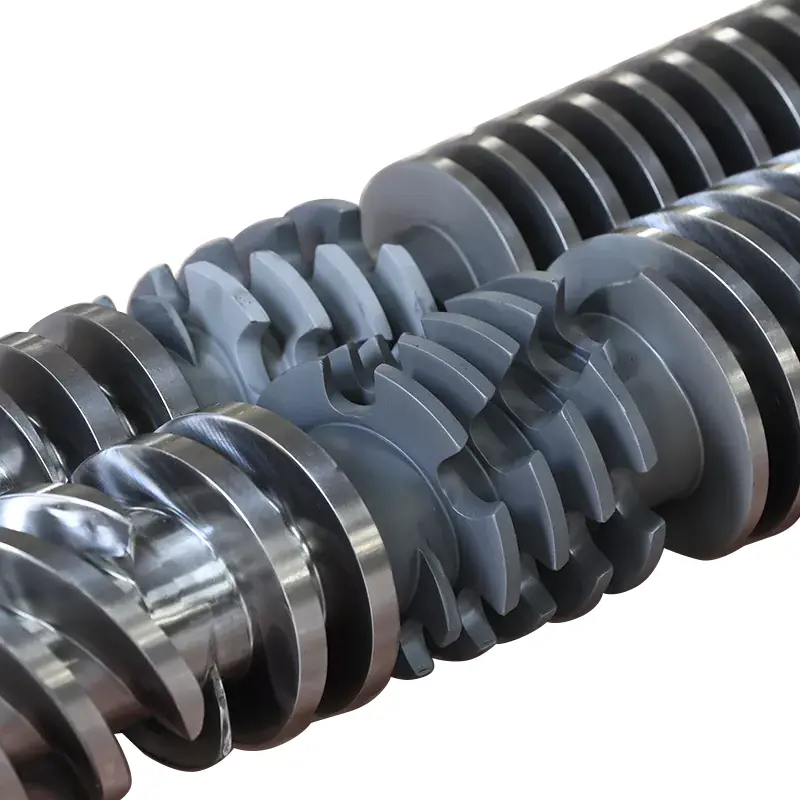
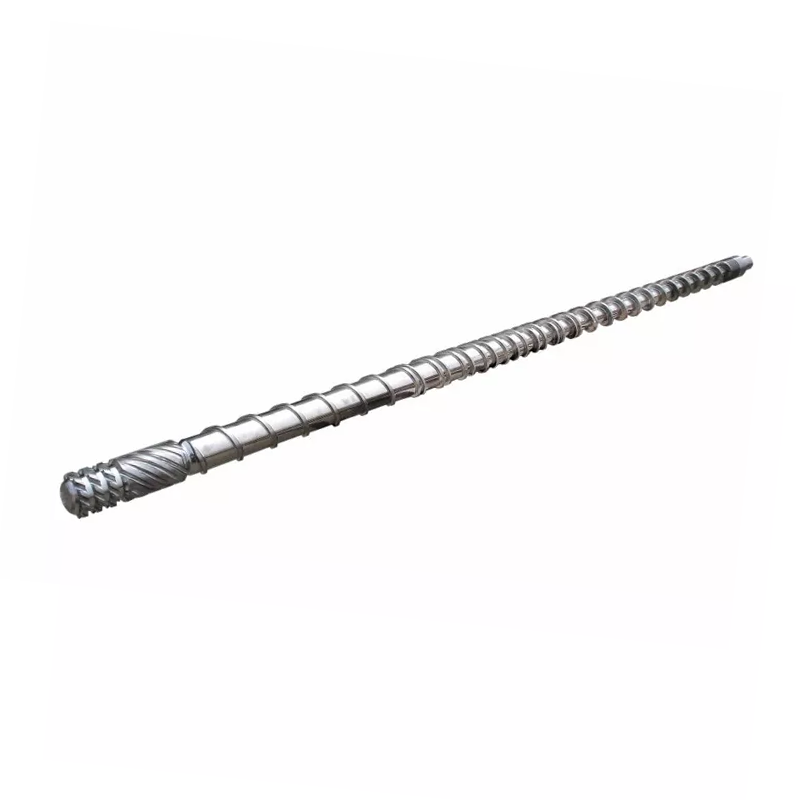
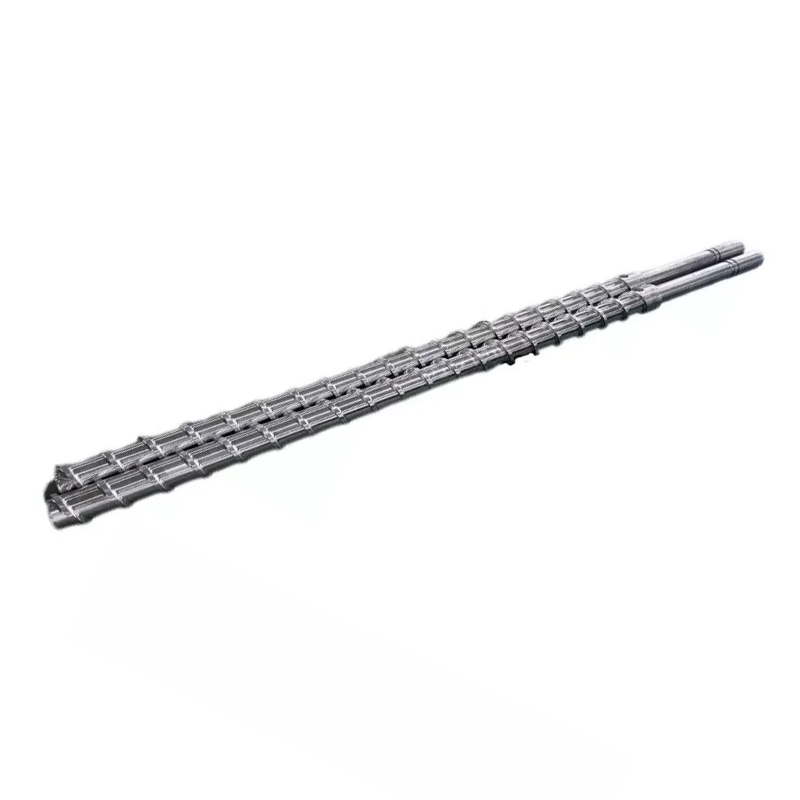
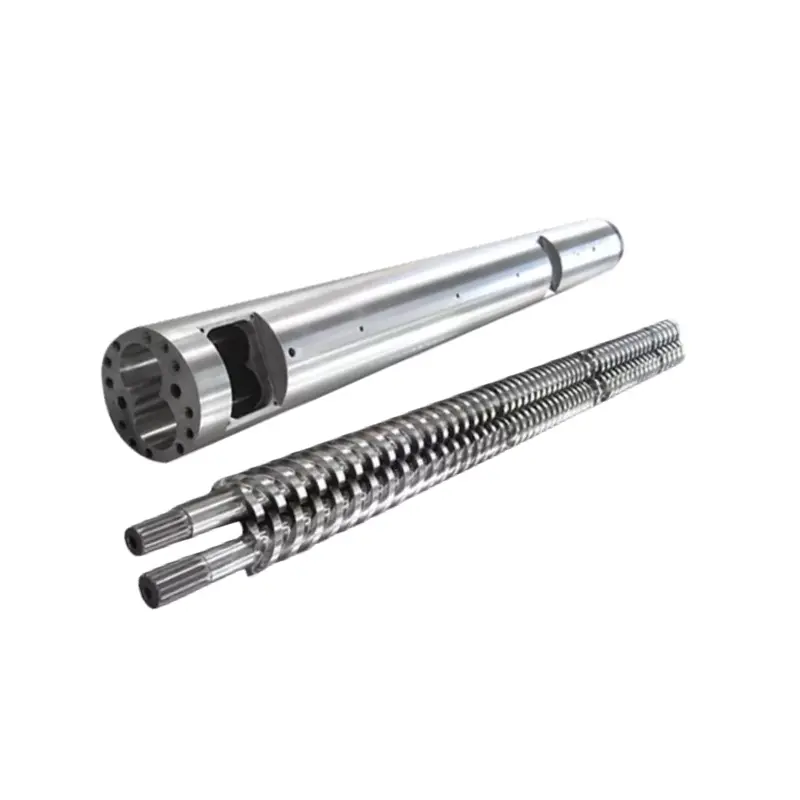
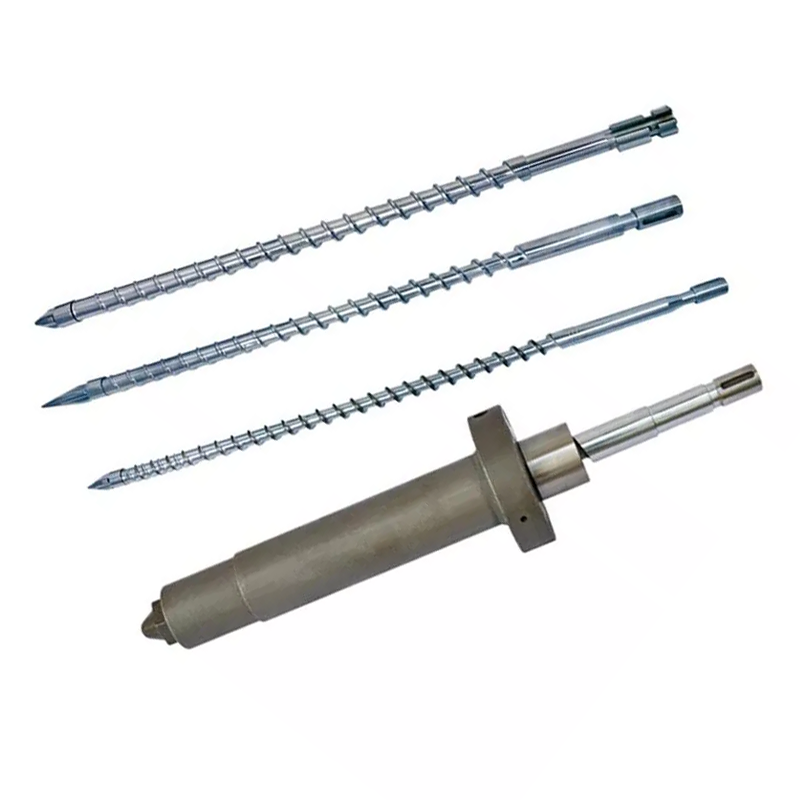
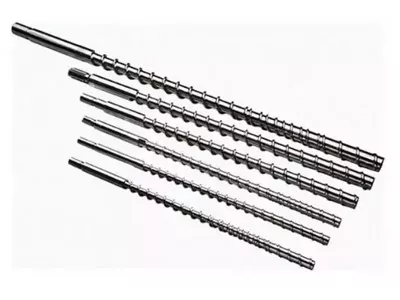
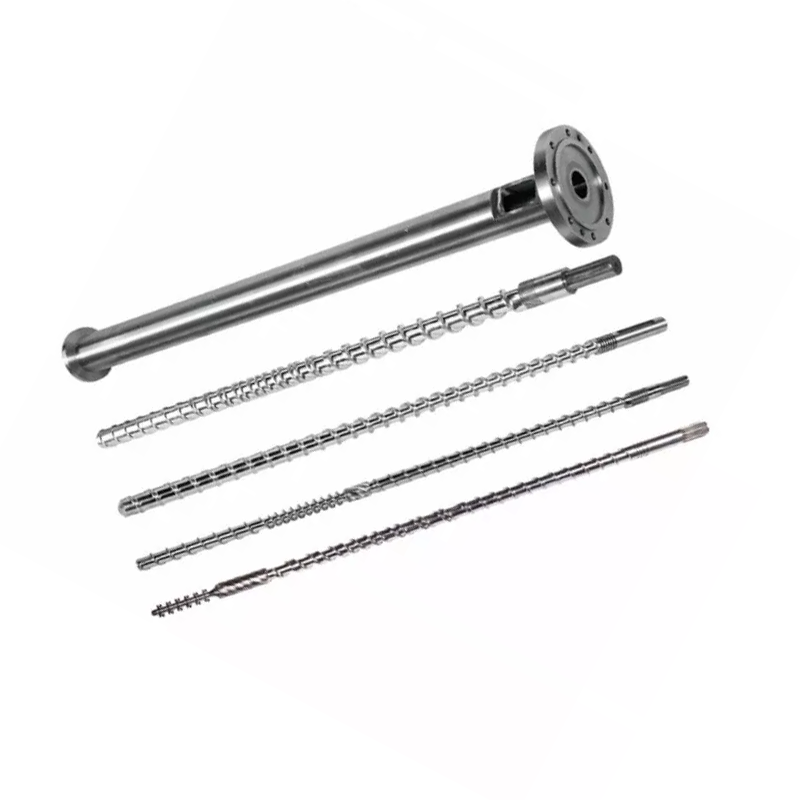
Plastmassi ekstrusiooni ja survevalu valdkonnas onüks kruvion kogu tootmisliini põhiline võimsuskomponent. Hästi disainitud ja täpselt valmistatud see mitte ainult ei määra materjali edasikandmise ja plastifitseerimise kvaliteedi stabiilsust, vaid mõjutab otseselt ka valmistoodete mõõtmete täpsust ja tootmise järjepidevust. Klaaskiudu, kaltsiumkarbonaati, mineraalseid täiteaineid ja söövitavaid lisandeid sisaldavate keerukate materjalidega silmitsi seistes on selle võtmeosa suurepärase kulumiskindluse ja stabiilse töötlemistäpsuse säilitamine pikaajalise suure koormuse, suure hõõrdumise ja kõrge temperatuuri korral muutunud seadmejuhtide ja protsessiinseneride tehniliseks fookuseks.

single-screw

Kulumine ja korrosioon: peamised põhjused tootmisandmetel

Kruvipinna enneaegset purunemist põhjustavad tegurid on otseselt seotud töödeldud materjalide omadustega. Erinevad materjalid tekitavad a.-l erinevaid kahjustusmehhanismeÜks kruvi,mis nõuavad suunatud kaitselahendusi. Allolev tabel võtab kokku kolm levinumat materiaalse kahju tüüpi ja nende tagajärjed:

Materjali tüüp / seisukord Peamine kahjumehhanism Spetsiifiline mõju ühele kruvile
Klaaskiud, kaltsiumkarbonaat, mineraalsed täiteained Hõõrdumine ja lõikamine kõvade osakeste poolt Kruvi servad muutuvad ümarateks, transpordi efektiivsus langeb, kliirens suureneb
PVC, EVA, TPR ja muud kuumustundlikud materjalid Kõrgel temperatuuril eralduvad söövitavad gaasid (nt HCl). Mikropoorid ja täpid metalli pinnal, tugevuse vähenemine
Kõrge viskoossusega sulatatud või taaskasutatud materjal Lokaalne ülekuumenemine suure nihkepinge tõttu Pinna kiirenenud väsimus, kulumine, praod või lõhenemine


Tegelikus tootmises vahelduvad sageli abrasiivne kulumine ja keemiline korrosioon, mis kiirendab veelgi kruvi riknemist. Seetõttu tuleb terviklik kaitsesüsteem üles ehitada kolmest aspektist: materjalist, kuumtöötlusest ja pinnatehnikast.

Kulumiskindluse ja täpsuse parandamise peamised tehnilised viisid

Põhiprotsessid: süstemaatiline kaitse alusmaterjali töötlemisest kuni kõvakattega katmiseni

Nii suure kulumiskindluse kui ka suure täpsuse saavutamiseks kasutavad professionaalsed tootjad tavaliselt järgmist järkjärgulist protsessisüsteemi:

  • Alusmaterjali karastamine ja karastamine– Kasutage 38CrMoAlA legeerterast, karastage ja karastage kõrgel temperatuuril, et saada ühtlane karastatud sorbiidi struktuur, mis välistab sepistamise pinge ja tagab südamiku hea sitkuse.
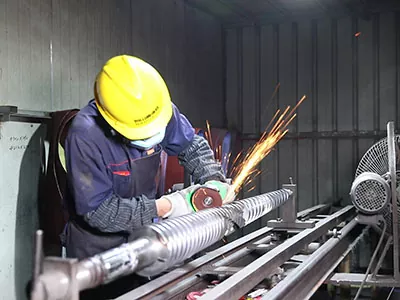
  • Täppislihvimine– Lennuprofiili geomeetrilise täpsuse tagamiseks kasutage ülitäpseid silindrilisi ja CNC-keermelihvijaid. a. sirgus, sammu tolerants ja pinna karedusÜks kruvijuhitakse mikroni tasemele, vähendades sulami tagasivoolu ja kohalikku hõõrdumist.
  • Pinna nitreerimine– Rakendage gaasi- või ioonnitriidi, et moodustada kruvi pinnale 0,3–0,6 mm valge kiht, saavutades pinna kõvaduse HV900–1100, mis parandab oluliselt abrasiivset kulumiskindlust, säilitades samal ajal südamiku sitkuse.
  • Galvaniseerimine või elektrivaba katmine– Väga söövitavate materjalide (nt PVC, fluoroplast) puhul lisage nitreeritud kihile kõva kroomi või elektrivaba nikli kiht, et tihendada mikropoorid ja suurendada korrosioonikindlust, vähendades samal ajal sulandi nakkumist.
  • Kahesulamist pihustuskeevitus (PTA või laserkate)– Väga abrasiivsete materjalide (nt klaaskiud, kaltsiumkarbonaat või taaskasutatud materjal) puhul kandke lennuotsadele nikli- või koobaltipõhist sulamit, saavutades kõvaduse üle HRC60. See komposiitkonstruktsioon võimaldab kruvil säilitada stabiilse plastifitseerimisvõime ja täpse kliirensi kiirel ekstrusioonil ja söövitavas keskkonnas.

Täppistöötlus ja protsesside sobitamine: ühtse plastifikatsiooni ja toote järjepidevuse tagamine

Kõrge täpsus ei seisne ainult kruvi enda mõõtmete tolerantsides, vaid ka kruvi õhu välisläbimõõdu ja silindri siseseina vahelise kliirensi reguleerimises. Kogemused näitavad, et aÜks kruvi ja tünn 0,10–0,20 mm piires (olenevalt läbimõõdust) vähendab oluliselt sulatise leket ja suurendab erivõimsust. Lisaks võivad optimeeritud geomeetrilised parameetrid (surumissuhe, L/D suhe), mis on sobitatud soonega silindri etteandepuksidega, saavutada suurema nihkejõuga plastifitseerimise madalamatel kruvide kiirustel, vähendades sulamistemperatuuri umbes 10 °C võrra, parandades seeläbi toote pinna kvaliteeti ja mõõtmete stabiilsust.

Täielikud lahendused rasketes töötingimustes

Spetsiaalsete materjalide, nagu puit-plastikomposiit (WPC), kõrge täidisega tehniliste plastmaterjalide ja ringlussevõetud materjalide puhul on juhtivad tootjad nihkunud lihtsa detailide töötlemiselt integreeritud tehnilistele teenustele, mis hõlmavad „materjali valikut – protsessi kavandamist – järeltöötlust”.

Näiteks tugevdatud nailoni jaoks, mis sisaldab üle 30% klaaskiudu, saab konstrueerida muutuva sammu ja muutuva kanali sügavusega kruvi, millel on ümarad üleminekud lennujuures, et vähendada pingekontsentratsiooni. Koos kahesulamist pihustuskeevitamise ja peegelpoleerimisega (pinna karedus Ra ≤ 0,05 μm) vähendab see süsiniku ladestumise riski ja hõlbustab puhastamist.

single-screw

Järeldus: suure jõudlusega kruvisse investeerimise pikaajaline väärtus

Kokkuvõttes aÜks kruviTäppisdisaini ja mitme kaitsetöötlusega toodetud mitte ainult ei pikenda oluliselt selle kasutusiga, vaid parandab ka ekstrusiooni ja survevalu energiatõhusust, vähendab hooldussagedust ja tagab toote kvaliteedi ühtsuse. Kui plastitöötlemisettevõtted valivad tootja naguZhoushan Nanhaiya Plastic Machinery Co., Ltd.– millel on täielik protsessiahel, täppistöötlusseadmed ja laialdased tööstuskogemused – nad saavad ühekordse tehnilise tagatise alates kruvimaterjalist, kuumtöötlusest kuni pinnakatteni, pannes aluse pikaajalisele stabiilsele tootmisele.

Seotud uudised
Jäta mulle sõnum
X
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega. Privaatsuspoliitika
KeelduNõustu