Tooted
Ühe kruviga silin PE-kile ekstrusiooniks
  • Ühe kruviga silin PE-kile ekstrusiooniksÜhe kruviga silin PE-kile ekstrusiooniks
  • Ühe kruviga silin PE-kile ekstrusiooniksÜhe kruviga silin PE-kile ekstrusiooniks
  • Ühe kruviga silin PE-kile ekstrusiooniksÜhe kruviga silin PE-kile ekstrusiooniks
  • Ühe kruviga silin PE-kile ekstrusiooniksÜhe kruviga silin PE-kile ekstrusiooniks

Ühe kruviga silin PE-kile ekstrusiooniks

Model:40/45/50/55/60/65/75/80/90/120/130/150
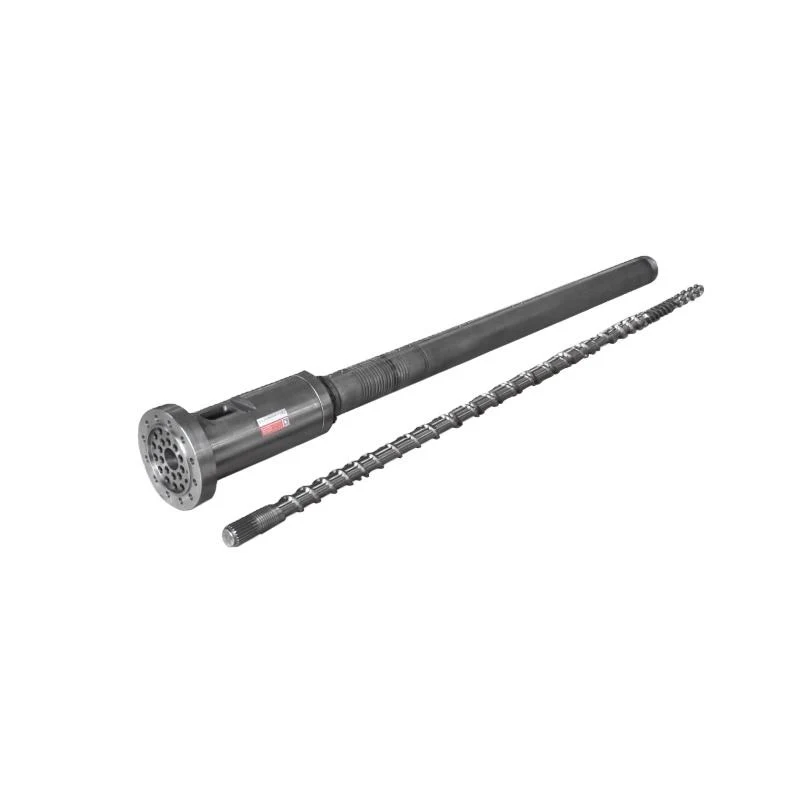
Nanhaiya toodab kohandatud ühe kruviga tünnid PE-kile ekstrusiooniks, mis sobivad LDPE, LLDPE ja HDPE materjalide töötlemiseks. Kohandatud kruvigeomeetria, silindri konfiguratsioonide ja kulumiskindla pinnatöötlusega pakume lahendusi, mis on kooskõlas ekstruuderi spetsifikatsioonide ja tootmisnõuetega. Kohandatud tootmise ja hinnapakkumiste saamiseks võtke meiega ühendust.
  • Material:

    38CrMoAlA

Nanhaiya on professionaalühe kruviga tünni tootja Hiinas, mis on spetsialiseerunud kohandatud kruvi- ja tünnilahendustele polüetüleenkile ekstrusiooniks. Üle 10-aastase tootmiskogemusega tarnime täppisehitusegaÜhe kruviga tünnid PE-kile ekstrusiooniks, mis on loodud sobima erinevate polüetüleenmaterjalide, ekstruuderi konfiguratsioonide ja tootmisnõuetega. Meie lahendused hõlmavad kruvigeomeetriat, tünni materjale, pinnatöötlusi ja seadmespetsiifilisi mõõtmeid, toetades nii uusi ekstrusiooniliine kui ka asenduskruvi silindri projekte. Iga toode on valmistatud vastavalt kinnitatud tehnilistele joonistele ja masina spetsifikatsioonidele.

Kasutusalad polüetüleenkilede tootmisel

TheÜhe kruviga silin PE-kile ekstrusioonikskasutatakse polüetüleenkile tootmisliinides, mis töötlevad LDPE, LLDPE ja HDPE materjale. Erinevatel vaiguklassidel on erinevad sulamisomadused, voolukäitumine ja töötlemisnõuded, mis mõjutavad kruvi geomeetriat, surveastet ja tünni konfiguratsiooni.

Stabiilse kile ekstrusiooni jaoks peavad kruvi ja silinder töötama koos, et tagada ühtlane materjali edastamine, sulamine, plastifitseerimine ja sulamisrõhk. Sobiv konfiguratsioon sõltub vaigu klassist, kile paksusest, tootmiskiirusest, söötmismeetodist, ekstruuderi struktuurist ja sihttoodangust. Nanhaiya pakub kohandatud PE-kileekstruuderi kruvisilindri lahendusi, mis põhinevad tegelikel seadmete spetsifikatsioonidel ja töötlemistingimustel.

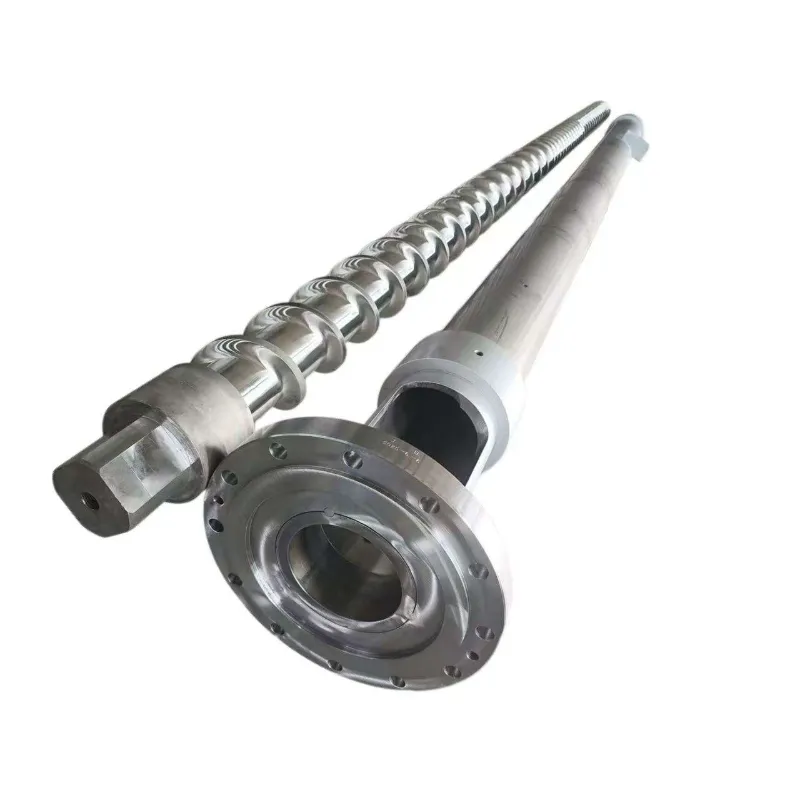
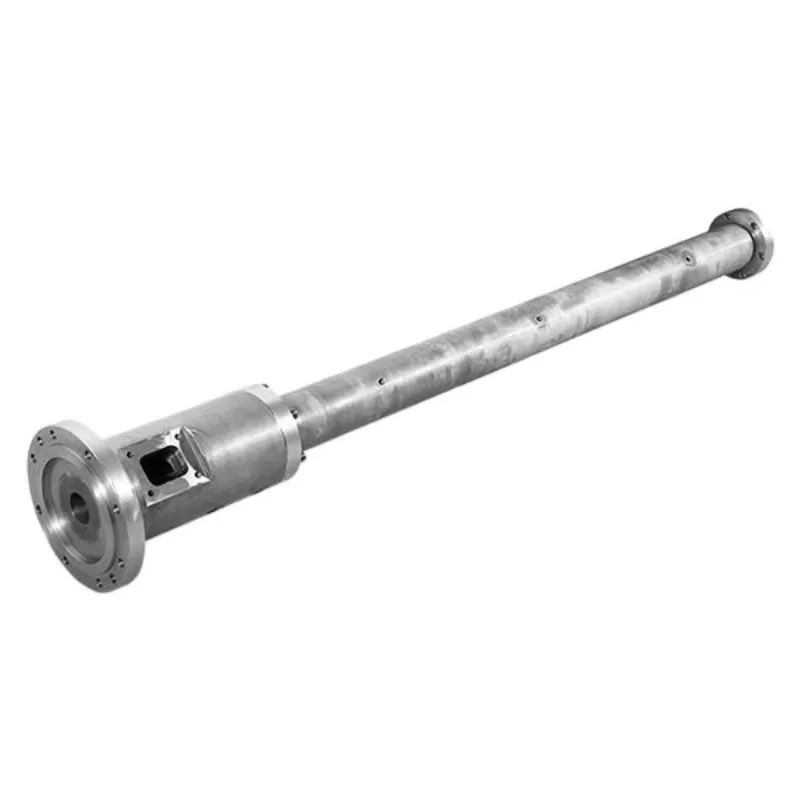
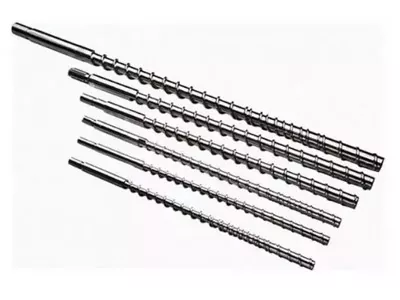
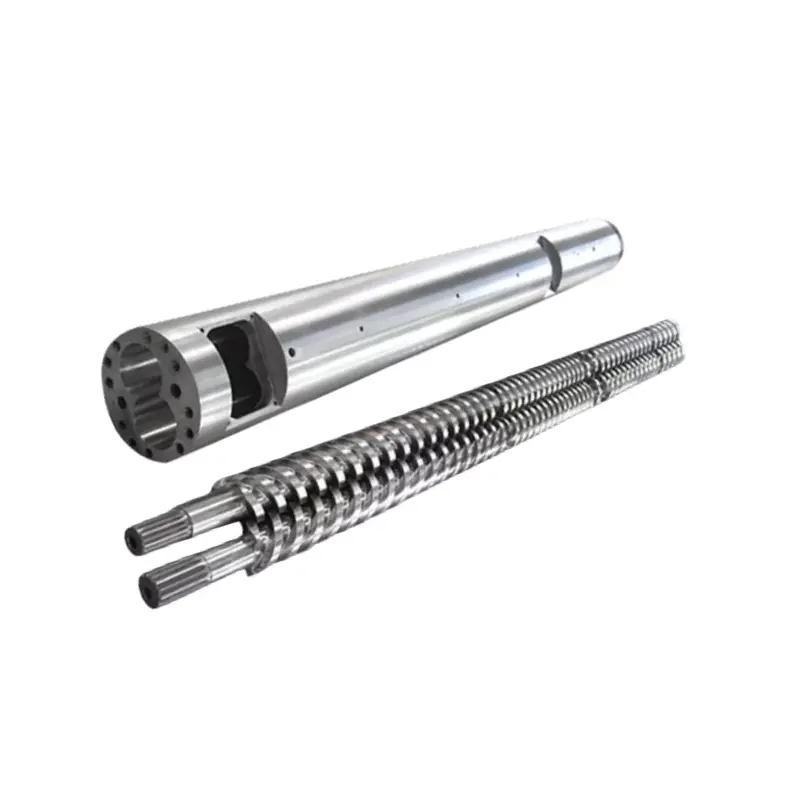
Single screw barrel for polyethylene PE film extrusion PE film extrusion screw barrel manufacturing components

Tehnilised andmed

Nanhaiya pakub ühe kruviga tünnidele erinevaid materjali- ja pinnatöötlusvõimalusi vastavalt töötlemisnõuetele. Järgmised spetsifikatsioonid on tehniliseks võrdlusaluseks PE-kile ekstrusioonikruvi silindri valmistamisel. Lõplikud parameetrid saab kinnitada vastavalt masina projektile, materjalinõuetele ja kokkulepitud tehnilistele joonistele.

Tehniline ese Spetsifikatsioon
Materjal 38CrMoAlA
Kuumtöötluse kõvadus HB260-320
Nitriidi kõvadus HV950-1000
Nitreerimise sügavus 0,50-0,70 mm
Nitreeriv rabedus ≤ 1. klass
Pinna karedus Ra 0,4
Kruvi sirgus 0,015 mm
Kroomkatte kõvadus HV≥950
Kroomkatte paksus 0,05-0,10 mm
Bimetallkihi sügavus 2,0-3,0 mm
Bimetallkihi kõvadus HRC60-65

Kruvide geomeetria ja plastifikatsiooni jõudlus

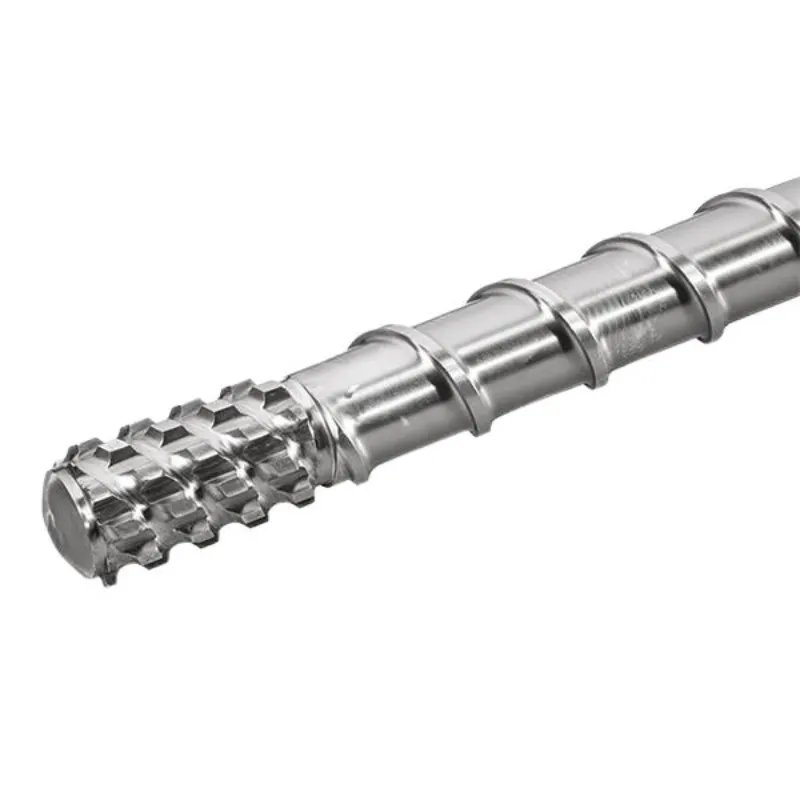
Kruvigeomeetria on polüetüleenkile ekstrusioonil oluline tegur, kuna see mõjutab vaigu edastamist, sulatamise efektiivsust, segamist ja sulamisrõhu stabiilsust. Tavaline üksik kruvi koosneb üldiselt etteande-, surve- ja doseerimissektsioonidest, millest igaüks täidab ekstrusiooniprotsessi ajal erinevat funktsiooni.

Toitesektsioon edastab tahke PE-vaiku tünni, samas kui surveosa soodustab järk-järgult sulamist ja materjali tihendamist. Doseerimissektsioon aitab säilitada ühtlast sulatise kohaletoimetamist ja rõhku enne, kui materjal siseneb ekstrusioonivormi. Sõltuvalt vaigu klassist ja tootmisnõuetest võib kaaluda ka täiendavaid segamisfunktsioone.

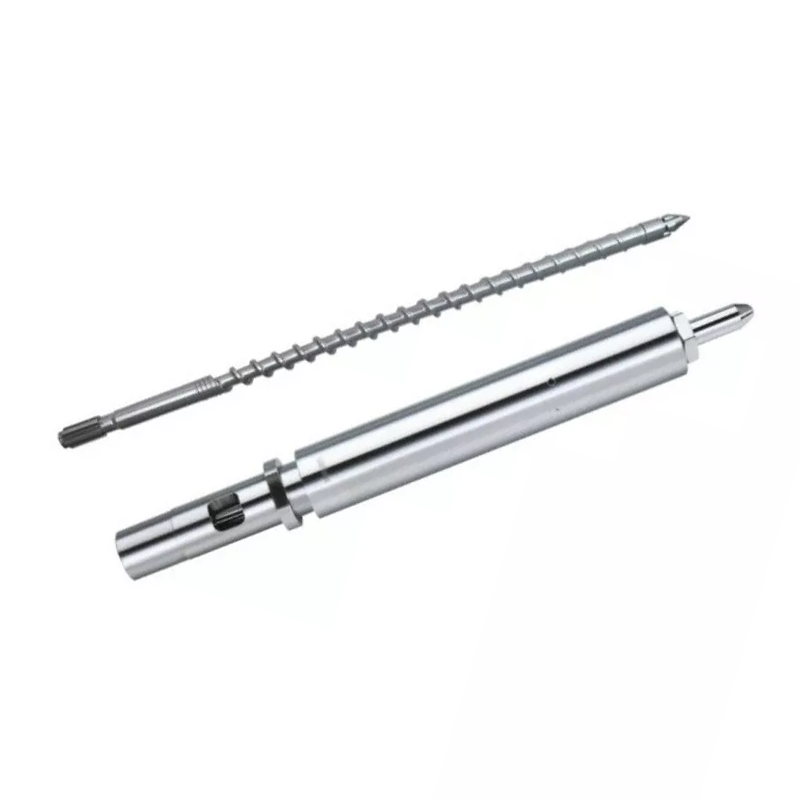
Valides aPE-kile ekstruuderi kruvi silinder, olulised konstruktsioonitegurid hõlmavad kruvi läbimõõtu, L/D suhet, surveastet, kanali sügavust, kruvi kiirust ja kuumutustsooni paigutust. Neid spetsifikatsioone tuleks hinnata koos ekstruuderi ajamisüsteemi ja järgnevate kiletootmisseadmetega. Sobiv kruvikonstruktsioon aitab luua stabiilsed töötlemistingimused erinevate polüetüleenkile rakenduste jaoks.

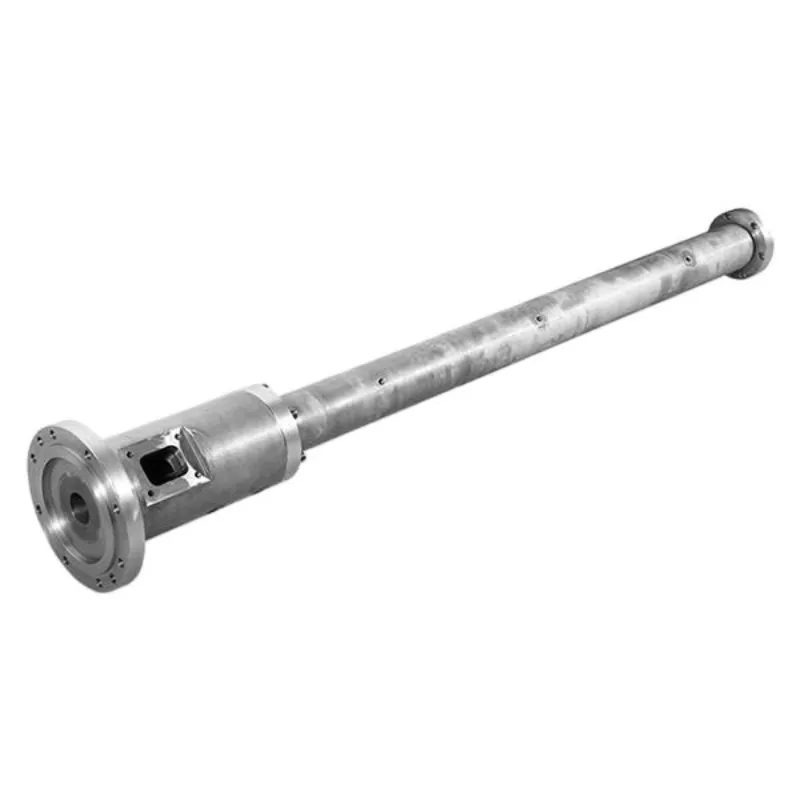
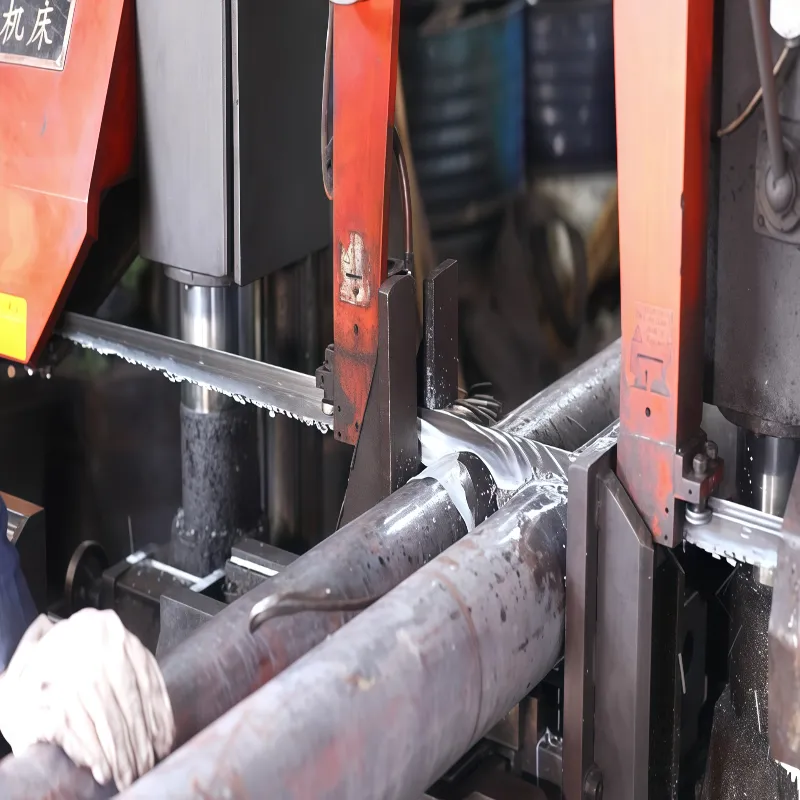
Single screw geometry for PE film extrusion equipment Plastic extruder screw structure and machining details

Tünnimaterjalid ja kulumiskindlad töötlused

Materjali valik mõjutab PE-kile ekstrusioonikruvi silindri kasutusiga ja töövõimet. Sobiv materjal ja pinnatöötlus tuleks määrata vastavalt vaigu omadustele, töötlemistemperatuurile, töörõhule, lisanditele ja eeldatavatele kulumistingimustele.

38CrMoAlA on nitreeritud kruvi- ja silindrikomponentide jaoks tavaliselt kasutatav legeerteras. Nitriiditöötlus võib parandada pinna kõvadust ja kulumiskindlust. Abrasiivseid täiteaineid, ringlussevõetud materjale või nõudlikumaid töötingimusi kasutavate rakenduste puhul saab bimetallist tünnikonstruktsioone ja muid kulumiskindlaid võimalusi hinnata vastavalt tegelikele töötlemisnõuetele.

Kroomimine on veel üks sobivate kruvi- ja silindrikomponentide pinnatöötlusvõimalus. Nitridimise, kroomimise või bimetallkaitse valimine peaks põhinema komponendi struktuuril, töökeskkonnal ja nõutavatel tehnilistel kirjeldustel, selle asemel, et kohaldada iga ekstrusioonirakenduse puhul sama töötlust.

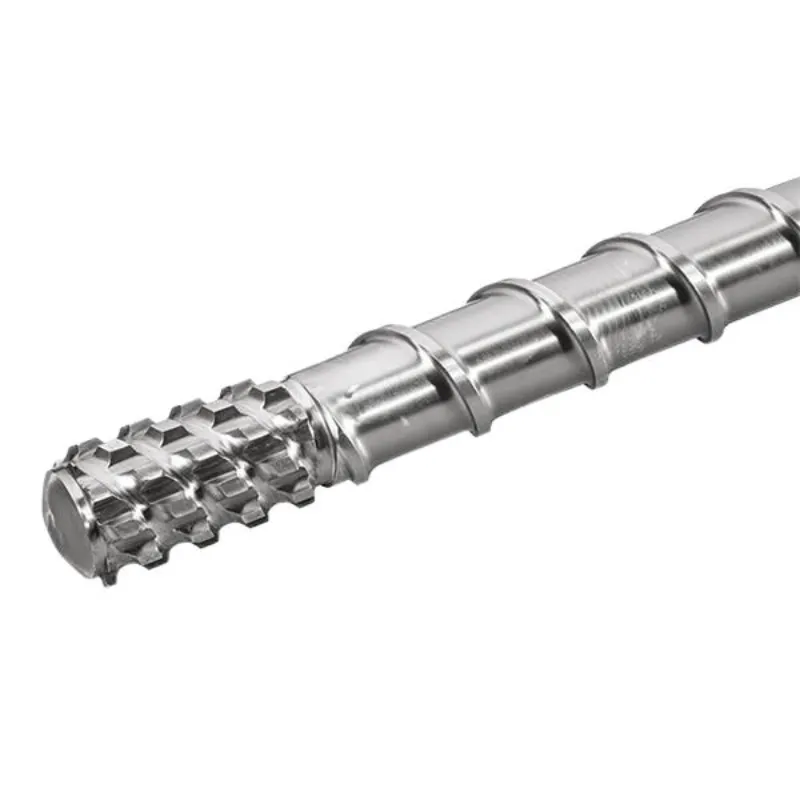
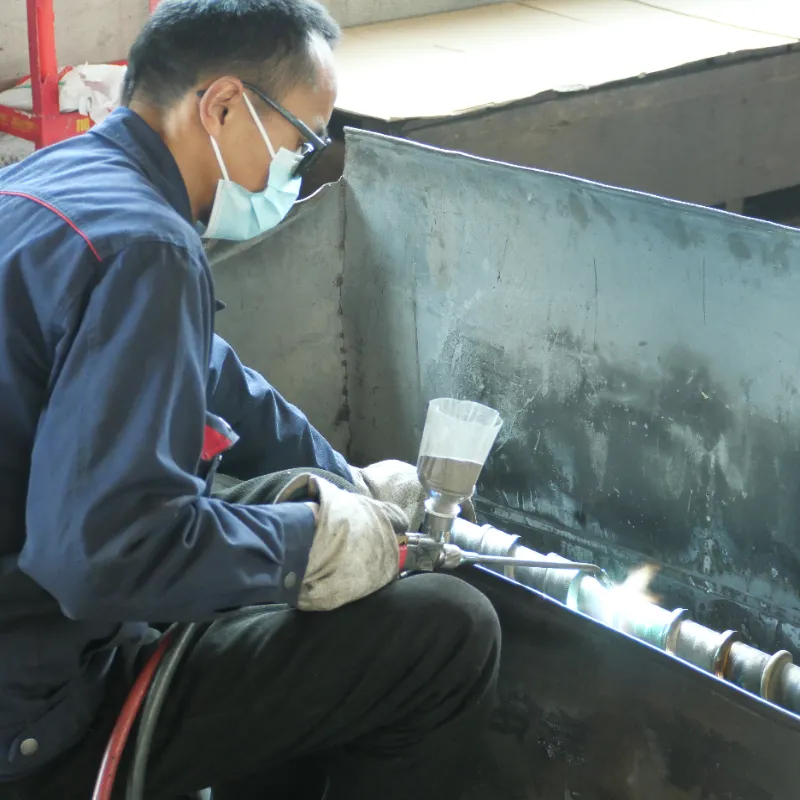
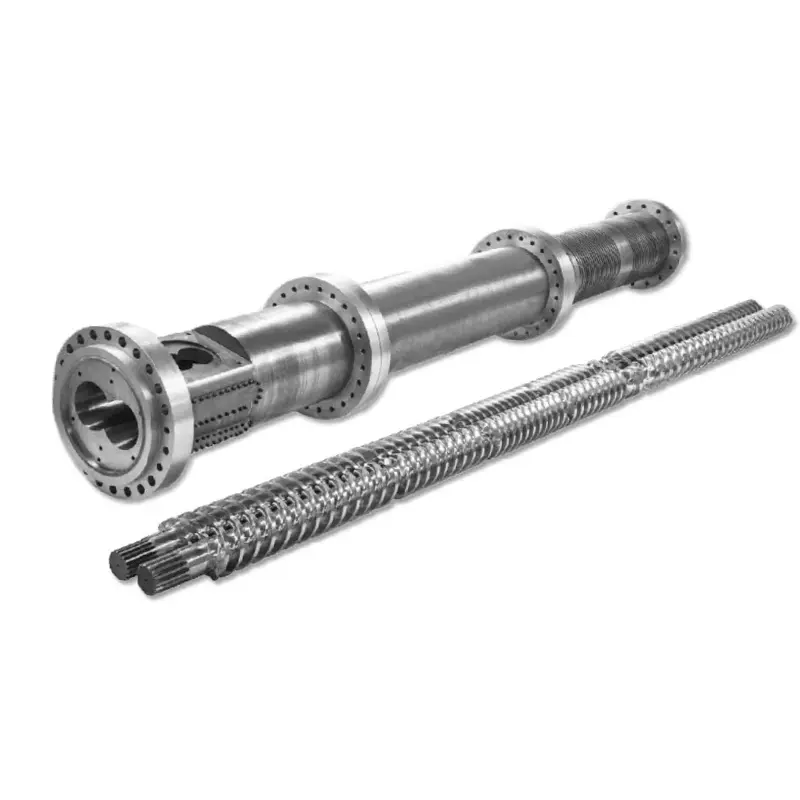
Single screw barrel material and surface treatment Wear-resistant screw barrel components for plastic extrusion

Täppistootmine ja kvaliteedikontroll

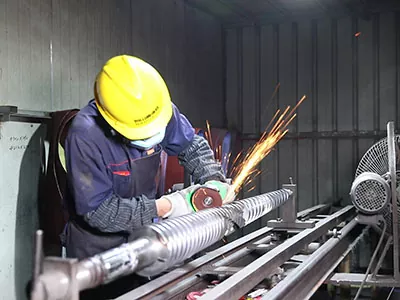
Ühe kruvisilindri mõõtmete täpsus mõjutab otseselt kruvi ja tünni vahelist sobivust, materjali edastamist ja ekstrusiooni stabiilsust. Nanhaiya toodab kruvi- ja silindrikomponente vastavalt kinnitatud joonistele ja kokkulepitud tehnilistele nõuetele, pöörates tähelepanu töötlemise täpsusele ja pinna seisukorrale.

Tootmisprotsess võib hõlmata materjali ettevalmistamist, töötlemata töötlemist, kuumtöötlust, täppistöötlust, kruvide viimistlust ja pinnatöötlust. Kontrollitavad elemendid võivad hõlmata kruvi läbimõõtu, lennuprofiili, tünni ava läbimõõtu, sirgust, kontsentrilisust, ühenduse mõõtmeid, sobivat kliirensit ja pinna karedust.

Kohandatud PE-kile ekstrusioonikruvi tünnide puhul tuleks võtme mõõtmed ja tehnilised andmed kinnitada enne tootmist. Kriitiliste mõõtmete ja pinnatingimuste ülevaatus aitab tagada, et valmiskomponendid vastavad kokkulepitud nõuetele seadmete paigaldamisel ja kasutamisel.

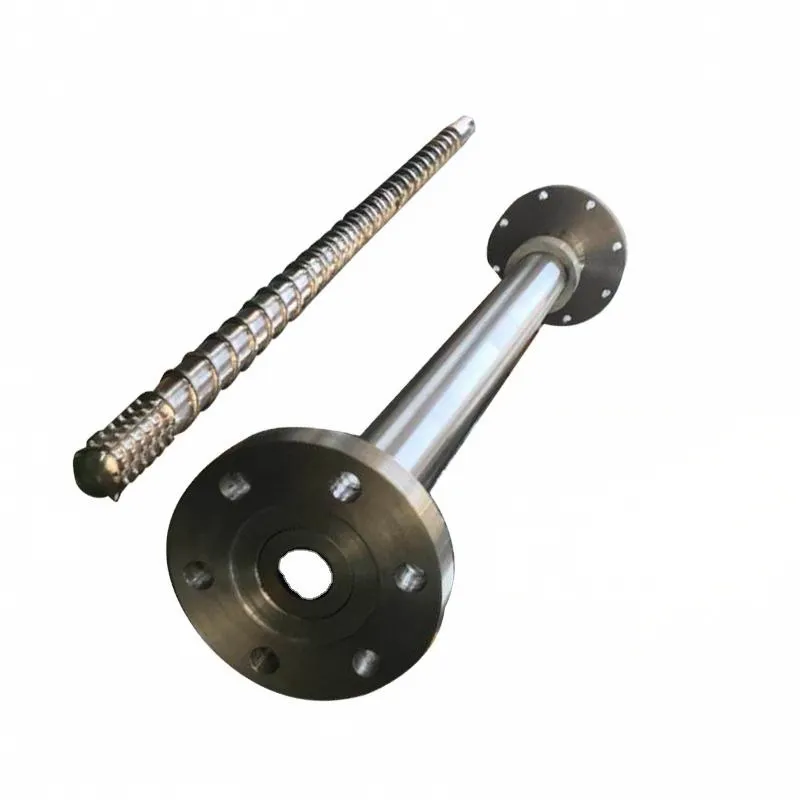
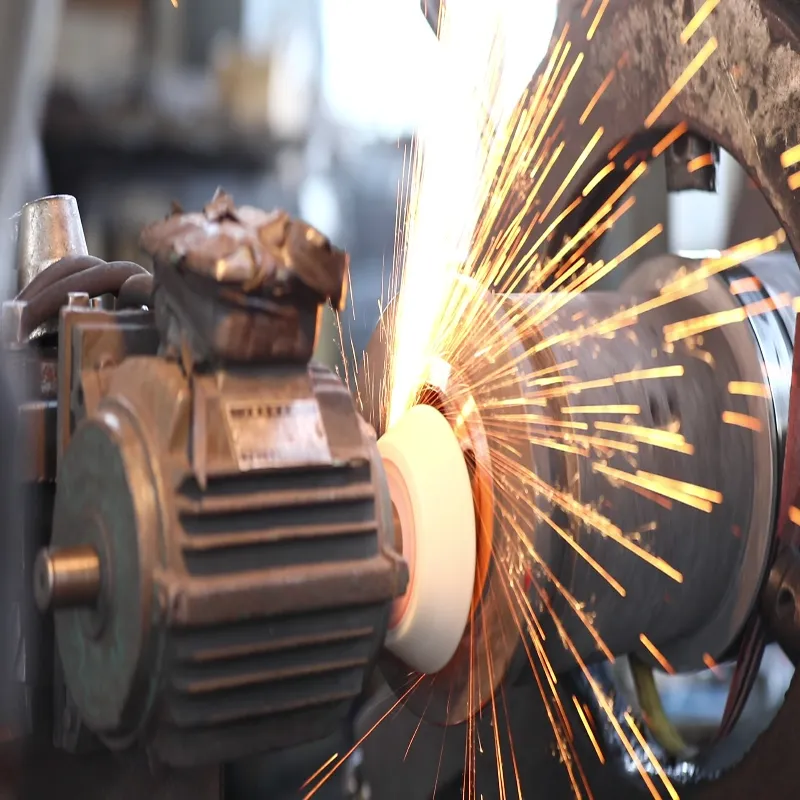
Precision machining of PE film extrusion screw barrels Screw barrel manufacturing and quality inspection

Kohandatud ühe kruviga tünn ja asenduslahendused

Erinevatel PE-kile ekstruuderitel on erinev kruvi läbimõõt, L/D suhe, ajami võimsus, küttekorraldus, ühendusmõõtmed ja tootmisvõimsus. Need erinevused muudavad seadmete sobitamise oluliseks kaalutluseks kohandatud ühe kruviga silindri ostmisel või olemasolevate ekstrusioonikomponentide asendamisel.

Nanhaiya pakub kohandatud ühe kruviga silindri tootmist, mis põhineb masina joonistel, originaalkomponentide näidistel ja tehnilistel kirjeldustel. Olenemata sellest, kas vajate täielikku kruvi ja silindri komplekti, individuaalset asenduskruvi või kohandatud silindrit, saab mõõtmeid ja konfiguratsiooni hinnata olemasoleva varustuse järgi.

Enne kohandatud tootmistellimuse kinnitamist tuleks üle vaadata järgmised tehnilised üksikasjad:

  • Ekstruuderi tootja ja masina mudel
  • Kruvi läbimõõt, L/D suhe ja surveaste
  • Töötlemismaterjal, sealhulgas LDPE, LLDPE või HDPE
  • Nõutav väljund ja kruvi töökiirus
  • Tünni mõõtmed, ühenduse struktuur ja küttetsoonid
  • Materjali klass, kõvadus ja pinnatöötlusnõuded
  • Olemasolevad tehnilised joonised, osade näidised või mõõtmete mõõtmised

Asenduskruvi silindri projektide puhul võib originaaljooniste või füüsiliste näidiste esitamine aidata vähendada mõõtemääramatust ja parandada seadmete ühilduvust. Spetsiaalsed kruvide geomeetriad, segamisektsioonid ja muud kohandatud struktuurid tuleks kinnitada tehnilise hindamise etapis.

Miks valida Nanhaiya oma PE-kileekstruuderi kruvitünni tarnijaks?

2014. aastal asutatud Nanhaiya on spetsialiseerunud plastide ekstrusioonirakenduste kruvide ja tünnide tootmisele. Üle 10-aastase tootmiskogemusega ettevõte pakub kohandatud komponente erinevateks ekstrusiooniprotsessideks, sealhulgas polüetüleenkile tootmiseks.

Nagu aühe kruviga tünni tootja ja tarnija, Nanhaiya keskendub seadmepõhisele tootmisele, materjalide valikule, pinnatöötlusele ja mõõtmete täpsusele. Meie tehniline meeskond saab üle vaadata masina joonised, olemasolevad komponendid ja töötlemisnõuded, et arutada sobivaid kruvide ja silindri konfiguratsioone.

Klientidele, kes hankivad uut PE-kileekstruuderi kruvisilindrit või otsivad asenduslahendust, toetab Nanhaiya tehnilist hindamist ja kohandatud tootmist vastavalt kinnitatud spetsifikatsioonidele. Võtke meiega ühendust oma seadme üksikasjadega, et arutada tootenõudeid ja küsida hinnapakkumist.

Tehniliseks hindamiseks ja pakkumiseks vajalik teave

Täpse hinnapakkumise saamiseks aÜhe kruviga silin PE-kile ekstrusiooniks, on kasulik anda üksikasjalikku teavet ekstrusiooniseadmete ja töötlemisrakenduse kohta. Järgmised üksikasjad võivad aidata meie meeskonnal hinnata vajalikke mõõtmeid, materjale ja kruvide konfiguratsiooni:

  • PE vaigu klass: LDPE, LLDPE või HDPE
  • Kile tüüp ja vajalik toodang
  • Ekstruuderi tootja ja masina mudel
  • Kruvi läbimõõt, L/D suhe ja surveaste
  • Kruvijoonised ja tünni mõõtmete joonised
  • Kruvi töökiirus ja temperatuuritingimused
  • Vajalik materjal ja pinnatöötlus
  • Tellimuse kogus ja kohaletoimetamise sihtkoht

Tehniliste jooniste puudumisel saab eelhindamiseks esitada ka selged fotod olemasoleva kruvi ja silindri kohta koos mõõdetud mõõtudega. Asendusprojektide puhul võib teave praeguste ekstrusiooniprobleemide kohta, nagu ebastabiilne väljund, liigne kulumine või töötlemise ebaühtlus, aidata tuvastada asjakohaseid tehnilisi nõudeid.

Pärast esitatud teabe ülevaatamist saab Nanhaiya arutada sobivat tootmiskonfiguratsiooni, materjalivalikuid, tehnilisi spetsifikatsioone ja projekti pakkumist. Lõplik hinnakujundus ja tarnekord tuleks kinnitada vastavalt tegelikele tellimuse nõuetele.

Korduma kippuvad küsimused

1. Milliseid materjale saab PE-kile ekstrusiooniprotsessi jaoks kasutada ühe kruviga silindrisse?

PE-kile ekstrusiooniks mõeldud ühe kruvisilindri saab konstrueerida erinevate polüetüleenmaterjalide, sealhulgas LDPE, LLDPE ja HDPE töötlemiseks. Kruvi geomeetria ja töötlemise konfiguratsioon tuleks valida vastavalt vaigu klassile, sulamisomadustele ja kile tootmisnõuetele.

2. Kas Nanhaiya saab valmistada erinevate PE-kileekstruuderite jaoks kohandatud kruvivaate?

Jah. Nanhaiya pakub kohandatud ühe kruviga tünni tootmist vastavalt ekstruuderi mudelitele, kruvide mõõtmetele, L / D suhtele, töötlemismaterjalidele ja tootmisnõuetele. Masina jooniseid, originaalkomponentide näidiseid või üksikasjalikke mõõtmisi saab kasutada tehniliseks hindamiseks enne tootmist.

3. Millist teavet on vaja PE-kileekstruuderi kruvisilindri hinnapakkumise saamiseks?

Esitage ekstruuderi mudel, kruvi läbimõõt, L / D suhe, PE materjali klass, nõutav kogus ja tehnilised joonised, kui need on saadaval. Olemasolevad kruvide ja silindri fotod, mõõtmete teave ja töötingimused võivad samuti aidata meie meeskonnal hinnata vajalikke tehnilisi andmeid ja koostada hinnapakkumist.

4. Milliseid materjale ja pinnatöötlusi on võimalik kasutada PE-kile ekstrusioonikruvi tünnide jaoks?

38CrMoAlA on üks võimalikest materjalidest kruvide ja tünnide valmistamiseks. Olenevalt rakendusest saab hinnata ka nitridimist, kroomimist ja bimetallilisi kulumiskindlaid lahendusi vastavalt töötlemistingimustele ja tehnilistele nõuetele.

5. Kuidas valida LDPE-, LLDPE- või HDPE-kile tootmiseks õige kruvikujundus?

Kruvide disain sõltub vaigu omadustest, sulamisvoolu käitumisest, ekstrusioonitemperatuurist, kruvi kiirusest, nõutavast väljundvõimsusest ja kile tootmistingimustest. Konkreetse PE-kile ekstrusiooniliini jaoks sobiva konfiguratsiooni määramiseks tuleks arvestada kruvi läbimõõtu, L/D suhet, surveastet ja kanali geomeetriat koos.

6. Kas Nanhaiya saab olemasolevate näidiste põhjal toota asenduskruvitorusid?

Jah. Nanhaiya saab hinnata asenduskruvitorusid olemasolevate näidiste, tehniliste jooniste või üksikasjalike mõõtmete põhjal. Enne valmistamist tuleb kinnitada olulised spetsifikatsioonid, nagu kruvi läbimõõt, silindri ava, ühenduse mõõtmed, kogupikkus ja sobiv vahekaugus.

7. Kuidas pikendada PE-kile ekstrusioonikruvi silindri kasutusiga?

Õige materjali valik, sobiv pinnatöötlus, õiged töötemperatuurid ja regulaarne seadmete hooldus võivad aidata pikendada kruvisilindri kasutusiga. Samuti on oluline vältida saastunud toorainet, ebatavalisi töötingimusi ja liigset kulumist. Materjal ja kulumiskaitse tuleks valida vastavalt tegelikule töötlemiskeskkonnale.

8. Mis on kohandatud PE-kile ekstrusioonikruvi silindri tootmise teostusaeg?

Tootmisaeg sõltub toote spetsifikatsioonidest, materjali valikust, töötlemisnõuetest ja praegusest tootmisgraafikust. Olemasolevate tootmisprognooside põhjal võib standardmudelitel kuluda umbes 15 päeva, kohandatud toodete puhul aga umbes 45 päeva. Tegelik tarneaeg tuleks kinnitada pärast jooniste ja tellimisnõuete ülevaatamist.

Saada päring
Kontaktinfo
Tere tulemast meie kodulehele! Meie toodete või hinnakirja kohta päringute korral jätke meile oma e-kiri ja me võtame teiega ühendust 24 tunni jooksul.
X
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega. Privaatsuspoliitika
KeelduNõustu