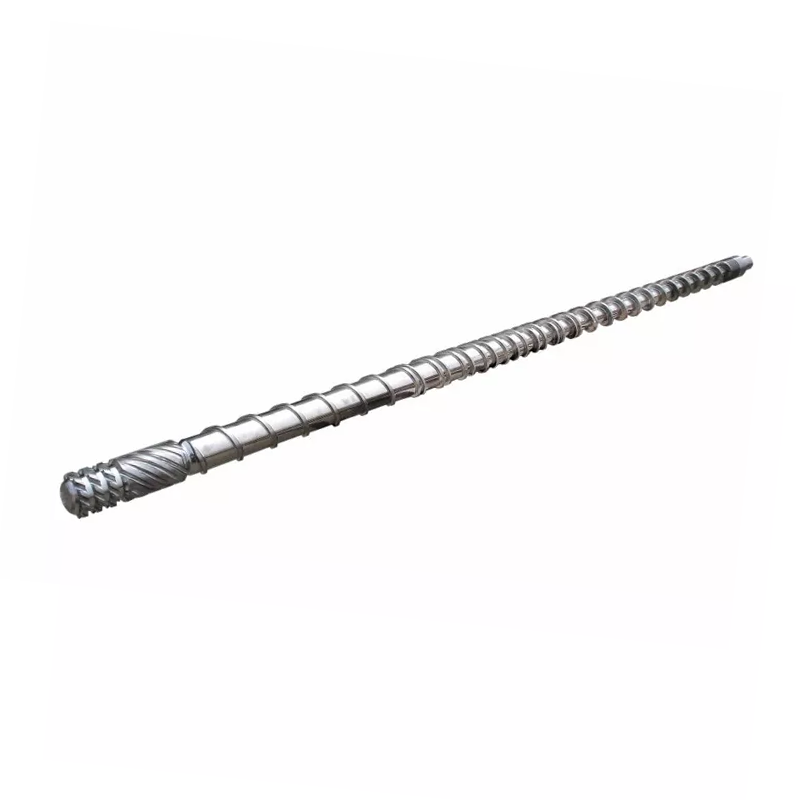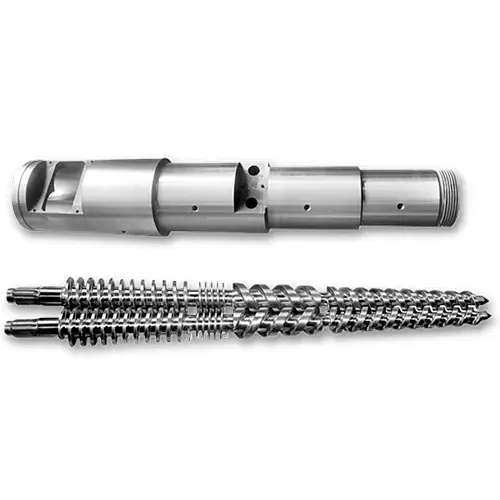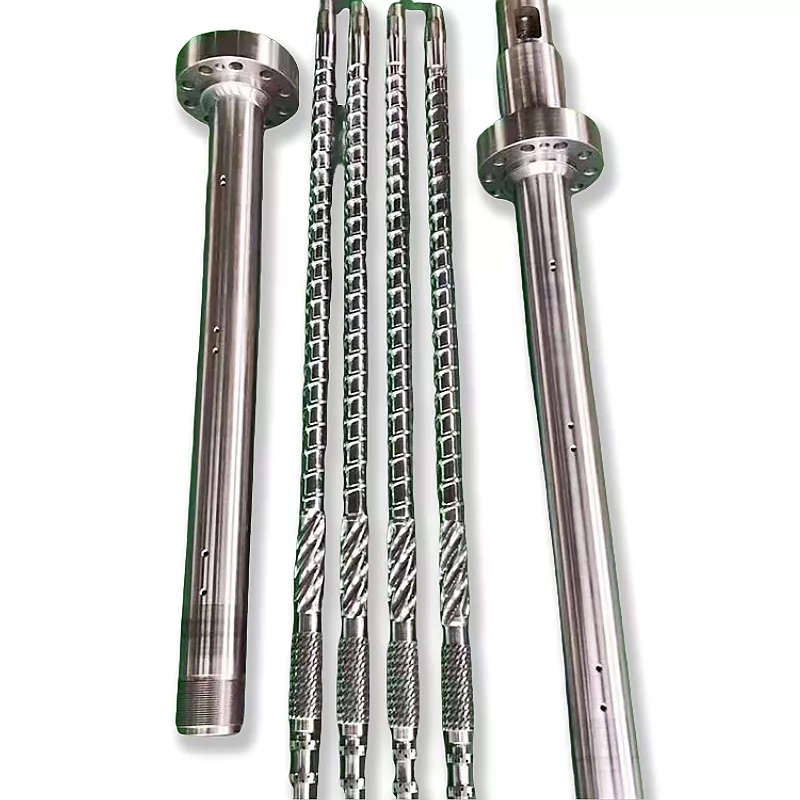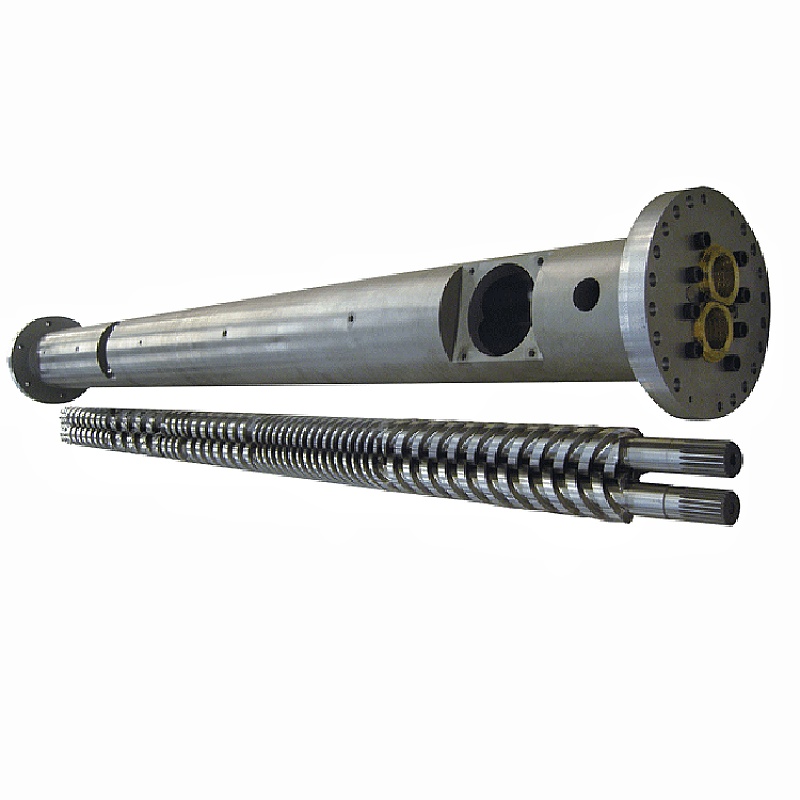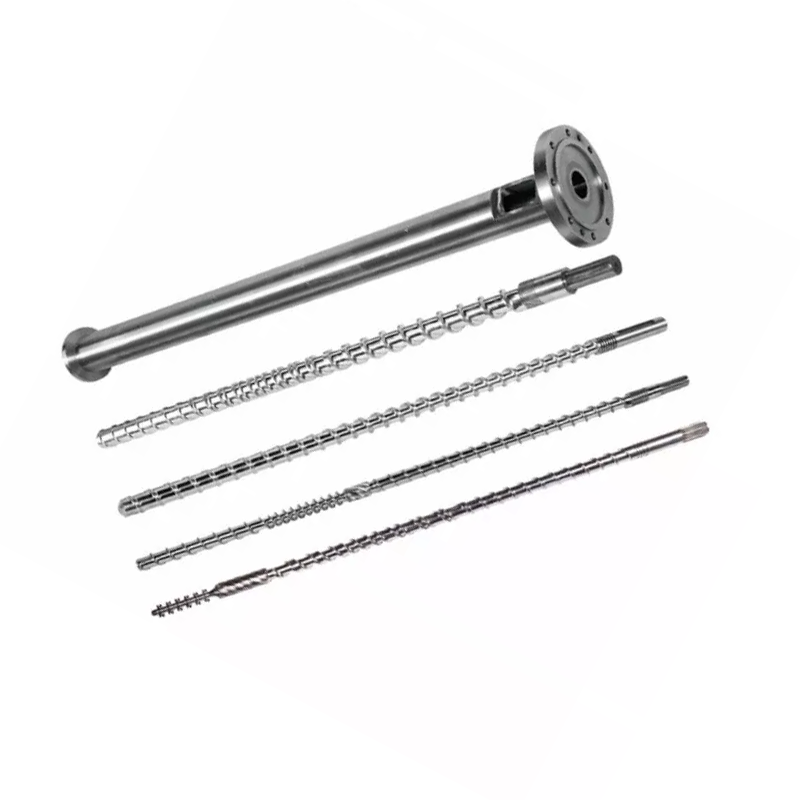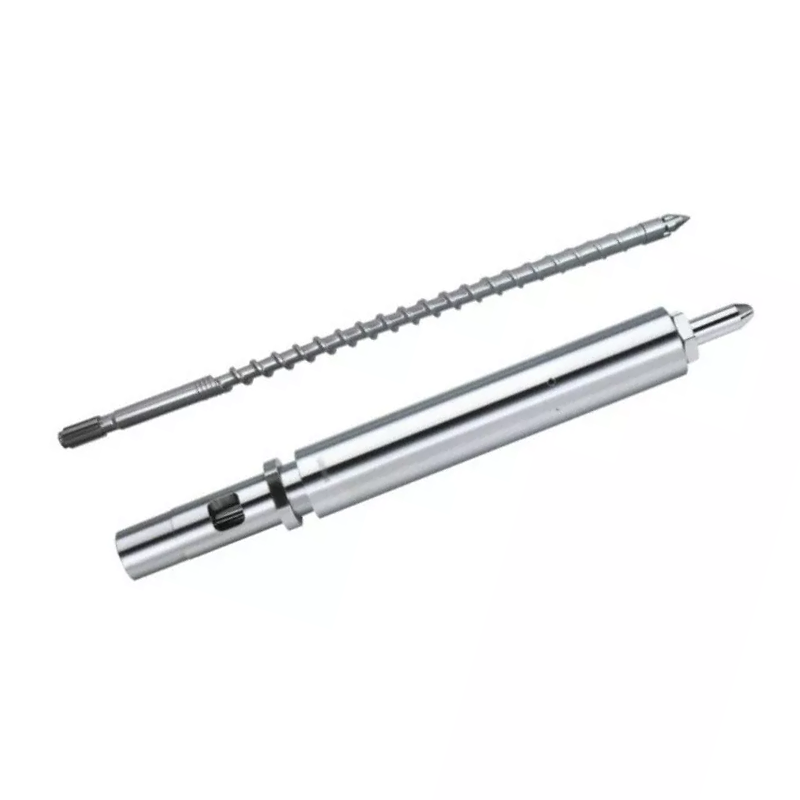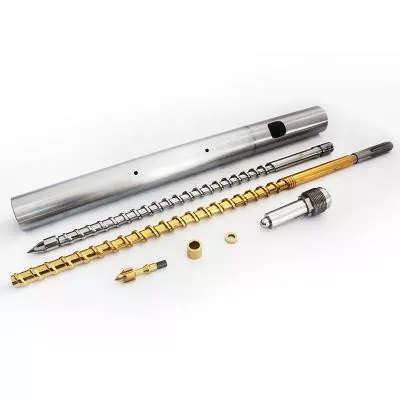
Sinusurvevalu kruvi silindermäärab sulamiskvaliteedi, löögi konsistentsi ja tsükliaja. Allpool: kuidas valida vaigu geomeetriat ja pinnatöötlust, kuidas komplekti hooldada ja kuidas tuvastada defekti kruvi, silindri või kontrollrõngani, selle asemel et seda masina seadistuste kaudu taga ajada. Meie nitriditud 38CrMoAlA sissepritsekruvid kannavad 0,5–0,8 mm nitridkihti 950–1050 HV juures, sobivad PE, PP, PS ja ABS-iga ning käsitsevad kuni 30% klaaskiudu. Pärast seda või söövitava vaigu puhul tuleb ava kõvasulamist pihustada kuni 62 HRC. Kui väljund langeb ja tsüklid venivad, lugege enne mõne muu seadepunkti puudutamist veaotsingu tabelit.

Mis on survevalu kruvi silinder?
Kruvi ja tünn moodustavad survevalumasina plastifitseeriva üksuse. Üheskoos võtavad nad punkrist tahked graanulid, sulatavad need, segavad ühtlaseks sulatiseks, doseerivad täpse ampsu ja süstivad selle haavli vormi. Kõik teie masina toodetud osad läbivad seda paari.
Vormimasinad vahetavad otsikuid, häälestavad vorme ja reguleerivad temperatuure nädalaid, enne kui nad plastifitseerimisseadet vaatavad. See järjekord on tagurpidi. Kui kruvi või silinder kulub, ei too ükski kontrolleri seadeväärtus protsessi tagasi.
Kruvi roll plastifitseerimisel
Kruvi teeb suurema osa sulamisest, mitte aga küttekehadega. Tünnisoojus aitab kaasa, kuid domineeriv sulamismehhanism onnihkekuumus: kruvi tõmbab polümeeri vastu kuuma tünni seina ja hõõrdumine tekitab soojust materjali enda sees. Seetõttu muudab kruvi geomeetria sulamistemperatuuri isegi siis, kui teie seadepunktid ei liigu.
Kruvi mõõdab ka lööki. See pöörleb plastifitseerimiseks, tõmbub tagasi, kui sula koguneb otsa ette, seejärel peatub. Kaugus, mille see sisse tõmmatakse, on teie löögi suurus. Mis tahes sula, mis lekib tagasi lendudel või kontrollrõngast mööda, rikub selle mõõtmise.
Lõpuks kruvi süstib. See lõpetab pöörlemise ja liigub edasi nagu kolb, sundides sulamist läbi düüsi. See kahekordne roll, pöörlev ja edasi-tagasi liikuv, eraldab sissepritsekruvi ekstrusioonikruvist.
Tünni roll soojusülekandes ja soojuse piiramises
Tünn on soojendusega avaga täppissurveanum. See sisaldab süstimisrõhku, kannab ribadest soojust polümeeri ja loob kõva seina, mille vastu kruvi materjali lõikab.
Selle ava peab jääma ümaraks, sirgeks ja mõõtmetelt tihedaks. Kui ava kulub liiga suureks, suureneb kruvi lennu ja tünni seina vaheline lõtk. Seejärel lekib sulam edasi lendude kohal tagasi ja plastifitseerimise kiirus langeb.
Tünniküte on tsoneeritud, tavaliselt etteande, kompressiooni ja mõõtmise, igaühel oma kontroller ja termopaar. Ühes tsoonis triiviv termopaar võib materjali küpsetada kuid, samal ajal kui ekraani näit on normaalne.
Kuidas kruvi ja tünn süsteemina koos töötavad
Need kaks osa toimivad sobitatud paarina ja paari kirjeldav number onradiaalne kliirens: pool silindri ava läbimõõdu ja kruvi lennu läbimõõdu erinevusest.
Kliirens on disainilt väike. Tööstusharu rusikareegel uue komplekti puhul on ligikaudu 0,001 tolli vaba ruumi külje kohta iga tolli kruvi läbimõõdu kohta. 60 mm (umbes 2,36 tolli) kruvil maandub see 0,06 mm lähedale külje kohta. Teie ehitusjoonis on autoriteetne ja see peaks alati olema number, mille vastu kontrollite.
See väike vahe teeb reaalset tööd. See sunnib polümeeri mööda libisemise asemel vastu tünni seina nihkuma. Kahekordne kliirens ja lõikamine nõrgeneb, sulamine aeglustub, väljund langeb ja masin püüab kompenseerida soojust, mida ta ei peaks vajama.
Üksnes ühe osa väljavahetamine parandab harva kulunud paari. Uus kruvi kulunud tünni sees taastab vaid poole kaotatud kliirensist ja mittevastavus kulutab uut osa kiiremini kui peaks.
Survevormimiskruvi anatoomia
Tavaline sissepritsekruvi jaguneb kolmeks tsooniks pluss otsakomplekt. Igal tsoonil on oma ülesanne ja igaüks neist ebaõnnestub äratuntaval viisil.
| Tsoon | Kanali sügavus | Töö | Kuidas ebaõnnestumine välja näeb |
|---|---|---|---|
| Sööda | Sügav | Võtke graanulid sisse, viige need edasi | Sild, nälgimine, ebakorrapärane sööt, ebajärjekindel taastumine |
| Tihendamine (üleminek) | Madaldav | Tihendage ja sulatage polümeer vastu tünni seina | Lahutab, seguneb halvasti, see tsoon kulub esimesena |
| Mõõtmine | Madal | Homogeniseerige ja pumbake ühtlane sulam | Laskude kõikumine, temperatuuri hüpped |
| Otsa- ja kontrollrõngas | — | Tihendage süstimise ajal tagasivoolu vastu | Laske suuruse triiv, lühikesed löögid, padja kadu |
Söödatsoon
Sügavad kanalid haaravad graanulid punkri kurgust ja liigutavad neid tahkete ainetena edasi. See tsoon ei sula eriti. See annab edasi.
Söödaprobleemid maskeeruvad sulamisprobleemidena. Kui graanulid silduvad kurku või söödaosa läheb liiga kuumaks ning graanulid pehmenevad ja kleepuvad varakult, jääb kruvi nälga. Taastumisaeg muutub ja löögi suurus järgneb. Enne geomeetria süüdistamist kontrollige toitetoru jahutust.
Kompressiooni (ülemineku) tsoon
Kanal muutub sellel lõigul madalamaks. See madalik pigistab polümeeri vastu kuuma tünni seina ja tekitab nihkesoojuse, mis sulab.
Kompressioonitsoon on koht, kus kulumine koondub. Siin on rõhk tipptasemel ja abrasiivsed täiteained jahvatatakse siin kõige tugevamini. Kui mõõdate kulunud kruvi, leiate siit kõigepealt numbrid.
Mõõtmistsoon
Madalad, püsiva sügavusega kanalid homogeniseerivad sulatise ja pumpavad seda ühtlase rõhu all edasi. See tsoon määrab kaadri järjepidevuse.
Mõõtmistsooni kulumine ilmneb löögi varieerumisena ja sulamistemperatuuri tõusuna samadel seadeväärtustel. Kruvi töötab sama materjali liigutamiseks rohkem.
Kruviotsik, kontrollrõngas ja tagasilöögiklapp
Kontrollrõngasõlm, mida mõnikord nimetatakse ka tagasilöögiklapiks, väärib rohkem tähelepanu, kui see saab. See istub kruvi otsas ja teeb ühte ülesannet: sissepritse ajal see tihendub, nii et sulam läheb vormi, mitte tagasi kruvi üle.
Kui see lakkab sulgemast, näete võtte suuruse varieerumist, lühikesi kaadreid ja kaduvat pehmendust. Vormijad veedavad nädalaid, et reguleerida sissepritserõhku, hoidmisaega ja temperatuuri. Ükski neist ei tööta, sest sulatis põgeneb kulunud rõngast tahapoole.
Kolm signaali osutavad konkreetselt kontrollrõngale. Padi on löögiti erinev, mitte ei jää konstantseks. Laske kaal triivib, samal ajal kui masin teatab normaalsest taastumisest. Ja korratav protsess muutub äkitselt ebakorrapäraseks, ilma vaigu või sätte muutumiseta.
Võtmekruvi geomeetria parameetrid
Neli numbrit kirjeldavad süstimiskruvi. Mõistke neid ja tarnija hinnapakkumine ei ole enam must kast.
L/D suhe: definitsioon, valem ja soovitatavad väärtused vaigu järgi
L/D suheon kruvi tööpikkus jagatud selle välisläbimõõduga. Laiusest 22 korda pikema kruvi L/D on 22:1. Valem on lihtsalt L jagatud D-ga ja suhe skaala suurust: 50 mm kruvi 22:1 juures on 1100 mm tööpikkusega.
L/D kontrollib, kui palju ruumi kruvil sulamiseks, segamiseks ja homogeniseerimiseks on. Pikem annab suurema sulamisvõime ja parema segunemise. Lühem annab lühema viibimisaja, mis kaitseb kuumustundlikke vaikusid.
Sissepritsekruvid on lühemad kui ekstrusioonikruvid. Kruvi valmistab ette ühe lasu korraga, mitte ei pumpa pidevalt ja materjal istub laskude vahel tünnis. sisseL/D suhtega survevaluPraktikas jääb enamik masinaid vahemikku 18:1 kuni 25:1, üldotstarbeliste masinate puhul on 20:1 kuni 22:1 tavaline.
Kuumustundlikud vaigud, nagu PVC, eelistavad lühemat otsa, nii et materjal kulutab vähem aega kuumalt. Põhjalikku sulatamist vajavad tehnilised plastid eelistavad pikemat otsa. Meie L/D suhte juhend hõlmab põhjalikult kompromisse.
Surumissuhe: kuidas see mõjutab nihkekuumust ja sulamise kvaliteeti
Kompressiooniastevõrdleb kanali sügavust etteandetsoonis kanali sügavusega mõõtmistsoonis. Doseerimiskanalist kolm korda sügavama etteandekanaliga kruvi surveaste on 3:1.
Surveaste määrab, kui kõvasti kruvi materjali töötab. Suurem kokkusurumine tähendab rohkem nihkejõudu, rohkem mehaanilist kuumust ja agressiivsemat sulamist. Madalam kokkusurumine kohtleb polümeeri õrnalt.
Sobitage see vaiguga, mitte suurema numbri eelistusega. Madala viskoossusega polüolefiinid vajavad puhtaks sulamiseks positiivset nihkejõudu. Kuumustundlikud vaigud, nagu PVC, PC ja POM, lagunevad nihkejõu mõjul, mille tõttu PE kehitaks õlgu. Meie tihendusastme juhend töötab läbi vahemike.
Lennusügavus, kanali laius ja nende mõju väljundile
Surveaste on suhe ja kaks sama suhtega kruvi võivad käituda erinevalt. Absoluutsed sügavused on olulised.
Sügav doseerimiskanal liigutab ühe pöörde kohta rohkem materjali, suurendades plastifitseerimiskiirust, kuid see seguneb vähem põhjalikult ja annab vähem ühtlase sulandi. Madal doseerimiskanal seguneb paremini ja tagab ühtlasema temperatuuri väiksema võimsusega pöörde kohta.
Lennu laius ja spiraali nurk mõjutavad transpordi efektiivsust ja materjali nihket lennu maandumisel. Need on disaini üksikasjad, mille määrate, kirjeldades oma protsessi kruvide projekteerijale, mitte numbrid, mida peaksite tabelist valima.
Kruvi läbimõõdu ja kuuli suuruse suhe
Kruvi läbimõõt määrab masina löögivõime. Suurem kruvi nihutab edasiliikumise millimeetri kohta rohkem mahtu, nii et see annab suurema löögi.
Praktiline reegel on mugavusrihm, mitte range piir. Tehke lask, mis kasutab väikese osa tünni mahust ja materjal istub tünnis liiga kaua, läbides kuumust ja lagunedes. Töötage peaaegu täisvõimsusel ja kaotate ühtlaseks pakkimiseks vajaliku polstri.
Enamik vormijaid sihib lasu kuskile tünni kasutusulatuse keskele. Kui teie osa asub väljaspool seda riba, on õige kinnitus erinev kruvi läbimõõt, mitte raskem masina seadistus.
Siin on meie avaldatud mõõtmete tabel, mis näitab, kuidas löökvõimsus jälgib kruvi ja silindri suurust kogu meie ehitatud vahemikus. Kasutage seda oma masina asukoha leidmiseks või tarnija pakutava läbimõõdu kontrollimiseks.
| Lask (g) | Kruvi Ø × pikkus (mm) | Tünni Ø × pikkus (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250-500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300-2500 | Φ170 × 3415 | Φ317 × 3380 |
Kaks asja, mida sellest välja lugeda. Laskevõime kasvab läbimõõduga, nagu füüsika nõuab. Ja tünni välisläbimõõt kasvab koos sellega, mistõttu suurem kruvi pole kunagi tasuta uuendus: see on erinev masina suurusklass.
Survevormimiskruvide tüübid: millist neist vajate?
Viis kruviperekonda katavad peaaegu iga süstimisrakenduse. Õige sõltub teie vaigust ja sellest, mida teie osa nõuab.
| Kruvi tüüp | Mida see teeb | Parim jaoks | Nõrkus |
|---|---|---|---|
| Üldotstarbeline (GP) | Üks lend, kolm standardtsooni | PE, PP, PS, ABS, enamik tarbevaikusid | Kompromissi geomeetria; võitleb nõudlike vaikudega |
| Barjäär | Teine lend eraldab tahke voodi sulamisbasseinist | Parem sulamine, suurem väljund, sulamistundlikud osad | Maksab rohkem; overkill on lihtne vaigud |
| Segamine / segamine | Lisab Maddocki või pin segamise sektsioonid | Värvi põhisegu, täidetud segud, triibutundlikud osad | Täiendav lõikamine; vale kuumustundlike vaikude jaoks |
| Ventilatsiooniga (kaheastmeline) | Dekompressioonitsoon pluss õhutusava eemaldab lenduvad ained | Hügroskoopsed vaigud, mille kuivatamine on ebapraktiline | Kompleksne; ventilatsiooniava võib mittevastavuse korral ilastada |
| PVC-spetsiifiline | Madal kokkusurumine, poleeritud pinnad, surnud laigud puuduvad | Jäik ja painduv PVC | Eesmärgiks ehitatud; mitte üldotstarbeline kruvi |
Üldotstarbeline (GP) kruvi: kõige tavalisem, parim?
GP kruvi on kompromiss ja hea. See töötab PE, PP, PS ja ABS vastuvõetavalt, mis hõlmab enamikku kaupade vormimist. Masinaehitajad tarnivad selle standardvarustuses, kuna see on kõige turvalisem vaikeseade, kui nad ei tea, mida te käivitate.
Kompromiss maksab teile, kui vaik muutub nõudlikuks. Klaasiga täidetud nailoni GP-kruvi kulub kiiresti. GP-kruvi jäigal PVC-l halvendab materjali. GP-kruvi, mis surutakse maksimaalse väljundi saavutamiseks õhukeseseinalisele osale, tagab sulamise. Kui mõni neist kirjeldab teie protsessi, tasub spetsiaalselt ehitatud kruvi end ära ainuüksi vanarauaga.
Tõkkekruvi: parem sulami eraldamine ja homogeensus
Tõkkekruvi lisab teise lennu läbi sulamistsooni. See lend eraldab ülejäänud tahked graanulid füüsiliselt juba moodustunud sulatisest ja hoiab tahked ained surutuna vastu kuuma tünni seina, kus need sulavad.
Ilma tõkketa peituvad tahked osakesed sulamisbasseini sees, seinast isoleeritult ja võivad kuni düüsini sulamata kujul ellu jääda. Ühega lõpeb sulamine täielikumalt ja ühtlasemalt.
Tasu on parem sulandi ühtlus sama või suurema väljundi juures, mis väljendub vähema sulamisainete arvu, rangema laskmise kontrolli ja laiema protsessiaknana. Õhukeseseinalisi pakendeid, optilisi osi või muud sulamistundlikku materjali kasutavad vormijad peaksid seda nime järgi küsima.
Segamis- / segamiskruvi: täidetud ja värviliste põhisegu materjalide jaoks
Segamiskruvid lisavad spetsiaalse segamisosa, tavaliselt otsa lähedal. Maddocki sektsioonid sunnivad sulama läbi kitsaste pilude, purustades sulamata osakesed nihkega. Pinmikserid jagavad ja kombineerivad voolu, jaotades värvi ja täiteaine.
Kasutage seda juhul, kui värvitriibud on kvaliteediprobleemid, kui põhisegu dispersioon on oluline või kui täiteaine jaotus suurendab osa jõudlust. Kompromissiks on lisatud nihkejõud, mis muudab segamisektsioonid valeks valikuks kuumustundlike vaikude jaoks, mis on juba oma lagunemispiiri lähedal.
Ventilatsiooniga/gaasi eemaldamise kruvi: hügroskoopsete vaikude jaoks
Ventilatsiooniga kruvi töötab kahes etapis. Esimene etapp sulab, seejärel kanal süveneb järsult, langetades sulamisrõhu silindrisse lõigatud õhutusava nulli lähedale. Niiskus ja lenduvad ained pääsevad sealt välja, sageli vaakumi all. Teises etapis survestatakse seejärel sulatis süstimiseks uuesti.
See toimib hügroskoopsete vaikude puhul, mille kuivatamine on ebapraktiline või ebausaldusväärne. Sellega kaasneb ka risk: kui kaks etappi ei sobi kokku, surub ventilatsiooniavast gaasi asemel välja sula. Ventilatsioonikruvi ja tuulutustoru peavad olema koos projekteeritud, mistõttu on need komplektina ette nähtud, mitte juhuslikult tagantjärele paigaldatud.
PVC-spetsiifiline kruvide disain: miks standardkruvid PVC-ga ebaõnnestuvad
Jäik PVC karistab tavalist kruvi korraga kahel viisil. See laguneb nihke all, vabastades vesinikkloriidi, mis seejärel korrodeerib terast, mille vastu see istub. Kahjustused algavad enne, kui operaator defekti näeb.
PVC-kruvi vastab mõlemale ohule. Madal kokkusurumine hoiab nihke õrnana. Poleeritud pinnad ja surnud punktideta geomeetria takistavad materjali seiskumist ja küpsemist. Komplekt vajab peaaegu alati pinnatöötluses korrosioonikindlust, mitte ainult kulumiskindlust. MeiePVC kruvisilindri juhikhõlmab keemiat ja meiekoonilised kahe kruviga tünnidserveeri PVC-d ekstrusiooni poolel.
Kuidas valida vaigu jaoks õige kruvitünn
Vaigu valik mõjutab kõiki teisi otsuseid lehel: geomeetria, teras ja pind. Lugege tabelit, seejärel lugege selle all olevaid märkmeid, sest märkmed kannavad hoiatusi.
| Vaik | Tüüpiline L/D | Tüüpiline tihendusaste | Kruvi tüüp | Erimärkused |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP või barjäär | Andestav. Vajab puhtaks sulamiseks positiivset nihkenihet |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Madala viskoossusega, sulab kergesti. Õrn segamine HIPS-il |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP või barjäär | Amorfne. Vaadake nihkekuumust, triibud on kergesti nähtavad |
| PC ja insenerplastid | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Barjäär või GP, madal nihkejõud | Kõrge sulamistemperatuur, kitsas aken. Pikem L/D, õrn kokkusurumine |
| PVC jäik | 18:1 – 20:1 | 1,6:1 – 2,5:1 | PVC-spetsiifiline | Korrosioonikindlus ei ole valikuline. Lühike viibimisaeg |
| PVC painduv | 18:1 – 20:1 | 2,0:1 – 2,8:1 | PVC-spetsiifiline | Rohkem andestav kui jäik, siiski söövitav |
| PET (toorikud) | 20:1 – 24:1 | Madal, täpne mõõtmine | Eesmärgiks ehitatud PET | Kuivatage või halvendage. Madal nihkejõud, minimaalne elukoht, poleeritud pinnad |
| POM (atsetaal) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, madal nihkejõud | Ülekuumenemisel laguneb järsult. Täpne temperatuuri reguleerimine |
| Klaasiga täidetud / abrasiivne | Alusvaigu kohta | Alusvaigu kohta | Aluse tüüp + kõva pind | Geomeetria järgib alusvaiku. Thepinnaleon see, mis muutub: minna bimetalliks |
Kuidas seda tabelit kasutada:need on tüüpilised avaldatud vahemikud ja lähtepunktid, mitte spetsifikatsioonid. Teie masin, teie hinne, teie osa ja teie väljund muudavad numbreid. Kruvidisainer kinnitab lõpliku geomeetria teie tegeliku protsessi suhtes. Ärge kunagi tellige üldisest tabelist ilma selle vestluseta.
PP ja PE: poolkristalliline, mõõdukas nihkejõud
Polüolefiinid on lihtne juhtum. Nad taluvad nihket, sulavad laia akna kohal ja andestavad perearsti kruvi. Mõõdukas kuni suurem kokkusurumine toimib hästi, sest need madala viskoossusega vaigud vajavad puhtaks sulamiseks positiivset nihkejõudu, mitte poolsulanult läbi libisemist.
Suruge väljund tugevalt õhukestele seintele ja tõkkekruvi teenib oma kulud, pakkudes sama kiirusega täielikumat sulamist.
ABS ja PS: amorfne, jälgige nihkekuumust
Amorfsed vaigud pigem pehmenevad teatud vahemikus kui sulavad teravas punktis. PS töötab madala survega, sest see sulab nii kergesti. ABS vajab rohkem hoolt: lagunemisel ilmnevad triibud ja laigud ning tavaliselt on põhjuseks nihkekuumus.
Kui ABS-osadel on triibud ja teie seadeväärtused näevad õiged, kahtlustage nihket enne, kui kahtlustate kuivatit. Kuumatundliku amorfse vaigu agressiivne surveaste tekitab ise defekte.
Arvuti ja tehnilised plastid: kõrge temperatuur, pikem L/D
PC, nailon, PBT ja nende sugulased sulavad kõrgelt ja lagunevad sellest kõrgemal. Need vajavad põhjalikku sulatamist, mis põhjendab pikemat L/D-d, kuid karistavad ka viibimisaega, mis vaidleb sula suures tünnis hoidmise vastu.
Eraldusvõime on pikem L/D õrna kokkusurumisega ja õige suurusega võttega. Muutke arvutis vale mõõt ja materjal tsirkuleerib kuumuses, kuni see muutub kollaseks, olenemata sellest, kui hea kruvi on.
PVC jäik ja painduv: kriitiline korrosioonikindlus
Kõik ülaltoodud PVC kohta kehtib valiku kohta. Jäik PVC asub nii L/D kui ka kokkusurumise madalamal otsal, sest aeg ja nihkejõud on mõlemad vaenlased. Pinnatöötlus peab olema vastupidav korrosioonile, mitte ainult hõõrdumisele, ja see muudab sulami valikut bimetallist tünni sees.
PET ja POM: madal nihkejõud, täpne temperatuuri reguleerimine
PET on hügroskoopne. Sulamisvesi hüdrolüüsib polümeeri ahelaid, vähendab sisemist viskoossust ja jätab toorikud rabedaks ja häguseks, samal ajal kui masin näib töötavat hästi. Kuivatage vaik korralikult, töötage väikese nihkejõuga, hoidke elukohta lühikesena ja määrake poleeritud pinnad, et sadestusi ei tekiks.
POM talub tavalist kokkusurumist, kuid laguneb ülekuumenemisel järsult ja selle lagunemissaadused on ohtlikud. Temperatuurikontroll ja viibimisaja distsipliin on tähtsamad kui nutikas geomeetria.
Klaasiga täidetud ja abrasiivsed materjalid: 30% liin
Siin on lehe kõige selgem reegel ja see on number, mitte tunne.Klaaskiud kuni 30%: sellega saab hakkama nitriditud 38CrMoAlA komplekt.Valmistame ja hindame oma nitriditud sissepritsekruvid täpselt selle jaoks, karastatud ja karastatud ning seejärel gaasnitreeritud 0,5–0,8 mm korpuseni 950–1050 HV juures.
Üle 30% klaasi või peal mineraalse täiteaine ja leegiaeglustiga peab pind muutuma.Nitreeritud korpus on difusioonikiht ja abrasiivne täiteaine lõikab selle läbi palju varem, kui selle all olev teras väärib.
See on siis, kui abimetallist kruvi silinderlakkab olemast uuendus ja muutub õigeks spetsifikatsiooniks: kõvasulam pihustas täisringi ümber ava kulumistsooni, viies sisemise kõvaduse 62 HRC-ni. Geomeetria järgib endiselt alusvaiku. Muutub ainult pind. Meiebimetalliline vs nitreeritud juhendtöötab kululoogika kaudu.
Tünnitüübid, materjalid ja pinnatöötlused
Tünn ei ebaõnnestu dramaatiliselt. See avaneb vaikselt ja võtab teie väljundi endaga kaasa. Materjal ja pind määravad, kui kaua see aega võtab.
Standardne nitreeritud terasest tünn: rakendused ja piirangud
Nitreerimine hajutab lämmastiku terase pinnale, moodustades kõva korpuse. Me gaasnitriidime oma 38CrMoAlA sissepritsekruvid temperatuuril 500–560 °C, tekitades 0,5–0,8 mm paksuse nitriidikihi 950–1050 HV juures. See suurendab kulumiskindlust 30–40% võrreldes töötlemata terasega.
Alusteras on kõigepealt karastatud ja karastatud, mis tõstab nihkekulumiskindlust iseenesest 50%. Need kaks etappi koos annavad mittesöövitavate vaikude (nt PE ja PP) kasutuseaks ligikaudu 10 000–20 000 tundi.
Selle piir on korpuse sügavus. Kui hõõrdumine lõikab läbi nitriidikihi, kulub selle all olev pehmem südamik kiiresti. Klaaskiuga tugevdatud ühendite nitriditud sissepritsekruvid hindame kuni 30% (näiteks PA pluss klaaskiud). Sellest kõrgemal või söövitavatel vaikudel on nitreeritud ümbris parem ja pind peab muutuma.
Bimetallist tünn: ehitus, maksumus ja millal see ära tasub
Bimetallist tünn hoiab legeerterasest korpust ja sulatab avasse eraldi kulumissulami. Oma tünnidele pritsime kõvasulamit ümber ava kulumistsooni täisringi, viies sisemise kõvaduse 62 HRC-ni.
See on teistsugune kaitse nitriidi eest. Nitreeritud korpus on difusioonikiht, mida mõõdetakse millimeetri murdosades. Pihustatud või sulatatud sulamist ava on erineva metalli kiht ja abrasiivne täiteaine peab sellest kõigest läbi pääsema.
Sulam valitakse ohu järgi. Karbiidirikkad ja volframkarbiidi pinnad on vastupidavad klaasist ja mineraalsetest täiteainetest tulenevale hõõrdumisele. Niklit sisaldavad sulamid on vastupidavad PVC ja leegiaeglustavate ühendite korrosioonile. Valige vale sulam ja olete maksnud bimetallist tünni eest, mis lahendab vale probleemi.
See tasub end ära alati, kui teie sööt on abrasiivne või söövitav. Aritmeetika on lihtne: kui bimetallkomplekt kestab mitu korda kauem kui teie materjalil nitreeritud komplekt, jagatakse kõrgem ostuhind madalamaks aastakuluks, enne kui arvestate ära praagi ja seisakuid, mida väldite.
Segmenteeritud vs monoliitne tünn: paindlikkus vs täpsus
Monoliitne (üheosaline) tünn on töödeldud ühest korpusest. See hoiab kõige paremini sirgust ja kontsentrilisust ning see on norm survevalu puhul, kus täpsus tagab haavli konsistentsi.
Segmenteeritud tünnid kruvivad sektsioonidest kokku, mis võimaldab kulunud osa välja vahetada ilma tervet tünni lammutamata ning õhutusavasid on paindlikult paigutatud. Kaubandus on joondamine: iga liigend on vale joondamise võimalus ja sissepritsemasinad on selle suhtes vähem andestavad kui seguekstruuderid.
Alusteras ja sellel olevad pinnavalikud
38CrMoAlAon alusteras, millest me oma sissepritsekruvid valmistame, ja see on mingil põhjusel tööstuse vaikeseade. Selle kroom-molübdeen-alumiinium keemia on loodud nitridimiseks: alumiinium moodustab korpuses kõvad ja stabiilsed nitriidid, samal ajal kui südamik jääb sitkeks.
Alusteras kannab mehaanilist koormust. Selle peal olev pind võtab kulumist ja see on koht, kus tegelik valik on. Nagu akruvitoru tootjapakume kogu pinnavalikut ja igaüks vastab erinevale ohule:
- Nitreerimine— 0,5–0,8 mm kiht 950–1050 HV juures. Puhtad vaigud, klaaskiud kuni 30%.
- Bimetalliline pind— kõvasulam, mis on sulatatud ümber ava kulumistsooni, ava kuni 62 HRC. Abrasiivne ja söövitav toime.
- Volframkarbiidi pihustamine— kõige tugevamate kulumisjuhtumite jaoks.
- Kroomitud katmine— sile, eraldussõbralik pind. Aitab värvimuutuste ja kleepumise korral, mitte tugeva hõõrdumise korral.
- Roostevaba teras— kui nõue on pigem korrosioonikindlus või materjali puhtus kui kulumine.
Meie kruvitünnide materjalide juhend võrdleb põhjateraseid täielikult.
Võrreldes pinnatöötlusi
| Materjal / töötlus | Kõvadus | Kulumiskindlus | Korrosioonikindlus | Parim jaoks |
|---|---|---|---|---|
| 38CrMoAlA, nitreeritud | 950–1050 HV, 0,5–0,8 mm kiht | Hea | Mõõdukas | PE, PP, PS, ABS; klaaskiud kuni 30%. Majanduslik vaikimisi |
| Bimetalliline pind | Puur kuni 62 HRC | Suurepärane | Hea | Klaasiga üle 30%, mineraalitäidisega, lihvitud, abrasiivne |
| Volframkarbiidi pihustamine | Väga kõrge | Suurepärane | Hea | Kõige raskemad kulumisjuhtumid |
| Niklipõhise sulami pind | Valitud preparaadi kohta | Hea | Suurepärane | PVC, fluoropolümeerid, leegiaeglustid |
| Kõva kroomimine | Kõva, väga õhuke | Mõõdukas | Hea | Sujuv vabanemine, lihtsam värvimuutus, kleepumisvastane |
| Roostevaba teras | klassi kohta | Mõõdukas | Suurepärane | Korrosiooni- või puhtusepõhised rakendused |
Määrake pind kõige mustema sööda jaoks, mida nöör tegelikult jookseb, mitte kõige puhtama. Puhta korpuse määramine on kõige tavalisem viis, kuidas uus komplekt varakult sureb.
Hooldus: kuidas saada iga tund, mida komplekt annab
Hooldus kulumist ei pööra tagasi. See takistab teil välditava kulumise lisamist vältimatule kulumisele ja annab teile selle asemel, et sellele reageerida, vahetamise planeerimiseks vajalikud andmed.
Rutiinse ülevaatuse kontrollnimekiri
| Sagedus | Mida kontrollida | Miks |
|---|---|---|
| Iga vahetus | Sulamistemperatuur vs normaalne, taastumisaeg, padja konsistents, mootori koormus | Need triivivad enne defektide ilmnemist |
| Iga materjal või värv muutub | Puhastage täielikult; kontrollige puhastust mustade laikude või lagunenud materjali suhtes | Täpid tähendavad kuskil surnud kohti või lagunemist |
| Igakuine | Kontrollige termopaare ja küttekehasid; kontrollige söödakõri jahutust | Triivinud andur küpsetab materjali kuude kaupa märkamatult |
| Alati, kui kruvi on väljas | Mõõtke lennu OD ja tünni ava ID märgitud kohtades; kontrollige kontrollrõngast | Kruvi on juba väljas. Kümme minutit mõõtmist on tasuta andmed |
| Vähemalt kord aastas (abrasiivne või söövitav töö) | Planeeritud tõmme: täielik kulumise mõõtmine, joonduse kontroll, näidude logimine | Täidetud, PVC ja lihvimistöö kulub palju kiiremini kui puhas vaik |
Õige puhastusprotseduur vaikude või värvide vahetamisel
Puhastage enne iga peatust ja iga ümberistumist, eranditeta kiiretel päevadel. Tünni sees jahtuma jäetud materjal laguneb, küpseb pinnale ja naaseb hiljem mustade laikudena kliendi osas.
Kasutage kaubanduslikku puhastussegu värvi muutmiseks, seiskamiseks ja enne kuumustundlikule polümeerile üleminekut. Virgin PE või PP tegeleb rutiinsete üleminekutega ühilduvate materjalide vahel. Kõrge temperatuuriga vaigud, nagu PC ja PMMA, püsivad tugevamini ja vajavad agressiivsemat puhastamist.
Puhastage enne väljalülitamist, mitte ainult enne käivitamist. See, mille jätate jahutustünni, muutub probleemiks, millega võitlete järgmisel käivitamisel.
Kuidas mõõta kruvi ja silindri vahelist kliirensit
See on mõõt, mis muudab arvamuse tegelikuks ja enamik poode jätab selle vahele.
- Tõmmake ja puhastage kruvi.Kuumad, messingist või vasest tööriistadega. Ärge kunagi kasutage terasest kaabitsaid, mis lõikavad töödeldud pinda, millest kruvi sõltub.
- Märgistage mõõtmiskohadpiki tööpikkust: etteanne, üleminek ja doseerimine minimaalselt.
- Mõõtke lennu ODvälise mikromeetriga igas asendis, võttes näidud mitmest ümbermõõdu punktist, et püüda kinni ebaühtlasest kulumisest.
- Mõõtke tünni ava IDsobivate positsioonide ja sügavuste puurmõõturiga.
- Arvutage radiaalne kliirens:lahutage lennu OD ava ID-st ja jagage kahega.
- Võrrelge ehitusjoonisegaja logige kõik näidud kuupäeva ja töötundidega.
Tõlgendage tulemust algse kliirensi, mitte universaalse arvu alusel. Kasulik kaupluse reegel: kui kliirens on kasvanud ligikaudu kahekordseks ehitusväärtusest või kui väljund on samal kruvikiirusel märgatavalt langenud, alustage asendustööde kavandamist. Meie samm-sammuline mõõtmisjuhend hõlmab meetodit üksikasjalikult.
Puhastusgraafik ja puhastusühendite tüübid
Sobitage ühend tööga. Kõrge viskoossusega mehaaniline (abrasiivivaba) puhastusvahend. Keemilised puhastused ründavad lagunenud materjali ja süsinikku. Vahutavad puhastused laienevad, et jõuda surnud punktideni, mida laminaarne vool ei tunne.
Sügavpuhastuse intervallid sõltuvad vaigust. Kõrge temperatuuriga polümeerid toodavad süsinikku kiiremini ja vajavad sagedasemat sügavpuhastust. Ükskõik, mida jooksete, hoidke intervall ajakava järgi, mitte oodake, kuni mustad täpid selle teie jaoks ajastavad.
Millal parandada vs millal asendada
Võrrelge kasutusaasta maksumust, mitte kahte hinnasilti. Ümberehitus, mis maksab poole vähem, kuid annab tagasi kolmandiku aastast, on varjatud kallis variant.
Remont kaldub paremalekui kulumine on mõõtmetega ja mõõdukas, on mitteväärismetall terve, see on esimene ümberehitus ja geomeetria sobib endiselt teie vaiguga.
Asendus kaldub paremalekui korrosioon on sügavale süvenenud, kui kruvi on juba varem ümber ehitatud, kui teie materjal on muutunud ja vana geomeetria enam ei sobi või kui komplekt on tavalise suurusega, mille asendushind on remondihinna lähedal.
Meie remondi ja asendamise juhend sisaldab täielikku otsustustabelit.
Varukruvitünnide õige hoidmine ja käsitsemine
Varukomplekt on kasulik ainult siis, kui see on sirge ja puhas, kui seda vajate. Hoidke kruvisid horisontaalselt koos toega kogu pikkuses, mitte kunagi toetudes otsale. Katke need rooste eest, hoidke neid kaetult ning tehniline leht ja mõõdetud kõvaduse numbrid koos detailiga.
Varukomplekti pöörlemisstrateegiaon rohkem väärt kui mis tahes kiirendustasu ja peaaegu ükski tarnija ei ütle teile seda. Ostke asendus enne, kui praegune komplekt ebaõnnestub. Käivitage uus komplekt, saatke vana ümberehitamiseks, kuni tootmine jätkub, ja hoidke ümberehitatud komplekt riiulil tagavarana.
Teil on nüüd rotatsioon, kus pole planeerimata seisakuid, ja iga tulevane asendus toimub teie ajakava järgi, mitte laupäeval kell 2 öösel. Strateegia maksab ühe komplekti käibekapitali ja maksab selle tagasi esimesel korral, kui riket ei juhtu.
Kas see on protsess või masin? Otsuse värav
Siin on jaotis, mida ükski konkurent ei kirjuta, ja see säästab teie aega rohkem kui ülejäänud juhend kokku.
Kui ilmneb vormidefekt, sirutavad enamik meeskondi masina seadistuste poole. Temperatuur, vasturõhk, süstimiskiirus, hoidmisaeg. Mõnikord on see õige. Kuid kui plastifikaatorit on kulunud, ei taasta ükski seadistus protsessi ja nädalad kaovad otsingutesse, mis ei saanud kunagi õnnestuda.
Käivitage see värav, enne kui puudutate teist seadepunkti.
1. Kas midagi muutus?Uus vaigupartii, uus värvaine, uus jahvatussuhe, uus vorm, kellegi kohandatud seade? Kui jah, püüdke vahetust. See on protsessi probleem, kuni pole tõestatud vastupidist.
2. Kas defekt tekkis ootamatult või hiilis sisse üle nädala?Äkilised punktid muutusele või komponendi purunemisele. Järkjärgulised punktid kulumisel. Kandmine ei saabu üleöö.
3. Kas padi on löögist ühtlane?Ebaühtlane padi on kontrollrõngas kõnelemine. Kontrollige seda enne midagi muud.
4. Kas väljund on langenud sama kruvikiiruse juures või on taastumisaeg pikenenud?Mõlemad on suunatud kliirensile, mis tähendab kruvi või silindri kulumist. Seaded ei saa kaotatud kliirensit taastada.
5. Kas sulamistemperatuur tõuseb muutumatute seadeväärtuste juures?Kruvi tekitab täiendavat nihkesoojust, tavaliselt seetõttu, et see töötab kulunud kliirensi vastu tugevamini.
6. Kas mustad täpid tulevad pärast iga puhastamist tagasi?Materjal seisab surnud kohas. Vanemal komplektil on see surnud koht sageli kulunud kliirens, mis sisaldab lagunenud sulamit.
Kolm või enam "jah" vastust küsimustele 3 kuni 6 tähendab, et masin ütleb teile, et plastifikaator on kulunud. Lõpetage häälestamine. Tõmmake kruvi ja mõõtke see.
Mõõtmine võtab aega tund. Mehaanilise defekti tagaajamine läbi seadistuste võtab nädalaid ja see ei koondu kunagi, sest vastus polnud kunagi kontrolleris.
Tõrkeotsingu juhend koos algpõhjuste tabeliga
Kõik allpool toodud defektid võivad tuleneda protsessist või mehaanilisest kulumisest. Tabelis on nimedkruvi ja tünnalgpõhjus, sest see on pool, mille kõik teised välja jätavad.
| Probleem | Sümptom | Kruvi / tünni algpõhjus | Parandustegevus |
|---|---|---|---|
| Mustad triibud / põletusjäljed | Osas tumedad täpid või triibud; halvem pärast peatust | Degradeerunud materjal, mis on jäänud kulunud ruumi või surnud kohta; viirutatud puur; kahjustatud kruvi pind | Sügav puhastus. Kui täpid tulevad tagasi, tõmmake ja kontrollige. Kontrollige skoori ja kulunud kliirensit. Vahetage välja, kui komplekt sisaldab materjali |
| Ebaühtlane võtte suurus / lühikesed võtted | Laskraskused; padi varieerub võtte kaupa | Kontrollige, et rõngas pole tihend(kõige tavalisem); kulunud lennud, mis lasevad sulatil tahapoole lekkida; tünni ava ülemõõt | Kontrollige esmalt kontrollrõngast. Seejärel mõõtke kliirensit. Seadistused ei paranda lekkivat tagasilöögiklappi |
| Sulamistemperatuuri tõus | Tegelik sulamistemperatuur üle seadeväärtuste; materjali värvimuutus | Valest surveastmest tingitud liigne nihkejõud; kulunud kliirens muudab kruvi raskemaks; triivinud termopaar | Kontrollige termopaare. Kontrollige kruvi kiirust ja vasturõhku. Kui vaigu geomeetria on vale, on kruvi kinnituseks |
| Aeglane taastumine / pikk plastifitseerimine | Taastumisaeg venib; tsükli aeg kasvab | Kulunud kliirens vähendab pumpamise efektiivsust; söödajao väljaandmine; vaigu vale geomeetria | Kontrollige esmalt etteandetoru jahutust ja pelletite etteannet. Seejärel mõõtke kliirensit vastavalt joonisele |
| Kasvav mootorikoormus / vasturõhk | Mootorivõimendid tõusevad konstantsel võimsusel; pöördemomendi alarmid | Kruvi lohisemine avas (vale joondamine, painutatud kruvi); liigne lõikamine; halvenenud materjali ehituskindlus | Kontrollige joondamist ja kruvide sirgust. Painutatud kruvi kulutab ava ühte külge ja hävitab ka uue tünni |
| Materjali lagunemine/värvimuutus | Kollastumine, lõhenemine, rabedus, lõhn | Liiga pikk viibimisaeg (lass on tünni jaoks liiga väike); liiga agressiivne lõikamine; surnud kohad, mis hoiavad materjali | Kontrollige lasu suuruse ja tünni mahutavuse suhet. Vähendage nihket. Kuumustundlikel vaikudel võib madalama survega kruvi olla ainus tõeline lahendus |
| Ei sula / osaliselt tahked osakesed | kõvad täpid; läätsetaolised defektid; nõrgad kohad | Ebapiisav sulatusvõime: L/D liiga lühike, kokkusurumine vale, väljund on lükatud kaugemale sellest, mida kruvi võib sulatada või kulunud kliirens | Vähendage võimsust või täiendage tõkkekruviga. Kui komplekt on kulunud, ei taastata sulamist ükski seadistus |
| Värvitriibud / halb hajuvus | ebaühtlane värv; põhisegu ei haju | Segamisosa puudub; kulunud kruvi segamine halvasti; vale kruvi täidetud või värvilise segu jaoks | Määrake segamise sektsioon (Maddock või pin). Veenduge, et kruvi poleks lihtsalt kõigepealt ära kulunud |
Mustad triibud või põletusjäljed
Lagunenud polümeer jääb kuskile ja puruneb tükkideks. Klassikalised peidukohad on kulunud kliirens, kriipsuga ava, kahjustatud kontrollrõngas ja kõik surnud kohad, kus vool seiskub.
Kõigepealt sügavpuhastus. Kui täpid tulevad pärast põhjalikku puhastamist tagasi, pole materjal lihtsalt jääk. Seda toodab pidevalt üks koht teie masinas ja peate kruvi tõmbama ja selle üles leidma.
Ebaühtlane võtte suurus või lühikesed võtted
Enne sätte puudutamist kontrollige rõngast. Kui tagasilöögiklapp lõpetab tihendamise, väljub sulam süstimise ajal tahapoole ja lask, mille masin arvas, et ta mõõtis, ei ole see, mille vorm saab.
Kingitus on padi. Järjepidev protsess hoiab püsivat polstrit. Kui padi liigub löögist haavlisse, läheb sulamine kuhugi, kuhu see ei peaks minema.
Sulamistemperatuur on hüppeline või liiga kõrge
Mõõtke tegelikku sulamist sondiga, mitte usaldama seadeväärtusi. Kui tegelik sulatus jookseb tsoonidest tunduvalt kõrgemale, tuleb lisasoojus nihkest, mitte ribadest.
Lõikesoojus tõuseb, kui kokkusurumine on vaigu jaoks liiga agressiivne, kui kruvi kiirus on liiga suur, kui vasturõhk on liiga suur ja kui kulunud kruvi peab sama materjali liigutamiseks rohkem pingutama.
Kruvide aeglane taastumine / pikk plastifitseerimisaeg
Alustage punkrist. Sildgraanulid, ülekuumenenud söödakurk ja ebapiisav söödajahutus nälgivad kruvisid ja venitavad taastumist ning ükski neist pole kruvidefekt.
Kui sööt on terve ja taastumine on endiselt aeglane, mõõtke kliirensit. Kruvi, mis on kaotanud oma pumpamise efektiivsuse, kulub sama löögi täitmiseks kauem aega ja tsükli aeg peegeldab seda.
Kasvav mootori koormus või vasturõhk
Kasvavad amprid konstantsel väljundil tähendab, et miski peab vastu. Avast lohisev painutatud kruvi on ohtlik juhtum: see kulub silindri ühte külge ja selle kõrvalekalde vastu paigaldatud uus kruvi kulub sama ajakava järgi samamoodi.
Enne millegi tellimist kontrollige sirgust ja joondamist. Ühepoolne puuri kulumine on sõrmejälg.
Materjali lagunemine või värvimuutus
Domineerivad kaks põhjust: materjal on liiga kuum või on liiga kaua kuum olnud. Teine on see, millest inimesed puudust tunnevad.
Tünnilehtede jaoks liiga väike amps sulab tsükli järel, keetes õrnalt, kuni see muutub kollaseks. Ükski kruvikonstruktsioon ei fikseeri alamõõdulist lööki liiga suures tünnis. Parandage kruvi läbimõõtu või viige töö väiksemasse masinasse.
Kuidas tellida asenduskruvi silinder
Ükski konkurent ei kata seda ja see on osa, mida ostjad tegelikult vajavad. Olenemata sellest, kas tellite originaalseadmete tootjalt või sõltumatultkruvitünni tehas, juhib hinnapakkumist sama teave.
Mõõtmed ja spetsifikatsioonid, mille peate esitama
- Masina mark ja mudel.Kinnitus- ja ajami otsa mõõtmete kinnitamiseks piisab andmesildi fotost.
- Kruvi läbimõõt ja L/D suhe,jooniselt või mõõdetuna otse.
- Vaik, täiteainesisaldusega.See juhib põhiterast ja pinnatöötlust rohkem kui miski muu loendis.
- Laske suurus ja sihttsükkel,nii et geomeetriat saab kopeerimise asemel optimeerida.
- Joonis või kulunud näidis.Kumbki töötab. Kulunud osa saab mõõta ja kogu geomeetria rekonstrueerida.
- Mis eelmisel korral valesti läks.Saatke kulumismuster koos osaga. Sujuv mõõtmete kaotus ütleb hõõrdumist. Pitting ütleb korrosioon. Ühepoolne kulumine ütleb joonduse, mida uus kruvi ei paranda.
See viimane kaup on see, mille ostjad unustavad, ja see takistab teil ostmast ebaõnnestunud koopiat.
OEM-Match vs kohandatud disain: plussid ja miinused
OEM-i vastetaasesitab algse geomeetria. See on õige kõne, kui originaalkruvi sobis teie protsessiga ja lihtsalt kulus. Ettenähtav, joonise alusel kontrollitav, protsessi uuendamine puudub.
Kohandatud disainmuudab geomeetriat, et see sobiks sellega, mida täna tegelikult jooksete. See on õige väljakutse, kui protsess liikus ja kruvi mitte: lisasite uuesti lihvimise, lülitusite täidetud klassile, muutsite väljundi sihtmärke või algne kruvi ei käsitlenud teie vaigu kunagi hästi.
OEM-i tiku tellimine, kui protsess on muutunud, taastoodab probleemi uue terase puhul. Kohandatud kujunduse tellimine, kui originaal oli korras, lisab kulusid ja pikendab asjata. Kulumismuster ütleb teile, millises olukorras olete.
Mida Hiinast hankides oodata
Tööaeg sõltub geomeetriast, pinnatöötlusest ja sellest, kas joonis on olemas. Küsige seda kirjalikult koos hinnapakkumisega ja küsige, millest kell algab: kas joonise või ostutellimuse kinnitus. Need ei ole samad kuupäevad ja erinevus on sageli nädal.
Kolm asja, mida tasub enne kohustuse võtmist tähele panna:
- Kui tootmine algab.Kulunud näidise pöördprojekteerimine lisab aega enne ühe kiibi lõikamist. Joonis eemaldab selle sammu.
- Mida pinnatöötlus lisab.Bimetallist pinnakate ja karbiidi pihustamine on eraldi protsessietapid, millel on oma järjekord.
- Merevedu, eraldi.See ei ole tootmise teostusaeg ja just see number üllatab esmaostjaid.
Meie enda hinnapakkumine on disainilt läbipaistev: anname hinnangulise kulu, mis katab toote, saatmise ja jooksva hoolduse, nii et hiljem pole midagi avastada. Saate selle hinnapakkumise 12 tunni jooksul.
Planeerige tarneaega, kasutades eelnevalt kirjeldatud varukomplekti pöörlemist. Kulumispalgist tellitud komplekt tarnitakse teie ajakava järgi. Rikkest tellitud komplekt tarnitakse vastu kella, õhuteed, hinnaga, mida keegi ei naudi.
Kvaliteedi aktsepteerimise kriteeriumid ja ülevaatuspunktid
Need on tšekid, mis eraldavad tõelise tarnija odavast. Küsige neid kirjalikult enne tellimuse esitamist ja kontrollige neid, kui komplekt saabub:
- Välisläbimõõt iga lennu mitmes punktis
- Ava läbimõõt ja silindrilisus
- Pinna kõvadus kui amõõdetud väärtus(HV või HRC), mitte kataloogi spetsifikatsioon
- Nitreeritud korpuse sügavus või sulamikihi sügavus bimetallaugul
- Kontsentrilisus ja sirgus
- Pinna karedus (Ra)
- Alusterase klass, kinnitatud
Kõvadus ja korpuse sügavus on need kaks, mis on kõige olulisemad ning need kaks on kõige sagedamini vaikselt alandatud. Nitreeritud kiht 950–1050 HV ja 0,5–0,8 mm sügavusega on spetsifikatsioon, mida tarnija võib järgida. "Nitreeritud" iseenesest ei ole.
Kui tsitaat langeb teistest oluliselt madalamale, küsige, mis teras on ja kui sügav on töötlemine. See on peaaegu alati koht, kus erinevus peidab end ja maksate selle varakult tagasi.
Meie täielik hankimise ülevaade asub kohandatud kruvisilindri tellimisjuhendis.
Kas vajate asendus- või kohandatud sissepritsekruvi silindrit? Saatke oma masina mudel, joonis või kulunud näidis. Teeme hinnapakkumise 12 tunni jooksul.
Hankige kruvitünni pakkumineKorduma kippuvad küsimused
K: Kui kaua survevalu kruvi silinder kestab?
V: Mittesöövitavatel vaikudel, nagu PE ja PP, töötavad meie nitriditud 38CrMoAlA sissepritsekruvid ligikaudu 10 000–20 000 tundi. Klaasiga täidetud ühendid, PVC ja tugev lihvimine vähendavad seda ning kui palju sõltub täiteaine sisaldusest ja väljundist. Ärge ajage kella ja lootke: mõõtke. Vähemalt kord aastas abrasiivtöö ajal kontrollige lennu OD ja ava ID konstruktsioonijoonisega ja registreerige trend. Trend, mitte tundide arv, ütleb teile, millal tellida järgmine komplekt.
K: Mis on kruvi ja tünni vaheline standardne kliirens?
V: Ei ole ühte numbrit, kuna kliirenskaalud on kruvi läbimõõduga. Tööstusharu rusikareegel uue komplekti puhul on ligikaudu 0,001 tolli radiaalset kliirensit külje kohta iga tolli läbimõõduga kruvi kohta, nii et 60 mm kruvi maandub 0,06 mm külje kohta. Teie ehitusjoonis on autoriteet. Kui mõõdetud kliirens on kasvanud ehitusväärtusest ligikaudu kahekordseks või väljund on sama kruvikiiruse juures märgatavalt langenud, kavandage väljavahetamine.
K: Kas ma saan kasutada ühte kruvi mitme erineva vaigu jaoks?
V: Perekonnas, jah. Üldotstarbeline kruvi käsitleb PE, PP, PS ja ABS-i vastuvõetavalt, mistõttu tarnivad masinaehitajad selle standardvarustusena. Üle perede, ei. GP-kruvi jäigal PVC-l lagundab materjali ja korrodeerib terast. Klaasiga täidetud nailoni GP-kruvi kulub kiiresti. Ja ühe ampsu mahuga kruvi ei saa täita tööd, mis kasutab väikese osa tünnist ilma materjali küpsetamata. Kui teie vaigud katavad neid lünki, vajate rohkem kui ühte kruvi või kruvi, mis on mõeldud kõige kõvema juhtumi jaoks.
K: Kuidas ma saan aru, kas mu survevalukruvi on kulunud?
V: Masin ütleb teile kõigepealt ja mikromeeter kinnitab selle. Jälgige väljundi langust sama kruvikiiruse korral, taastumisaja venitamist, sulamistemperatuuri tõusu muutumatute seadeväärtuste juures, pärast puhastamist taastuvaid musti täppe ja võtte suuruse triivimist. Ükskõik milline neist õigustab kruvi tõmbamist. Seejärel mõõtke lennu OD mikromeetriga ja ava ID puurmõõturiga sobivates kohtades ning võrrelge radiaalset kliirensit joonisega. Sümptomid viitavad; mõõtmine kinnitab.
K: Mis on bimetallist kruvitoru ja millal ma seda vajan?
V: Bimetallist tünn hoiab legeerterasest korpust ja sulatab auku tugevamalt kuluva sulami. Oma tünnidele pritsime kõvasulamit täisringi ümber ava kulumistsooni, viies sisemise kõvaduse 62 HRC-ni. Joone on lihtne tõmmata:kuni 30% klaaskiud töötab hästi nitreeritud 38CrMoAlA komplektis. Üle 30% klaasist, mineraalse täiteaine või leegiaeglustiga või söövitava vaiguga, muuta bimetalliks. Nitreeritud korpus on 0,5–0,8 mm difusioonikiht ja raske täiteaine lõikab selle läbi ammu enne selle all oleva terase valmimist.
K: Kas kruvide konstruktsioon mõjutab survevalu osade kvaliteeti?
V: Otse ja rohkem kui enamik protsessisätteid. Kruvigeomeetria määrab, kui täielikult materjal sulab, kui ühtlane on sulamistemperatuur, kui hästi värv ja täiteaine hajuvad ning kui ühtlane on haav. Sulamine, triibud, lõhenemine, lagunemine ja löögi varieerumine on kõik seotud kruvide konstruktsiooniga või kruvide kulumisega vähemalt sama sageli kui kontrolleriga. Kui defekt peab vastu igale teie tehtud seadistusmuudatusele, on tavaliselt põhjuseks geomeetria või kulumine.
K: Mis vahe on sissepritsekruvil ja ekstrusioonikruvil?
V: Ekstrusioonikruvi pöörleb pidevalt ja pumbad sulavad peatumata edasi. Sissepritsekruvi täidab kahte ülesannet: see pöörleb, et haavli plastifitseerida, seejärel peatub pöörlemine ja liigub edasi nagu kolb, et seda süstida. See edasi-tagasi liikumine on põhjus, miks sissepritsekruvide otsas on kontrollrõngas ja miks nende L/D suhe on lühem, tavaliselt 18:1 kuni 25:1, kui ekstrusioonkruvide puhul. Materjal istub ka haavlite vahel süstitünnis, mis muudab viibimisaja ja haavli suuruse kriitiliseks.
K: Kas kruvitoru tootja võib minu kruvi kopeerida ilma jooniseta?
V: Jah. Tarnida kulunud osa ja geomeetriat saab mõõta ja rekonstrueerida: läbimõõt, kuvasuhe, kanali sügavus ja sobivuse mõõtmed ajami otsas. Hoiame sissepritsekruvisid ±0,001 mm. Üks hoiatus, mis väärib märkimist: kulunud kruvi on tehasest väljumisest väiksem, nii et asendus tuleks ehitada pigem algse projekteerimise kavatsusele kui kulunud mõõtmetele. Saatke kulumismuster koos detailiga ja uus kruvi täpsustatakse rikke vastu, selle asemel et seda pärida.
Järeldus
Kolm ideed kannavad kogu juhendit.
Valik järgib vaiku.Geomeetria (L/D, surveaste, kruvi tüüp) vastab sellele, kuidas teie polümeer sulab. Pinnatöötlus vastab teie sööda määrdumisele. Puhtad vaigud jooksevad rõõmsalt nitreeritud 38CrMoAlA-l. Abrasiivsed ja söövitavad söötmed vajavad bimetallist ava ning puhta korpuse määramine on kõige levinum viis, kuidas uus komplekt varakult sureb.
Hooldus ostab aastaid ja andmed planeerivad.Puhastage enne iga peatumist, puhastage pigem messingiga kui terasega ja mõõtke lõtku iga kord, kui kruvi on välja keeratud. Kulumislogi muutub "kas see on kulunud?" "Millal see piiri ületab?", mis on kavandatud ülemineku ja seiskamise erinevus.
Enne protsessi häälestamist diagnoosige masin.Kui väljund langeb, tsüklid venivad, padi liigub või pärast puhastamist tulevad täpid tagasi, räägib plastifitseerimisseade. Seaded ei saa taastada kaotatud vahet ega uuesti tihendada kulunud kontrollrõngast. Tõmmake kruvi ja mõõtke see.
Nanhaiya on kruvisid ja tünne ehitanud üle kahekümne aasta ning teenindab üle 500 kliendi kogu maailmas. Meie sissepritsekruvid on töödeldud 38CrMoAlA-st, karastatud ja karastatud, seejärel gaasnitriidiga 500–560 °C juures 0,5–0,8 mm korpuseni 950–1050 HV juures, hoitakse tolerantsiga ±0,001 mm ja nende kulumisaeg on 10,00,00 kuni 10,0,000. Kui etteanne on karmim, pihustame kõvasulamit täisringi ümber ava kulumistsooni ja võtame sisemise kõvaduse väärtuseni 62 HRC.
Enne tellimist töötavad meie insenerid teiega läbi parameetrid: läbimõõt, kuvasuhe, kruvikanali sügavus ja materjali valik 38CrMoAlA ja duplekssulami vahel. See konsultatsioon on tasuta ja järgnev hinnapakkumine sisaldab toote-, saatmis- ja eeldatavaid hoolduskulusid, nii et hiljem ei kuvata midagi, mida lehel polnud.
Pärast tarnimist toetavad meie tehnikud paigaldamist ja kasutuselevõttu, garantii kestab lepingu lõpuni (tavaliselt üks kuni kaks aastat) ja mis tahes müügijärgsele probleemile vastatakse 24 tunni jooksul ja lahendus 48 tunni jooksul.
Saatke meile oma masina mudel, vaik ja probleem, mida proovite lahendada. Kaheteistkümne tunni jooksul saate spetsifikatsiooni ja hinnapakkumise.
Rääkige meile oma masinast, vaigust ja sellest, mis eelmisel korral valesti läks. Määrame komplekti, mis seda parandab, mitte seda, mis seda kordab.
Hinnapakkumise saamiseks võtke ühendust Nanhaiyaga